



Inspection par Jauge à Plot : Petites Jauges de Précision pour l'Approvisionnement en Pièces Métalliques
La Praticité des Jauges à Plot pour l'Inspection du DI des Tubes
Chez Metal Cutting Corporation, pour de nombreuses applications, il ne suffit pas de créer des pièces aux tolérances spécifiées par le client. Une grande partie de notre contrôle qualité est de s'assurer que nous pouvons mesurer les pièces efficacement et fournir la preuve positive qu'elles sont bien conformes.
La méthode choisie — et le type d'outil utilisé — pour déterminer si une pièce répond aux exigences peut faire la différence entre conformité du premier coup et travail supplémentaire, augmentant coûts et créant des retards pour tous.
En tant que producteur de très petites pièces métalliques incluant de courtes longueurs de tubes de petit diamètre, nous utilisons souvent de très petites jauges appelées jauges à plot pour mesurer le diamètre intérieur (DI) des pièces que nous fabriquons à partir de tubes.
Aussi appelées jauges à plot bouchon, ces petites jauges offrent une méthode d'inspection simple « passe/ne passe pas » — permettant d'évaluer rapidement le DI de tubes de très petit diamètre à une tolérance plus ou moins spécifique.
Les X-Y-Z des Jauges à Plot
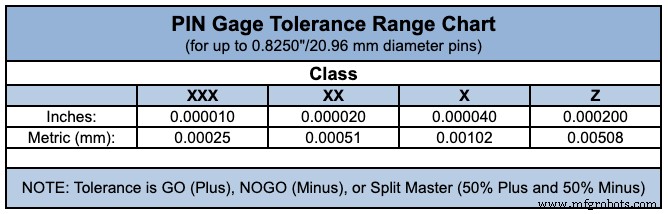
Il existe différentes classes de petites jauges — Y, Z, ZZ, XX, XXX, etc. — avec différentes tolérances attachées. La tolérance de la jauge est basée sur la tolérance autorisée dans le processus de fabrication de chaque plot.
Exemple : pour jauges de 0,001" à 0,08250", classe Z = tolérance max 0,0001", classe X = max 0,00004".
Plus la pièce est petite, plus la tolérance de la jauge compte. Une jauge à tolérance plus serrée (ex: classe XXX) est plus droite et plus uniforme sur sa longueur. Cela la rend bien adaptée pour vérifier le DI d'un tube de petit diamètre ayant lui-même une tolérance très critique.
Les Limites de la Mesure par Jauge à Plot
Pour la plupart des tubes courts avec DI de 0,127 à 5,08 mm (0,005" à 0,200"), les jauges à plot donnent généralement des résultats acceptables et corrélables. Cependant, une jauge à plot ne peut évaluer qu'une seule limite de tolérance, pas les deux (plus et moins).
Il est aussi important de retenir que si vous exigez une mesure exacte du diamètre d'une pièce finie, ces petites jauges ne répondront pas à vos besoins.
Car une jauge à plot est une méthode go/no-go — elle n'est pas conçue pour donner une valeur de mesure pour les caractéristiques individuelles du diamètre. En termes simples : si la jauge « go » entre dans le DI mais la jauge « no-go » n'entre pas, les specs sont respectées.
Il vient un point où même les plus petites petites jauges ne sont pas physiquement faisables pour déterminer tailles et tolérances.
Exemple : avec un DI de tube < 0,1 mm (0,004"), les jauges go/no-go ne sont pas pratiques. Difficile d'insérer une jauge délicate dans un si petit tube sans plier le tube ou endommager la jauge.
De plus, les jauges à plot ou bouchon sont impraticables pour inspecter de très longs cylindres, comme des tubes de petit diamètre de plusieurs pieds nécessitant un DI constant tout au long.
Alternatives aux Petites Jauges pour l'Inspection du DI
Quand les petites jauges ne conviennent pas, nous nous tournons vers d'autres méthodes plus sophistiquées pour inspecter les DI, incluant smart scopes et divers comparateurs optiques.
Généralement, ces méthodes utilisent un capteur pour mesurer divers points sur la circonférence et à l'intérieur d'un tube, pour calculer si le DI moyen est dans la tolérance. Ces méthodes de mesure optique sont plus précises que les jauges à plot et mesurent cercles, arcs, formes plus complexes.
Cependant, ces méthodes sont plus coûteuses et ont des inconvénients. Ex: les outils optiques ne peuvent pas vérifier si le DI est constant tout au long du tube, et la précision peut être affectée par la finition de surface de la pièce mesurée.
De plus, la mesure optique ne peut pas vérifier les DI sur pièces très longues, car les pièces ne peuvent être positionnées pour que la lumière traverse entièrement. La méthode ne s'applique qu'aux pièces courtes posables sur le verre du système de mesure.
Ne Sautez Pas l'Étape d'Inspection dans Vos Spécifications
Comprendre les fondamentaux de la mesure de pièces et l'utilisation des petites jauges et autres outils d'inspection est crucial pour prendre des décisions éclairées sur vos spécifications.
Tout comme vous mettez temps et effort à déterminer dimensions et tolérances, vous devriez aussi considérer soigneusement vos options pour décider comment vous vérifierez si la pièce finie répond à vos besoins.
De plus, s'assurer que vous et votre partenaire connaissez et êtes d'accord dès le départ sur ce qui sera mesuré, et comment, est une étape critique pour une fabrication de pièces réussie.
Technologie industrielle
- Usinage de précision des métaux : guide complet pour une fabrication exacte
- Ébavurage Efficace, Sans Bavure, pour Petites Pièces Métalliques à Haut Volume
- Finition professionnelle des métaux pour protéger les pièces de précision contre la corrosion
- Polissage de précision des métaux : solutions de pointe pour pièces imprimées en 3D
- Du grand au micro : maîtriser les petites pièces en découpe métallique CNC
- Sélectionner un Fournisseur de Confiance pour Pièces Métalliques de Coupe de Précision
- Guide Expert pour le Polissage de Pièces Métalliques dans les Dispositifs Médicaux Imprimés 3D
- Mesure Précise de la Perpendicularité pour Petites Pièces Métalliques – Guide et Techniques
- Maîtriser les Tolérances de Circularité pour Petites Pièces Métalliques pour une Fabricabilité Optimale