



Accélérer la production : prototypage rapide par moulage uréthane
La saturation des marchés pousse les fabricants à produire plus vite, plus efficacement. Le développement technologique offre diverses techniques de prototypage rapide pour réduire les délais tout en augmentant l'efficacité. Ces méthodes sont aussi économiques. Le moulage uréthane, proche de l'injection mais avec des différences clés, produit les meilleurs prototypes fonctionnels aux caractéristiques souhaitées.
1. Moulage uréthane
Le moulage uréthane est une technique de prototypage rapide pour produire des pièces en caoutchouc souple impossibles à usiner par CNC. Il utilise un maître-modèle imprimé en 3D et des moules en silicone pour produire des pièces de haute qualité jusqu'à 760 mm (30 pouces).
Similaire à l'injection, mais avec un outil souple en silicone au lieu d'un outil dur. La conception du maître-modèle doit être soignée pour garantir les propriétés souhaitées. Le résultat est une pièce plastique fonctionnelle, utilisable comme modèle ou en produit final.
Les dimensions finales dépendent de la précision du maître-modèle et du matériau de coulée. Un retrait typique de 0,15 % est attendu.
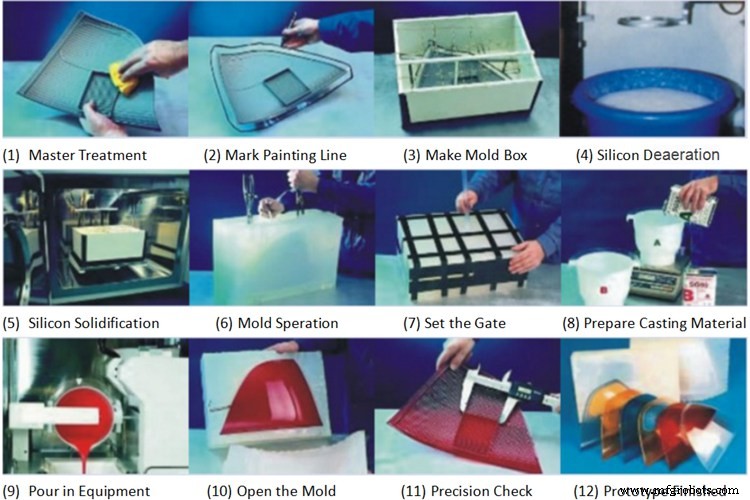
2. Étapes du moulage uréthane
Quatre étapes principales :
Étape 1
Conception et impression du maître-modèle par prototypage rapide ou impression 3D. C'est la pièce originale ou sa représentation. Il sert à créer les moules de coulée. Sa précision est cruciale car les dimensions des pièces en dépendent. Plusieurs options d'usinage sont possibles.
Étape 2
Le maître-modèle est enfermé dans du silicone liquide pour créer un moule précis.
Étape 3
Après polymérisation, le moule est coupé en deux. La cavité résultante sert à couler la pièce finale.
Étape 4
Le fabricant injecte de l'uréthane ou une autre résine pour remplir les vides. Après durcissement, la pièce est démoulée. Le processus est répété jusqu'à obtention du nombre de pièces souhaité.
3. Système de coulée
Un système de coulée comprend les éléments nécessaires pour réaliser l'opération correctement : entonnoir, canal de coulée, évents d'air, agent de démoulage uréthane, fixations pour maintenir les demi-moules. Tous sont agencés pour exécuter le processus correctement.
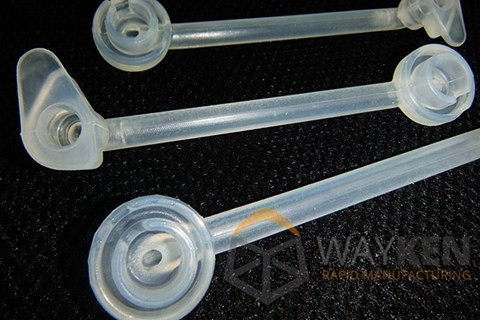
Le canal et l'entonnoir sont des tubes plastiques connectés à l'orifice du moule. La matière est versée dans l'entonnoir et s'écoule par le canal. Plus l'entonnoir est haut, plus la pression de coulée est forte, assurant le remplissage de tous les détails.
Les évents d'air, côté opposé, laissent l'air s'échapper lors du remplissage. L'agent de démoulage crée un film d'air empêchant la pièce de coller au moule, élimine les saillies dues au frottement et comble les micro-trous pour une surface plus lisse.
4. Tolérance générale des pièces coulées
Tolérance typique : ±0,25 mm ou ±0,076 mm par pouce. Retrait de +0,15 % attendu par dilatation thermique du liquide et réponse du moule souple. Géométries irrégulières ou trop épaisses peuvent causer des écarts ou déformations par retrait.
La surface extérieure est lissée (brillante ou mate). Des lignes de stratification peuvent subsister sur les détails internes ou cachés. Polissage ou finitions personnalisées doivent être clairement définis. Le retrait et la finition dépendent du design du maître-modèle : soignez sa conception.
5. Matériaux utilisés
Le moulage uréthane produit des pièces aux propriétés physiques spécifiques. Le matériau de coulée influence grandement ces propriétés. Compatible avec de nombreux polyuréthanes, du rigide au flexible. Matériaux courants :
- Uréthane rigide, haute résistance aux chocs
- Uréthane rigide, résistant à la chaleur
- Uréthane flexible, transparent
6. Options de coloration
Deux options, chacune avec avantages et inconvénients :
1) Couleur dans la masse (cast-in color)
Apporte une texture spécifique. La couleur ne s'écaille pas, ne se décolle pas. Mais la palette est limitée ; la teinte exacte peut ne pas être disponible.
2) Peinture
Large choix de couleurs selon spécifications. La peinture après coulée permet d'éliminer les lignes de joint pour un aspect uniforme. Mais nécessite de la main-d'œuvre post-usinage, augmentant le coût. La peinture protège bien des UV mais peut s'écailler.
7. Comparaison : Injection plastique vs Moulage uréthane
Procédés globalement similaires, différences dans les détails de fabrication.
1) Fabrication de l'outillage
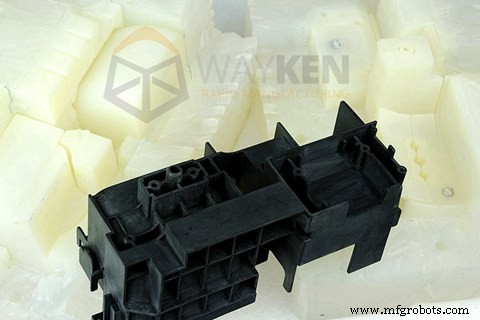
Injection : outillage dur (acier) usiné par CNC (rectifiez, fraisage). Uréthane : outillage souple (silicone) moulé sur un modèle 3D imprimé.
2) Quantités et volumes de production
Uréthane : quelques pièces à la fois, idéal pour faible volume. Injection : pour grande série, l'outillage acier durable offre un meilleur retour sur investissement. Si le coût initial doit rester bas, l'uréthane est préféré.
3) Coût des matériaux
Plastiques techniques pour injection plus chers que résines uréthane/polyuréthane. Pour peu de prototypes, résines uréthane. Pour pièces durables ou propriétés physiques exigeantes, plastique technique et injection.
4) Délais
Outillage injection : usinage complexe, plusieurs semaines (typiquement ~2 mois). Uréthane : modèle 3D + moule souple, bien plus rapide.
5) Coût par pièce vs Coût global
Coût par pièce plus élevé en uréthane (volume faible). Coût global généralement inférieur (outillage et matière moins chers).
6) Tolérances
Uréthane : ±0,25 mm pour le premier pouce, ±0,127 mm par pouce suivant. Injection : ±0,127 mm pour le premier pouce, ±0,05 mm par pouce suivant.
7) Applications
Moules silicone moins durables (20-25 pièces max). Adapté aux faibles volumes nécessitant pièces de haute qualité, précision, performance. Applications :
- Pont vers la production (bridge tooling)
- Pièces pour présentoirs PLV
- Pièces d'exposition
- Évaluation utilisateur
- Tests consommateurs
- Campagnes de financement participatif
- Modèles conceptuels
- Échantillons commerciaux
- Modèles d'ingénierie
- Échantillons tests marketing
- Pré-séries
- Prototypes de test
- Prototypes rapides
- Centres de distribution
- Impression
- Roues pour skateboards, robots, applications rotatives
- Systèmes de convoyage
8. Avantages du moulage uréthane
Efficace pour réduire coûts d'outillage et temps de production. Pièces en uréthane ou résine aux propriétés physiques supérieures :
- Résistance à l'abrasion : surpasse caoutchouc, plastique, métal en applications sévères.
- Résistance chimique : excellente face à la plupart solvants, produits chimiques, huiles aliphatiques, graisses.
- Coloration : deux options, généralement couleur dans la masse (résistante à l'écaillage).
- Stabilité dimensionnelle : excellente sur large plage de pressions et températures. Haute élasticité, allongements importants sans déformation.
- Résistance environnementale : inerte à l'ozone et l'oxygène. Meilleure résistance que caoutchouc naturel/synthétique au soleil et intempéries.
- Dureté : gamme étendue de 20 Shore A (élastique) à 75 Shore D (os).
- Résistance aux chocs : conserve élasticité et résistance sur toute la gamme de dureté (contrairement aux plastiques qui deviennent fragiles en durcissant).
- Usinabilité : perçage, taraudage, usinage comme les métaux.
- Résilience : formulable pour donner aux polyuréthanes durs une résilience équivalente à des matériaux bien plus tendres, excellent pour absorption chocs/vibrations.
9. Limites du moulage uréthane
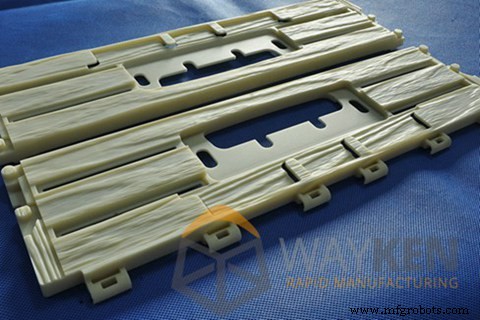
Pour pièces complexes, le maître-modèle peut ne pas couvrir tous les détails. Démoulage et ébarbage demandent beaucoup de travail manuel, source d'erreurs. Bulles d'air piégées : fragilisent la pièce ou empêchent le remplissage des parois minces. Moule sensible à la température : ne supporte pas de périodes prolongées au-dessus de 132 °C (270 °F).
Remarques finales
Le moulage uréthane est une technique clé de prototypage rapide pour les faibles volumes. Permet de produire un prototype pour validation avant production de série, économisant coûts et outillage. Les propriétés physiques de l'uréthane lui donnent un avantage sur les matériaux conventionnels moins résistants. Pour faibles quantités, c'est l'une des meilleures techniques, très proche de l'injection (grands volumes, outillage dur).
Technologie industrielle
- Prototypage rapide dans la fabrication : comment l'impression 3D accélère le développement produit
- 5 points clés sur le prototypage rapide
- Prototypage Rapide pour le Développement Produit : Guide Pratique
- Prototypage rapide expliqué : types, processus et avantages
- Prototypage PCB rapide et fiable : accélérez votre processus de conception
- Choisir le bon procédé de prototypage rapide pour réussir son nouveau produit
- Le prototypage rapide révolutionne la fonderie de précision pour l'aérospatiale, l'automobile et la défense
- Avantages Clés du Prototypage Rapide en Ingénierie Aérospatiale
- Prototypage rapide : accélérer la conception, réduire les coûts, stimuler l'innovation