



Usinage Rapide et Sûr du Titane pour l'Aérospatiale avec les Outils Xpress de Walter
Walter améliore l'usinage du titane avec des outils spéciaux
La gamme Xpress de Walter, spécialiste basé à Tübingen, pour l'industrie aérospatiale est faite sur mesure pour les exigences exactes de l'industrie aérospatiale. En particulier, leurs outils carbure monobloc avec dimensions spécifiques au client sont disponibles pour livraison dans deux à un maximum de trois semaines. Un nouveau revêtement d'outil innovant et une technologie d'outil assurent que la durée de vie de l'outil est plus que doublée dans certains cas.
Dans l'industrie aérospatiale, les choses se font un peu différemment par rapport aux autres secteurs. Le poids joue un rôle pivot, et chaque gramme de moins compte. C'est finalement le poids d'un produit qui détermine sa rentabilité, plutôt que les prix des pièces et composants. Pas étonnant alors que le titane connaisse une croissance et popularité considérables dans ce secteur. C'est particulièrement le cas pour les composants structurels pour lesquels la haute résistance importe aussi. Les exemples typiques sont les portes et entourages de cadres de porte, supports de train d'atterrissage, jambes de force de train d'atterrissage ou rails de volets d'atterrissage. Le titane est aussi résistant à la corrosion et à la température.
Cependant, les fabricants d'avions pour l'aviation civile en particulier se trouvent de plus en plus soumis aux pressions d'un fabricant en série, comme on en connaît par exemple de l'industrie automobile. Jusqu'à présent, Boeing, Airbus, et dans une moindre mesure Bombardier, ont principalement partagé le marché entre eux. Pendant ce temps, de nouveaux concurrents de Chine et Russie se préparent à entrer sur le marché. La pression pour que la fabrication devienne aussi rentable que possible augmente donc. Walter apporte une contribution importante à cet égard avec la gamme Xpress Aérospatiale.
Développement continu des systèmes d'outillage
Le défi : Le titane est plus difficile à usiner que l'aluminium, qui a été largement utilisé jusqu'à présent. Sa haute réactivité chimique mène à la fusion des copeaux au bord de coupe pendant l'usinage. La faible conductivité thermique du matériau permet aux températures au bord de coupe de monter significativement. Les copeaux résultants sont souvent extrêmement durs et abrasifs. Le module d'élasticité minimal mène facilement au pliage de la pièce. Ensemble avec la solidification du matériau dans la zone de bord, cela réduit la durée de vie du bord d'outil même à basses vitesses de coupe.
Les coûts d'outils dépendent aussi significativement des exigences placées sur le composant et le matériau, ainsi que sur le processus. Diminuer l'épaisseur de paroi peut causer les pièces à devenir extrêmement instables, ainsi un focus important est la stabilité de la machine et du serrage. L'utilisation de la bonne stratégie de fluide de coupe a aussi une influence significative sur la durée de vie de l'outil. Walter développe continuellement ses systèmes d'outillage dans le but de réduire les temps d'usinage. Substrats carbure, nouvelles technologies de revêtement et macro- et micro-géométries des outils de coupe jouent un rôle important ici. La stratégie d'usinage peut, cependant, aussi être davantage optimisée en collaboration avec des spécialistes CAO/FAO.
Tout cela rend le coupe haute performance (HPC) et coupe haute dynamique (HDC) pour la finition et le dégrossissage du titane possibles aujourd'hui. Le fraisage dynamique avec le Walter Prototype Ti38 Z6-10 et le nouveau revêtement innovant permet d'atteindre des vitesses de coupe jusqu'à 140 m/min. Des solutions multi-dents jusqu'à dix dents permettent d'augmenter l'avance jusqu'à 50 % à largeurs de contact faibles. Ces solutions d'outils carbure monobloc peuvent ultimement atteindre une augmentation du taux d'enlèvement de matière jusqu'à 50 % en comparaison avec les solutions conventionnelles.
Le revêtement détermine la durée de vie de l'outil
Un exemple des technologies de substrat et revêtement nouvellement développées est le revêtement PVD (dépôt physique en phase vapeur) pour outils carbure monobloc dans la gamme Walter Prototype Ti. Ce revêtement augmente substantiellement la durée de vie de l'outil en comparaison avec le revêtement ANC conventionnel (nitrure d'aluminium-chrome) — jusqu'à 100 % et plus. Cela signifie que la durée de vie d'un cadre de fenêtre fait de titane 3.7164 avec une résistance à la traction de 1250 N/mm² lors de la semi-finition et finition en utilisant un Prototype HPC Ti40 a pu être augmentée de 154 % de 175 minutes à 444 minutes. En utilisant un Prototype HDC Ti38 L pour la finition du contour extérieur, la durée de vie de l'outil a été étendue de 116 %. La vitesse a été augmentée de 25 % et le volume d'usinage de 23 %.
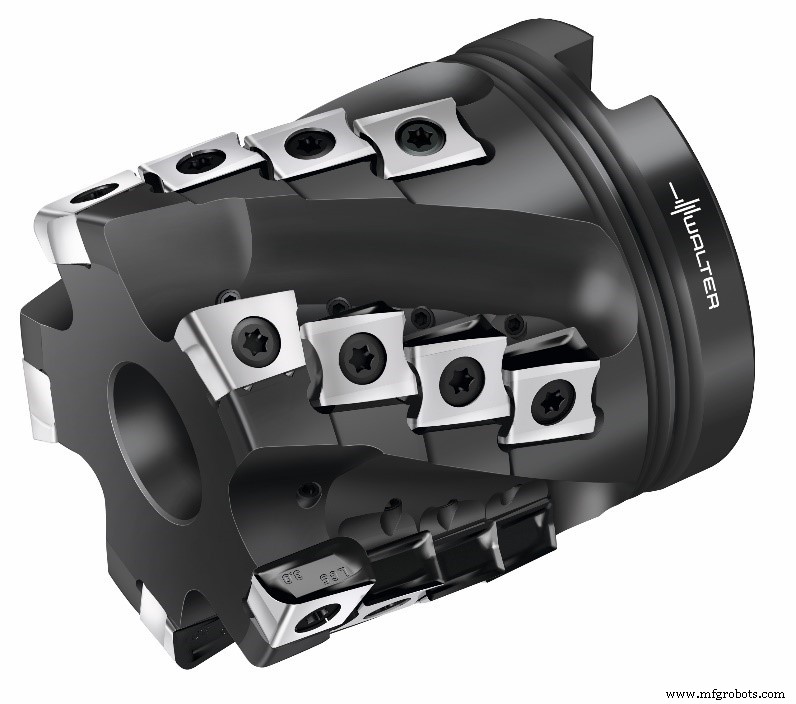
Une autre innovation est la technologie de revêtement CVD pour le matériau de coupe à plaquettes indexables WSM45X, qui est utilisé par exemple pour la fraise porc-épic Walter BLAXX M3255. Le revêtement fonctionne comme un bouclier de protection thermique, facilitant des vitesses de coupe élevées jusqu'à 65 m/min et étendant la durée de vie du bord de coupe jusqu'à 130 minutes. Cela rend possible de doubler la durée de vie des composants structurels en titane, qui sont typiquement faits en utilisant un mélange de rainurage plein et fraisage en montée à une vitesse de coupe de 45 m/min et une avance de 0,12 mm. Une autre option est d'augmenter la vitesse de coupe à 65 m/min avec une durée de vie constante d'environ 60 minutes. Le fraisage de finition peut aussi être effectué avec des arêtes de coupe PCD (diamant polycristallin), qui sont parmi les matériaux les plus durs connus.
Une stratégie de fluide de coupe appropriée doit être mise en œuvre dans ce cas, cependant, afin de maintenir la température d'usinage au bord de coupe sous 600 °C. En général, le fluide de coupe et la concentration du milieu de refroidissement ont une influence significative, surtout sur la durée de vie de l'outil. Il est le plus important d'introduire le milieu de refroidissement le plus directement possible dans la zone de travail. Cela est facilité par des passages de fluide de coupe spéciaux dans les outils. Le refroidissement haute pression jusqu'à 70 bar est l'état de l'art pour les nouvelles machines-outils. Des solutions d'outils spéciales pour l'usinage cryogénique vont encore plus loin, travaillant avec du dioxyde de carbone ou azote liquide, qui est encore plus froid.
De fournisseur d'outils à partenaire technologique
Walter se considère comme un partenaire de processus numérique et développe donc des outils qui sont toujours plus étroitement liés aux applications dans le sens de « solutions composants ». Cela nécessite une équipe entière de spécialistes. Des compétences CAO/FAO appropriées sont une condition préalable clé pour l'évaluation complète des processus. Walter répond aux besoins de ses clients et offre outils, solutions et services à travers tout le processus.
En ce qui concerne ce développement, Walter a développé le projet « Solutions Composants » en collaboration avec le Centre de Recherche en Fabrication Avancée de l'Université de Sheffield il y a quelque temps. Au cours du projet, des stratégies d'usinage spéciales ont été développées pour toutes les formes de poches se produisant pour les composants structurels, en utilisant les programmes FAO couramment utilisés dans l'industrie aéronautique et aérospatiale. Cette « boîte à outils » permet de dériver rapidement et efficacement un processus d'usinage approprié à partir d'un modèle 3D d'un composant client.
La Plus Haute Qualité dans le Temps le Plus Court
« Les bonnes choses viennent à ceux qui attendent » ne sonne plus vrai aujourd'hui. Même les outils haute performance avec dimensions spéciales spécifiques au client sont soumis à une pression de temps immense. Depuis le début de l'année, Walter offre donc le service Walter Xpress de longue date spécialement pour le secteur aérospatial aussi. Les solutions d'outils Xpress sont disponibles pour livraison dans deux à un maximum de trois semaines. La vitesse commence du processus de commande lui-même. La solution logicielle my.Walter permet au client de concevoir l'outil en ligne eux-mêmes ou avec un employé de service sur le terrain formé. Avec « Walter Online Xpress », le client reçoit une offre contraignante incluant un dessin 2D et modèle 3D par e-mail dans un maximum d'une heure. La commande elle-même, qui est fréquemment un goulot d'étranglement dans l'entreprise, est aussi significativement accélérée en utilisant la gestion d'outils Walter.
Technologie industrielle
- Faire évoluer les opérations de livraison en toute sécurité pour une croissance rapide
- Électro-érosion (EDM) : Mécanique, principes, circuits et caractéristiques
- Services premium d'usinage CNC et d'outillage à Portland, Oregon
- Usinage expliqué : définition, procédés et outils clés
- Optimisation de la sélection d'outils et paramètres : la pierre angulaire de l'excellence en usinage
- Maîtriser l'usinage du titane : sélectionner les meilleurs outils de fraisage pour superalliages
- Usinage avancé du titane et alliages HRSA : Optimiser l'usinabilité, fluides de coupe et outillage
- Optimiser le perçage et fraisage des composites CFRP dans l'aérospatial
- 7 revêtements d'outils essentiels pour un usinage CNC supérieur