



Fonderie sous pression expliquée : procédés, matériaux, applications et coûts
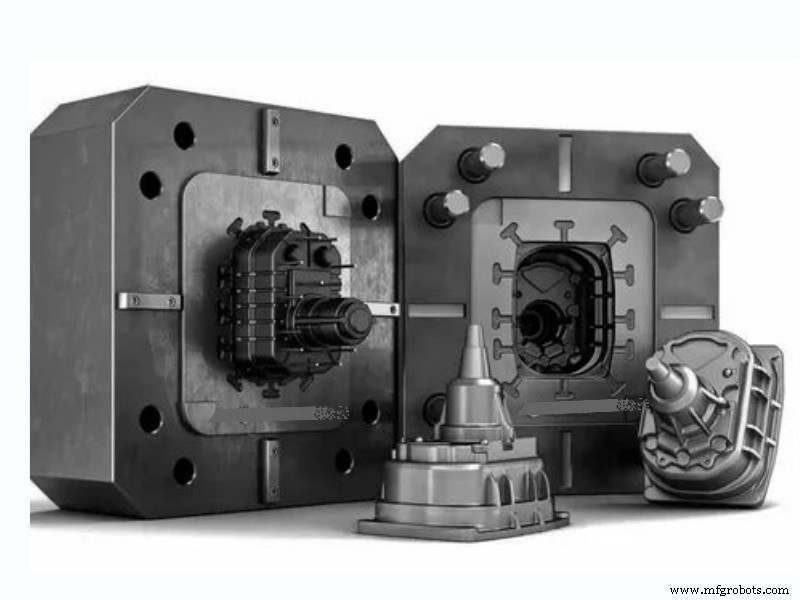
Le procédé de fonderie sous pression consiste à injecter du métal en fusion à bas point de fusion, comme le zinc et l'aluminium, dans le moule de fonderie sous pression et à le laisser refroidir. Selon le point de fusion, il se déroule selon deux mécanismes différents (chambre chaude et chambre froide), et convient à la fabrication de pièces en tôle simples et complexes.
Le procédé a une approche unique et est responsable de la fabrication de nombreuses pièces métalliques utilisées dans les produits de consommation et industriels. Cependant, avant d'utiliser le procédé ou de faire appel à des entreprises offrant de tels services, vous devriez acquérir une connaissance approfondie. Cet article présentera la fonderie sous pression, son histoire, ses mécanismes, ainsi que les avantages et inconvénients.
Qu'est-ce que la fonderie sous pression ?
La fonderie sous pression est un processus qui consiste à fondre des métaux à bas point de fusion et à les injecter dans un moule déjà réalisé, appelé moule de fonderie sous pression. Un moule ou outillage provient d'acier fabriqué pour un seul projet via des procédés comme l'usinage CNC. Par conséquent, les pièces en tôle fabriquées par fonderie sous pression ont une haute précision, exactitude et répétabilité.
Histoire de la fonderie sous pression dans la fabrication
La fonderie sous pression remonte à 1800 et était une technique importante dans l'industrie de l'imprimerie. En 1849, Sturges a créé la machine manuelle de fonderie sous pression utilisée dans l'imprimerie, la rendant plus précise, créative et persistante pour réaliser différentes formes complexes. Plus tard, en 1855, Otto Mergenthaler a inventé la linotype, connue pour son efficacité accrue et son rôle clé dans l'édition.
La demande de machines de fonderie sous pression a augmenté au 19e siècle grâce à leurs avantages. La fonderie sous pression est devenue populaire dans de nombreuses industries. Durant cette période, il y a eu des avancées technologiques. Par exemple, l'aluminium a remplacé l'étain et le plomb en raison de leur qualité supérieure. De plus, le procédé original d'injection à basse pression a évolué vers des méthodes de coulée à haute pression.
Selon Grand View Research, l'industrie de la fonderie sous pression représente actuellement 49,7 % des parts mondiales en 2016 grâce aux taux de production à faible coût et à la constance.
Types de procédés de fonderie sous pression
Les deux procédés utilisés industriellement sont la chambre chaude et la chambre froide. Chacun a ses particularités et s'applique à des scénarios différents. Voici ce qu'ils impliquent.
Fonderie sous pression à chambre chaude
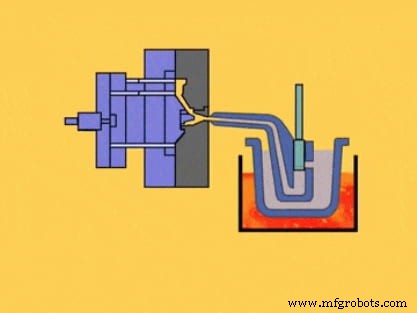
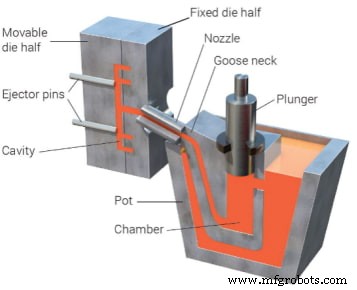
Le procédé à chambre chaude est la méthode idéale pour travailler des matériaux à bas point de fusion comme le zinc, l'étain, le plomb et les alliages de magnésium. Il ne convient pas aux alliages à point de fusion plus élevé car cela endommagerait la pompe, celle-ci étant en contact direct avec le métal. Il consiste à fondre le métal et à l'injecter dans le moule sous la pression d'un système hydraulique.
Fonderie sous pression à chambre froide
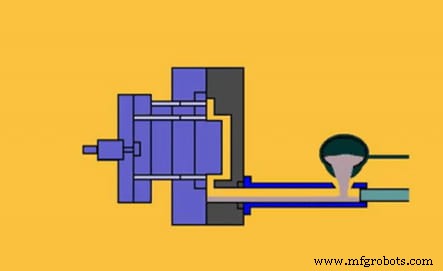
La chambre froide est la méthode idéale pour les matériaux à haut point de fusion comme l'aluminium. Ce procédé est idéal car la haute température nécessaire pour fondre le matériau peut endommager le système de pompage.
Le processus consiste à verser le matériau fondu dans une chambre froide avant de l'injecter dans le moule. Le système hydraulique utilisé est similaire à celui de la chambre chaude. Cependant, il peut nécessiter une pression plus élevée, allant de 2000 à 20000 psi.
Étapes du procédé de fonderie sous pression
Qu'il s'agisse de chambre chaude ou froide, le procédé standard consiste à injecter le métal en fusion dans un moule sous haute pression. Voici les étapes détaillées :
· Serrage (Clamping)
La première étape est le serrage. Mais avant, nettoyez le moule pour éliminer les impuretés et lubrifiez-le pour une meilleure injection et un retrait plus facile du produit solidifié. Après nettoyage et lubrification, serrez et fermez le moule sous haute pression.
· Injection
Faites fondre le métal à injecter et versez-le dans la chambre d'injection. La procédure dépend du procédé. Par exemple, la chambre est froide en chambre froide, et chaude en chambre chaude. Ensuite, injectez le métal dans le moule sous haute pression générée par le système hydraulique.
· Refroidissement
Maintenez le moule serré et laissez le métal refroidir pour se solidifier. Le matériau solidifié aura une forme similaire à la conception du moule.
· Éjection
Après desserrage du moule, un mécanisme d'éjection poussera la pièce solidifiée hors du moule. Assurez une solidification correcte avant d'éjecter le produit final.
· Ébavurage (Trimming)
C'est l'étape finale, consistant à enlever l'excès de métal dans la colonne d'alimentation (sprue) et le canal d'alimentation (runner) sur le produit fini. L'ébavurage est réalisable avec un moule de découpe, une scie ou d'autres procédés. Les pièces métalliques retirées sont recyclables et réutilisables.
Alliages de fonderie sous pression
La plupart des alliages utilisés sont non ferreux avec de fortes propriétés mécaniques. La nature non ferreuse est responsable du bas point de fusion, en accord avec les propriétés mécaniques. Le type de propriétés nécessaires dépend du matériau. Il n'y a donc pas de limitation dans le choix. Voici cependant les alliages populaires :
· Alliages d'aluminium
Les alliages d'aluminium ont des propriétés uniques, les rendant applicables à une large gamme de produits. D'un côté, l'alliage 380.0 est le plus courant en fonderie sous pression grâce à ses propriétés. D'autres incluent les alliages 360, 390 et 413. Vous pouvez utiliser les alliages d'aluminium pour :
- Températures de fonctionnement élevées
- Résistance exceptionnelle à la corrosion
- Légèreté
- Très bonne résistance et dureté
- Bonne rigidité et rapport résistance/poids
- Excellentes propriétés de blindage EMI et RFI
- Excellente conductivité thermique
- Haute conductivité électrique
- Bonnes caractéristiques de finition
- Recyclabilité totale
- Supportent les températures de fonctionnement les plus élevées de tous les alliages de fonderie
- Résistance à la corrosion
- Maintiennent une grande stabilité dimensionnelle avec parois minces
· Alliages de zinc
Les alliages de zinc ont une résistance, ténacité, fermeté, performance et rentabilité incroyables. Ils sont donc une partie importante du procédé, avec des propriétés rivalisant et dépassant d'autres alliages comme l'aluminium, le magnésium et le bronze.
Il existe de nombreux alliages de zinc. Les matériaux courants sont Zamak #2, #3, #5, #7, ZA8 et ZA27, connus pour :
- Moulabilité améliorée
- Temps de cycle raccourci
- Durée de vie du moule prolongée
- Qualités mécaniques idéales
· Alliages de magnésium
Le magnésium est un autre matériau pour la fonderie sous pression. Il a de nombreux alliages, mais le plus courant est l'AZ91D, connu pour sa ténacité, durabilité, légèreté et bonne moulabilité. Il est 75 % plus léger que l'acier et 33 % plus léger que l'aluminium sans perte de résistance. La plupart des passionnés préfèrent le magnésium car il est meilleur pour les coulées complexes aux tolérances serrées et a une meilleure résistance à la corrosion.
· Autres alliages
D'autres alliages adaptés incluent le bronze, le laiton, le plomb et l'étain.
- L'étain est le premier matériau utilisé en fonderie sous pression en raison de sa fluidité élevée. Il a un bas point de fusion et laisse peu ou pas d'usure sur les moules.
- Le bronze (bronze blanc) est le bon matériau pour l'industrie de la bijouterie. Il a une couleur similaire à l'or blanc et aux alliages d'acier inoxydable, mais convient à la fonderie sous pression grâce à son bas point de fusion.
Options de finition de surface pour pièces de fonderie sous pression
La pièce doit avoir une bonne finition de surface favorisant durabilité, protection ou effet esthétique. Il existe différentes options de finition pour les pièces de fonderie sous pression. Les choix dépendent de la taille des pièces et de l'alliage utilisé.
Peinture
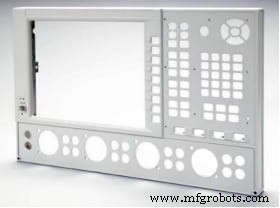
La peinture est la technique de finition la plus courante, idéale pour de nombreux matériaux. Elle peut servir à la protection ou à l'esthétique.
Le processus consiste à appliquer des laques, peintures ou émaux en tenant compte du métal utilisé. Avant l'application, nettoyez la surface pour éliminer les impuretés comme l'huile (ce qui aide aussi l'adhérence), ajoutez une sous-couche (apprêt), puis la peinture principale.
Revêtement en poudre (Powder Coating)
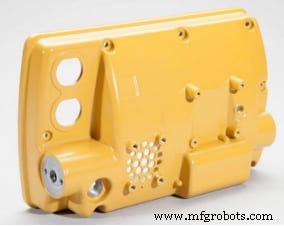
Le revêtement en poudre est une autre finition décorative courante. Il consiste à appliquer des particules chargées sur la surface. Ce procédé est idéal car il masque les défauts mineurs, offre un meilleur contrôle d'épaisseur et est uniforme. Le produit devient durable, dur, haute résistance à la corrosion et aux rayures. Le revêtement en poudre est écologique car il ne produit pas de matériaux toxiques dangereux.
Antiquage (Antiquing)
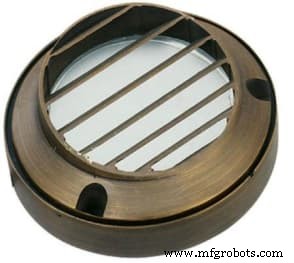
Cette technique donne un aspect antique, applicable principalement au zinc. La pièce est électroplaquée avec du cuivre ou d'autres alliages, puis recouverte d'un composant coloré comme le sulfure de cuivre. La pièce est ensuite patinée (enlevant certaines couches colorées pour révéler le cuivre sous-jacent) et traitée pour éviter le ternissement.
Revêtement céramique (Ceramic Coating)
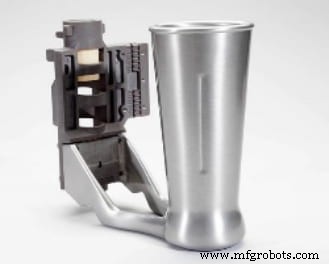
Le revêtement céramique est un procédé décoratif consistant à ajouter de la céramique sous forme de solution à l'extérieur d'une pièce. Il produit une couche mince similaire à l'anodisation. La préparation de surface est donc importante avant application.
Placage (Plating)
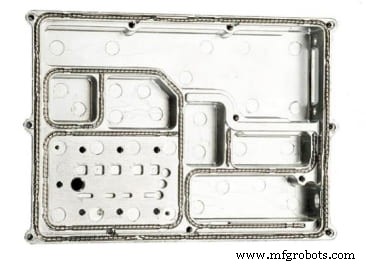
Le placage peut être chimique (sans électricité) ou électrolytique, et est une méthode adaptée et peu coûteuse pour la finition de fonderie. Comme le revêtement céramique, la couche est mince. Une préparation de surface est nécessaire.
Le placage chimique utilise des produits chimiques au lieu de l'électricité. La pièce est placée dans un chimique aux propriétés réductrices. Catalysé par d'autres minéraux, le chimique se dépose sur la pièce. L'électrolyse est similaire, mais la catalyse se fait en faisant passer un courant dans l'électrolyte. Les deux méthodes sont idéales pour l'esthétique. Certains passionnés de tôlerie l'utilisent pour améliorer la conductivité de certaines pièces.
Applications des pièces de fonderie sous pression
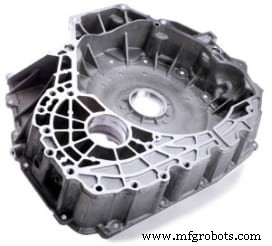
Le procédé est applicable à la création de différentes pièces et composants uniques et hautement fonctionnels. Voici quelques applications :
Fabrication de produits de consommation et industriels
Le procédé convient pour fabriquer des produits comme robinets d'évier, pistons de compresseur, bielles, dissipateurs thermiques, etc.
Fabrication de produits automobiles
Utilisé pour fabriquer des engrenages, cylindres, petits moteurs, gladhands, carters de transfert et autres pièces spécifiques pour véhicules.
Fabrication de pièces aérospatiales
La fonderie sous pression est une solution rentable pour produire des composants métalliques légers mais supérieurs, répondant aux normes de haute qualité de l'aérospatiale.
Créez vos pièces de fonderie sous pression avec l'aide de RapidDirect !
Avantages du procédé de fonderie sous pression
La fonderie sous pression est une méthode importante de fabrication métallique grâce à sa production à faible coût et sa facilité d'opération. Voici les avantages :
- Création de pièces complexes
- Fabrication de plusieurs pièces sans assemblage
- Réduction des coûts de main-d'œuvre
- Épaisseurs de paroi variables
- Tolérances serrées
- Temps de cycle de production rapides
- Choix de matériaux recyclables
Inconvénients du procédé de fonderie sous pression
- Non adapté aux métaux à haut point de fusion
- Non adapté aux grandes pièces en tôle
- Coût élevé du moule.
- Long délai d'exécution.
Facteurs influençant les coûts de fonderie sous pression
Généralement, la fonderie sous pression a un coût de production bas. Cependant, le coût dépend de plusieurs facteurs. Voici quelques facteurs à considérer pour optimiser votre projet côté coût.
· Sélection du matériau
Le type de matériaux choisis joue un rôle énorme dans le coût. Certains matériaux sont coûteux. De plus, le prix des matériaux de fonderie sous pression augmente généralement, même s'il semble erratique.
· Coût de production
Le coût de production dépend de trois facteurs importants : le coût d'outillage et le coût de fonderie. Selon les procédés de production utilisés, l'approche technologique, le procédé de fabrication du moule et la maintenance, le coût d'outillage peut être élevé.
· Coût du moule
Le coût du moule dépend du procédé de fabrication utilisé. Par exemple, avec l'usinage CNC, les capacités et avantages du procédé contribueront à un coût de moule élevé.
· Coût des opérations secondaires
Les opérations secondaires comme l'ébavurage jouent aussi un rôle. L'étendue, l'efficacité et l'efficience du coût des opérations secondaires seront importantes.
· Coût de finition
Le coût de finition dépend de la méthode utilisée. Par exemple, l'électrolyse aura un coût plus élevé que la peinture.
RapidDirect : Services de fonderie sous pression
La fonderie sous pression est un procédé important de fabrication de tôlerie, connu pour son faible coût et son efficacité. Le procédé est simple mais peut nécessiter quelques connaissances et expérience, faisant de l'externalisation vers le bon service comme le nôtre une meilleure approche.
Chez RapidDirect, vous avez accès à une équipe d'ingénieurs expérimentés en fonderie sous pression. Notre expérience nous place en meilleure position pour vous conseiller sur le bon procédé pour votre projet.
Nous sommes une entreprise certifiée ISO 9001:2015 avec de nombreuses usines et installations avancées pour fabriquer des pièces de haute qualité. Nous avons un délai rapide, et en téléversant un fichier de conception, vous obtiendrez un devis et une analyse DFM sous 12 heures.
FAQ
Pourquoi appelle-t-on cela fonderie sous pression (die casting) ?Le procédé est appelé die casting en raison de l'utilisation de matrices (dies). Les matrices sont les moules en acier fabriqués principalement par usinage CNC dans lesquels on injecte le métal liquide. Elles ont deux moitiés : la moitié fixe, stationnaire et attachée à la machine, et la moitié éjecteur qui est mobile.
Quelle est la différence entre coulée en sable et fonderie sous pression ?La coulée en sable et la fonderie sous pression sont deux procédés importants. La différence est le matériau utilisé pour les moules. D'un côté, la fonderie sous pression nécessite un moule métallique. De l'autre, la coulée en sable utilise un moule en sable. De plus, la fonderie sous pression ne convient qu'aux métaux non ferreux à bas point de fusion, tandis que la coulée en sable a une gamme plus large.
Quelle est la différence entre moulage par injection et coulée ?La fonderie sous pression et le moulage par injection ont le même mécanisme : injecter du matériau en fusion dans un moule et le laisser refroidir. Cependant, le moulage par injection utilise des plastiques comme ABS, polypropylène, TPU, polyéthylène, tandis que la fonderie sous pression utilise des métaux à bas point de fusion.
Technologie industrielle
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Le moulage expliqué : définition, types et procédés de fabrication
- Coulée de Polyuréthane : Matériaux, Couleurs, Transparence et Applications
- Matériaux pour moulage sous pression : choisir le bon métal pour votre production
- Moulage sous Pression (Die Casting) Expliqué : Précision, Efficacité et Avantages de Production
- Alliages Monel : principales applications et performance haute température
- Moulage à la Cire Perdue vs Moulage sous Pression : Différences Clés Expliquées
- Moulage en sable vs coulée sous pression : comprendre les différences clés
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable