



Découpe au jet d'eau vs laser : choisir le bon procédé de fabrication tôle
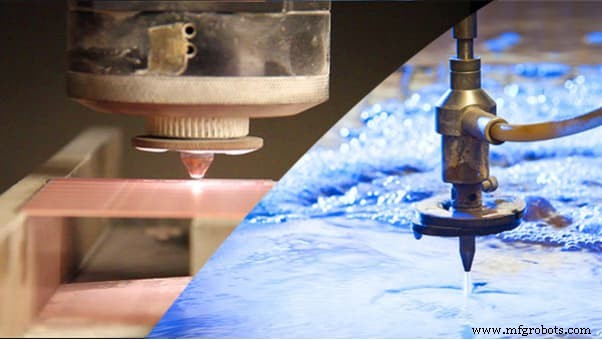
Laser et jet d'eau sont deux procédés courants en fabrication tôle. Fondamentalement différents, leurs applications s'entrecroisent selon les avantages tirés. Choisir entre jet d'eau ou laser n'est pas trivial.
Le choix ne doit intervenir qu'après compréhension du comparatif jet d'eau vs laser. Cet article présente les deux procédés : similitudes, applications, méthodes alternatives.
Comparaisons jet d'eau vs laser
Tableau synthétique des différences
Difficile de choisir ? Comparatif général et adéquation projet :
| Découpe jet d'eau | Découpe laser | |
| Procédé | Eau haute vitesse + abrasifs | Faisceau laser machine découpe |
| Matériaux | Tous matériaux compatibles | Tous sauf thermosensibles et réfléchissants |
| Épaisseur paroi | 0,4" à 2,0" (10-50 mm) | ~0,12" à 0,4" (3-10 mm) |
| Tolérances | ±0,005" | ±0,002" |
| Vitesse coupe | ≤ 20" epaisseur/min | ~70" epaisseur/min |
Procédé jet d'eau et laser
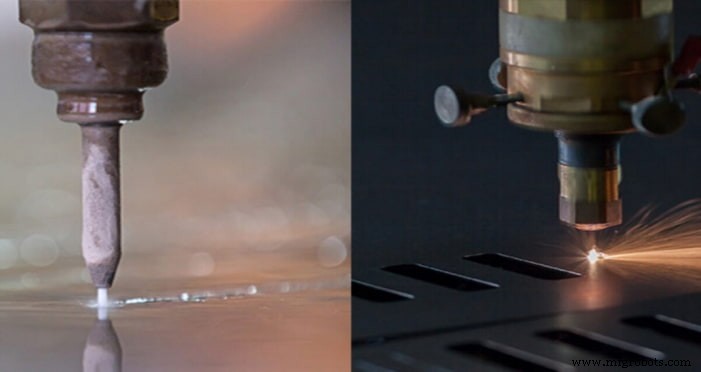
Laser : machine émet faisceau découpant matière. Puissance, efficacité, compatibilité selon machine (fibre = métaux forts ; CO₂ = non-métaux).
Jet d'eau : machine produit eau pressurisée traversant matériaux. Abrasifs (oxyde aluminium, grenat) augmentent pouvoir coupe. Haute concentration/vitesse = tous matériaux.
Matériaux compatibles
Critère majeur. Laser : large gamme (plastiques, verre, bois, métaux). Inadapté : matériaux réfléchissants (rebond faisceau), thermolables extrêmes. Matériaux compatibles laser dépendent machine. Ex: CO₂ pour organiques.
Jet d'eau : quasi aucune restriction. Pas de chaleur → compatibilité étendue. Tous matériaux découpables.
Épaisseur paroi par technique
Laser : rentable 0,12"-0,4" (3-10 mm). Qualité selon matériau. Ex: aluminium max < acier carbone (plus thermostable).
Jet d'eau : limitations faibles sur épaisseur, idéal épais 0,4"-2,0" (10-50 mm). Plus fin = inefficace ou dommage pièce (pression jet).
Précision pièce par technique
Laser > jet d'eau. Fente min laser 0,006" (0,15 mm) vs jet d'eau 0,02" (0,5 mm). Tolérance laser ~0,002" (0,05 mm) vs jet d'eau 0,008" (0,2 mm).
Vitesse coupe par technique
Vitesse = épaisseur coupée/min. Laser ~70"/min (plus productif) vs jet d'eau ≤20"/min.
Similitudes laser et jet d'eau
Polyvalence
Les deux : nombreux matériaux (acier, inox, aluminium, cuivre, bronze). Choix difficile.
Largeur de kerf faible
Kerf = matière enlevée/coupe. Jet d'eau : 0,7-1,02 mm. Laser : 0,08-1 mm. Kerf faible = détails fins, formes complexes.
Haute qualité
Les deux : pièces découpées haute qualité (précision machines).
Applications pièces par technique
Applications laser populaires : 5 industries
Pièces : précision, exactitude, tolérance extrêmes, rentabilité haute.
Automobile
Plans plancher, capots, toits, portes, gravure intérieurs. Pièces robustes, précision/exactitude requises. Moins déchets = rentable.
Outillage, moules, matrices
Tolérance haute, coupe profonde = moules coulée sous pression. Vitesse ~70"/min = métaux robustes. Précision, tolérance, exactitude requises.
Joaillerie
Découpes complexes or, argent, diamants ; création pièces. Procédé principal : précision impeccable, petites pièces, kerf minimal = peu gaspillage matière.
Médical
Pièces dispositifs : stents, cadres valves, arbres flexibles, canules. Chirurgie laser : précision chirurgicale. Fabricants dispositifs médicaux : précision extrême requise.
Électronique
Composants : circuits imprimés, dénudage câbles, boîtiers électriques sur mesure, panneaux contrôle. Exigence tolérance/précision/exactitude (circuits).
Applications jet d'eau populaires : 2 industries
Pièces thermiquement instables, exigences thermiques strictes, épaisses + précision/tolérance/exactitude extrêmes.
Automobile
Flanges, joints métalliques, plaques protection, carrosseries sur mesure. Pas contrainte mécanique ni zone affectée chaleur. Pièces épaisses → jet d'eau productif sans perte qualité.
Aérospatial
Composants moteurs, aubes turbine, panneaux cabine. Pas de chaleur → pas microfissures/gauchissement.
La découpe laser est-elle plus chère que le jet d'eau ?
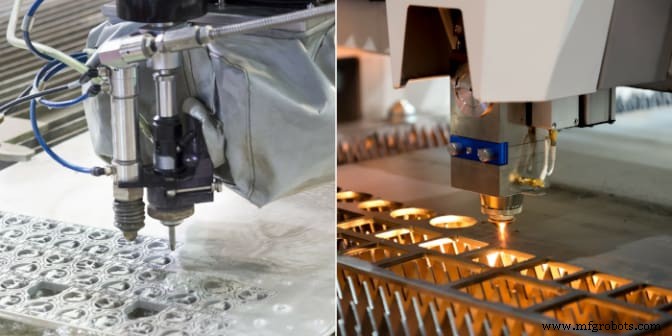
Coûts : outillage/composants, opérateur, machine. Comparatif coûts jet d'eau vs laser :
Outillage & composants
Laser : pas coût outillage, composants bas (demande forte). Jet d'eau : composants élevés (consommables, maintenance machine). Pas outillage non plus.
Coûts opérationnels
Laser : 13-20 $/h. Jet d'eau : 15-30 $/h. Proche, mais significatif gros projets. À considérer si sous-traitance.
Coût machine
Machine jet d'eau < laser. Partie la plus chère laser = achat équipement. Coût exploitation laser dépend aussi électricité. Point important si internalisation (sous-traitance recommandée).
Quelle méthode pour votre application ?
Article ne tranche pas, mais aide à décider par comparaison. Meilleur méthode = adaptée à votre projet. Facteurs : laser = précision/extrême efficacité. Épais, thermolables → jet d'eau.
Choix complexe = balance multi-facteurs. Sous-traitez à service fabrication tôle (RapidDirect). Équipe experte jet d'eau, laser, autres procédés tôle. Efficacité garantie sans perte qualité.
ISO 9001:2015, usines multiples, équipements avancés, machines sophistiquées. Jusqu'à 30% réduction prix, délai rapide. Téléchargez design sur plateforme RapidDirect → devis + analyse DFM < 12h.
Problèmes affectant l'intégrité pièces
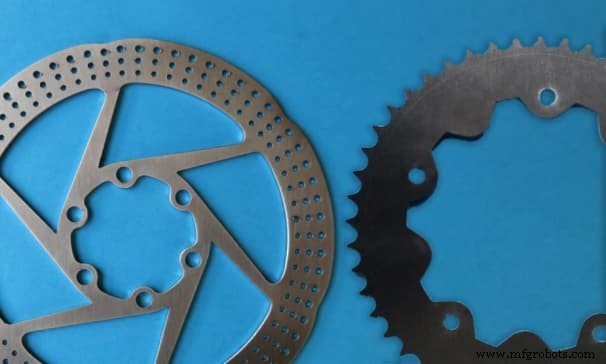
Les deux techniques ont des défauts impactant l'intégrité pièces. Effet minime ou majeur selon expertise équipe. Important : connaître problèmes et choisir service réputé maîtrisant les deux. Principaux problèmes :
Laser : marques de brûlure
Marques brûlure face coupée pendant processus. Parfois nettoyables, parfois non. Si non : prévoir en préparation projet. Ex: contreplaqué → couleurs face coupée masquant marque. Sinon : autre méthode.
Jet d'eau : pression excessive petites pièces
Pression ~60 000 PSI. Grandes pièces : OK. Petites : déformation ou coupe inefficace.
Autres façons de couper le métal
Si les deux inadaptés (productivité, efficacité...). Alternatives : plasma, poinçonneuse tourelle.
· Coupe plasma
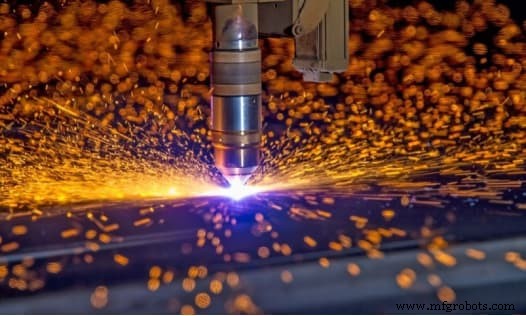
Jet gaz ionisé >20 000°C. Matériaux sélectionnés (acier, aluminium). Rentabilité, précision, coût. Machine plasma ~300 000 $. Coût exploitation < jet d'eau/laser.
· Poinçonneuse tourelle
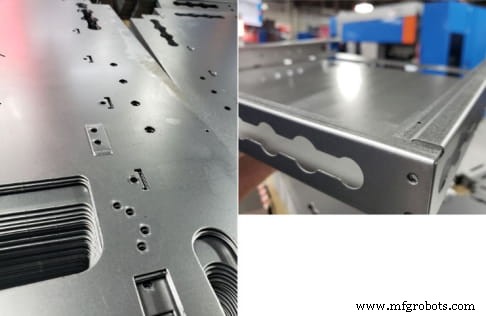
Presse poinçon/tourelle perce métal, trous diamètres variables selon taille choisie. Temps selon taille ; rentable si composant identique récurrent. Avantage vs laser.
Conclusion
Choix jet d'eau vs laser après compréhension comparative. Article : processus, avantages/inconvénients, applications, alternatives. Pour meilleur choix : conseil professionnels. Question jet d'eau/laser ? Contactez nos experts.
FAQ
Avantage majeur jet d'eau vs autres méthodes ?Pas de chaleur → compatibilité tout matériau + sécurité opérateur. Autre atout : épaisseurs 0,4"-2,0" (10-50 mm).
Jet d'eau ou plasma : lequel est meilleur ?Généralement jet d'eau préféré (dépend projet). Jet d'eau : matériaux épais, compatibilité large, précision supérieure. Plasma : qualité moindre (scories indésirables).
Qu'est-ce qu'un jet d'eau coupe que laser/plasma ne peuvent pas ?Matériaux très épais (jusqu'à 12 pouces / 300 mm). Compatibilité tous matériaux (laser : limites thermosensibles/réfléchissants ; plasma : métaux seulement).
Technologie industrielle
- Retracer l'évolution de la découpe au jet d'eau : de l'ingénierie romaine antique à la technologie de précision moderne
- Découpe par jet d'eau vs EDM : choisir la bonne technologie de coupe pour le travail de précision
- Plasma vs laser : quelle technique de fabrication offre les meilleurs résultats ?
- Du jet d'eau au laser fibre : débloquer un nouveau potentiel de production
- Découpage Waterjet Expliqué : Technique de Fabrication Précise et Polyvalente
- Découpe jet d'eau expliquée : comment l'eau haute pression façonne les matériaux
- Découpe laser expliquée : technologie, applications et avantages
- Découvrez les Avantages de la Coupe par Jet d'Eau : Précision, Sans Chaleur, Polyvalence
- Coupe par Jet d'Eau : Précision, Efficacité et Économies dans Tous les Secteurs