



Comment choisir la bonne machine CNC pour vos besoins
Ce n'est pas aussi effrayant qu'on pourrait le penser
Comme la plupart de l'architecture numérique de la fabrication, les commandes numériques (CNC) ont progressé rapidement ces dernières années, offrant une vitesse de traitement bien supérieure et implémentant des algorithmes avancés, tout en proposant des interfaces utilisateur plus simples et plus intuitives. Alors, comment choisir entre les différents types de CNC ? Faut-il s'arrêter sur un seul ? Et comment introduire de nouvelles versions, ou des CNC entièrement nouveaux ?
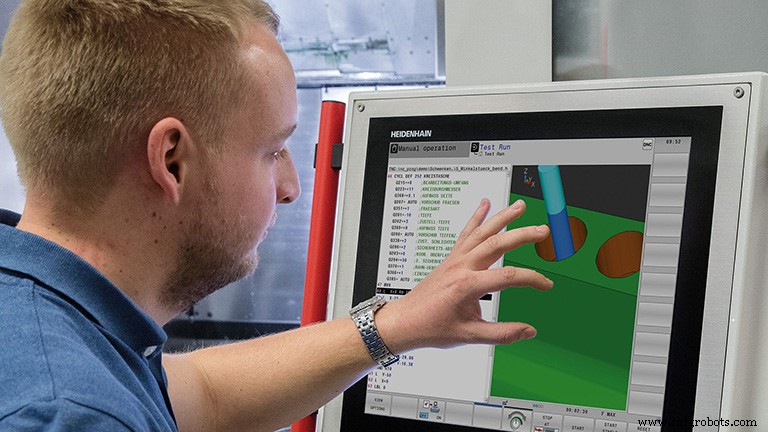
Commençons par régler une question cruciale : il y a probablement plus d'options qu'on ne le pense. Comme l'a expliqué Gisbert Ledvon, directeur du développement commercial, machine-outil, pour Heidenhain Corp., Schaumburg, Illinois, beaucoup de gens pensent qu'ils ne peuvent obtenir que la commande qu'ils ont vue dans la démo de la machine, ou ce que le commercial présente. Mais ce n'est généralement pas le cas. Il cite l'exemple de DMG Mori, un grand constructeur de machines sophistiquées. « Vous pouvez acheter une machine DMG avec la commande Heidenhain », a-t-il dit, « [ou] l'obtenir avec une Siemens, ou avec une FANUC. La mécanique, la fonderie, les vis à billes, le support service, etc. sont tous les mêmes. » Ou comme l'a dit Paul Webster, responsable ingénierie CNC pour FANUC America Corp., Hoffman Estates, Illinois : « Le constructeur de machine-outil décide quelle commande va aller sur [ses machines]. Mais l'utilisateur final influence cette décision dans une grande mesure en spécifiant ce qu'il veut. »
Considérations sur la facilité d'utilisation
La facilité d'utilisation est la première considération dans le choix d'une CNC pour de nombreux ateliers, probablement en raison du défi de trouver suffisamment de main-d'œuvre qualifiée. « La plupart du temps », a dit Webster, « ils veulent ce qu'ils ont déjà dans l'usine. Et en remontant aux années 70, 80 et début 90, FANUC avait la commande la plus fiable et la plus constante. » Bien qu'il y ait un débat sur la convivialité des commandes FANUC (plus sur cela bientôt), elles sont certainement omniprésentes. « L'interface utilisateur de FANUC a grandi sur 40 ans d'histoire », a observé Webster. « Et beaucoup d'usines ont encore des commandes FANUC 6M, 6T et 10T qui ont plus de 30 ans. » Cela souligne aussi qu'il existe une commande FANUC appropriée pour pratiquement tout ce qui a besoin d'une CNC dans une usine, que ce soit un contrôleur de mouvement pour équipement auxiliaire comme un convoyeur, ou une presse à poinçonner, un centre d'usinage 5 axes, ou une machine de tournage Index avec huit broches indépendantes, chacune exécutant un processus différent. « Ce sont différents types de systèmes de contrôle, mais ils agissent et se ressentent de manière similaire », a expliqué Webster. « Donc le gars qui fait tourner la machine-outil pourrait sauter sur l'équipement auxiliaire et le faire tourner, le dépanner, et faire la maintenance sans aucun problème. »
Todd Drane, responsable des ventes régionales pour Fagor Automation – USA, Elk Grove Village, Illinois, pense aussi qu'il est utile de standardiser sur une commande dans différentes zones de fabrication. Et Fagor implémente la même interface utilisateur d'une application à l'autre. « Avec Fagor Automation, si vous apprenez notre CNC de tournage, alors vous connaissez aussi notre CNC de fraisage, parce que les menus et les méthodes de création et d'exécution des programmes sont identiques », a dit Drane. « Bien sûr, sur une machine de tournage, vous appelez des cycles préprogrammés différents que sur une fraiseuse, mais la méthode pour les appeler est identique. L'avantage évident est que votre personnel d'atelier est plus interchangeable et polyvalent. » Drane a ajouté que Fagor a également développé des CNC pour une variété d'applications qui vont au-delà du fraisage et du tournage traditionnels, pour inclure « le meulage, les lasers, les routeurs, le jet d'eau, et les applications de contrôle de mouvement à usage général. Nous avons aussi la capacité de créer des éditeurs personnalisés, écrans, pages et routines sur toutes nos plateformes CNC rapidement et facilement, donc, quoi que le client nécessite, nous pouvons l'accomplir. »
Webster et Drane pointent tous deux vers l'interface utilisateur, ou IHM (interface homme-machine), comme considération clé. Mais strictement parlant, l'IHM est distincte de la CNC, et dans certains cas, le constructeur de machine-outil superpose sa propre IHM personnalisée. Le constructeur est plus susceptible de le faire pour des applications spécialisées, comme le meulage, et parfois ils le font pour créer ce qu'ils espèrent être un avantage concurrentiel sur une interface plus « générique ». (Ledvon a noté que les utilisateurs Heidenhain sont une exception en ce que « toute l'interface, le clavier et l'écran tactile lui-même, montrent toujours la fonctionnalité Heidenhain. Nous n'avons vraiment personne qui superpose cela, sauf pour certains de leurs propres cycles. ») Explorer ces variations et comment elles ont été créées dépasse le cadre de cet article. Nous nous concentrerons plutôt sur les distinctions entre ce que les principaux fournisseurs de CNC offrent.
En termes généraux, la commande FANUC omniprésente dont nous avons parlé plus tôt offrait la programmation en code M&G depuis un clavier et n'était pas très tape-à-l'œil. On pourrait dire qu'elle était facile à utiliser parce que « tout le monde » savait comment l'utiliser. Quand il s'agissait d'usinage 5 axes, un ingénieur créait un programme d'usinage avec un package CAO/FAO et utilisait un post-processeur pour générer le code M&G qui tournait sur la machine. Les utilisateurs ne programmaient pas, et ne programment généralement toujours pas, le travail 5 axes sur la commande. Ledvon a dit que le monde dépasse l'approche de définition d'une ligne ou d'un rayon en langage abstrait. Nous passons plutôt à la programmation conversationnelle avec « des instructions plus courtes et claires qui disent « je veux lancer un cycle de perçage », ou « je veux lancer un cycle de décolletage ». Vous répondez juste à quelques questions et la commande fait le reste pour vous. C'est là que nous en sommes maintenant. Ce sera plus interactif et plus simple. » Et – pas de surprise – la programmation sur machine se fera via des écrans tactiles plus grands avec des fonctionnalités de type smartphone (comme pincer pour réduire et toucher-glisser) pour taguer et copier, etc.
Ces changements sont en partie motivés par une nouvelle génération de machinistes entrant dans le domaine, mais Ledvon a dit que les opérateurs plus âgés adoptent aussi ces techniques, même si peut-être un peu plus lentement. « Dans notre expérience, après trois à six mois, ils ne veulent généralement pas revenir à l'autre façon », a-t-il dit.
Heidenhain a longtemps adopté l'approche conversationnelle, mais FANUC n'a pas dormi. Il a introduit une interface tactile plus conviviale appelée iHMI en 2016 et a déployé des améliorations majeures au cours des derniers mois. Par exemple, Jody Michaels, responsable national des ventes de FANUC America, a dit que l'interface précédente rendait l'étalonnage cinématique si difficile qu'il nécessitait un expert FANUC. Maintenant, c'est une icône sur l'IHM. « Vous remplissez juste le champ et vous appuyez sur cycle start », a expliqué Michaels. « Évidemment, il faut s'assurer que des choses comme la sonde et le diamètre du stylet sont configurés d'abord, mais c'est aussi simple que cela. »
FANUC a également isolé certaines routines de palpage, pour que les utilisateurs puissent les appliquer sans avoir à passer par les anciens menus. Il a aussi ajouté la possibilité d'importer des données d'outils (avances, vitesses, informations de revêtement et autres descriptions d'outils) depuis des sources externes, une pratique courante dans l'industrie que FANUC avait résisté.
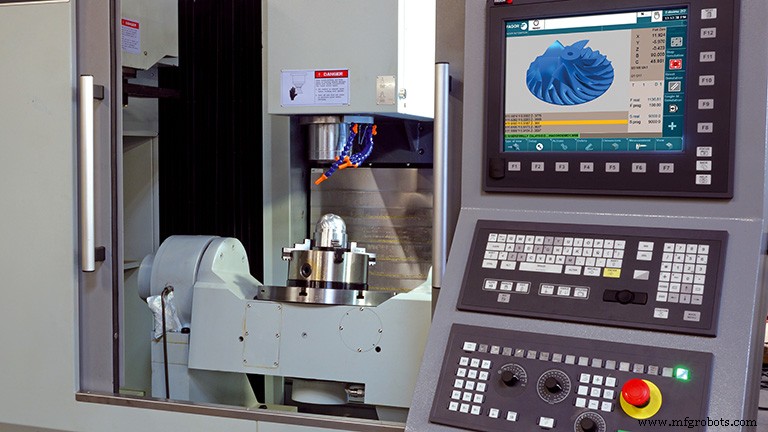
Michaels a aussi dit que l'iHMI de FANUC permet maintenant l'importation directe de la géométrie réelle de la pièce dans un programme conversationnel. « Nous n'avions jamais eu la possibilité de faire cela. Maintenant, vous pouvez importer un fichier DXF ou IGES, ou un modèle solide, donc vous pouvez programmer sans avoir à dessiner la pièce sur la commande. C'est un grand départ pour nous. » Ledvon a dit que cette capacité est beaucoup utilisée en Europe et gagne du terrain en Amérique du Nord aussi, surtout pour les pièces plus simples et dans les ateliers de taille moyenne. « Profiter d'un importateur CAO pour convertir un fichier DXF ou IGES en programme usinable, directement sur la commande, est bien plus efficace que de retourner voir le gars CAO/FAO et faire la queue, parce qu'il doit alimenter cinq, six, sept, huit ou dix machines. » Ledvon voit aussi cela comme un moyen de responsabiliser les jeunes opérateurs qui adoptent cette approche, et théorise que cela contribuera à une meilleure rétention dans l'industrie.
Pourtant, Webster a mis en garde contre des changements radicaux de l'interface utilisateur, utilisant l'analogie qu'inverser les pédales d'accélérateur et de frein dans une voiture serait désastreux. « Nous sommes tirés dans deux directions, parce que les gens avec des usines pleines de FANUC ne veulent pas changer », a-t-il dit. « Donc nous devons garder tout similaire. Mais les nouveaux opérateurs sortant de l'école sont habitués aux smartphones et choses comme ça, et ils veulent utiliser un écran tactile et simplifier. L'iHMI permet une partie de ce nouveau style mais ne nous éloigne pas tant de l'interface existante que les gens paniquent. » Il a ajouté que la grande majorité des machines tournant sous CNC FANUC utilisent l'IHM FANUC avec seulement des personnalisations limitées « pour les spécificités de la machine-outil, comme les écrans de maintenance et des choses comme les changeurs d'outils ou d'autres pièces qui ne sont pas définies par la CNC elle-même. »
De son côté, Fagor a incorporé à la fois la programmation en code G et la programmation conversationnelle sur la même CNC, « plus des systèmes CAO/FAO intégrés, des éditeurs interactifs et modes d'aide combinés avec un tactile facile directement dans les manuels sur le terrain depuis le clavier », a dit Drane. « Une fois qu'un programmeur ou opérateur apprend et comprend ces CNC, ce qui est rapide et souvent en moins d'une seule journée, nous empilons alors des fonctionnalités de nouvelle technologie supplémentaires sur cette même plateforme. Donc les opérateurs d'atelier n'ont qu'à apprendre les nouvelles fonctionnalités technologiques sur une plateforme qu'ils connaissent déjà. Le facteur de confort est évident et nous voyons plus de nouvelles technologies être utilisées par les opérateurs. »
Précision et autres considérations de performance
Outre la facilité d'utilisation, d'autres considérations clés incluent la précision d'usinage, la vitesse et la fiabilité. Heidenhain et Fagor sont dits être les seuls constructeurs de commandes qui peuvent fournir le système de contrôle de mouvement complet. Comme l'a dit Ledvon, « vous obtenez le variateur de nous, les échelles, les codeurs, les moteurs, et la commande. Acheter quelque chose à un tiers laisse toujours quelque chose de côté quand on entre dans les micro-précisions et les super finitions de surface. » Il a crédité la position de leader d'Heidenhain dans l'industrie exigeante de la fabrication de moules à ce facteur, et a ajouté que « 99 % du temps », quand un constructeur de machine-outil choisit la commande Heidenhain, ils les utilisent pour le système complet. « Parfois on ne vend pas le moteur », a dit Ledvon, « mais tous les moteurs Siemens ont un codeur Heidenhain. »
Webster a souligné que toutes les commandes FANUC « font tout au nanomètre. La plupart des échelles ne sont pas précises nulle part près d'un nanomètre. La perte de résolution n'est pas dans la CNC. C'est définitivement du côté machine, pas du côté commande. Les fabricants d'échelles disent que leurs échelles sont bien plus précises que la machine mécanique, ce avec quoi je suis d'accord. Et les gars de la machine disent que leurs machines sont plus précises que le serrage. Les gars du serrage disent [que leurs dispositifs sont] plus précis que l'outillage. Ça cascade. Mais la CNC n'est pas du tout le facteur limitant. Elle n'est même pas proche. » Il a ajouté que FANUC fabrique ses propres moteurs et codeurs, et que les codeurs moteurs ont jusqu'à 32 millions d'impulsions par tour. « Quand vous parlez d'incrémenter une seule rotation d'une vis à billes en 32 millions de comptages, c'est beaucoup de résolution avec laquelle travailler. » Quelle est la réponse ? Parlez à des utilisateurs en qui vous avez confiance et obtenez une démo approfondie !
Passons à la vitesse, les meilleures CNC utilisent toutes des CPU à la pointe et plus de mémoire pour traiter les programmes plus vite. Cela rend des choses comme l'usinage à grande vitesse bien meilleures qu'il y a des années. Mais en plus de plus de puissance de traitement brute, il vaut la peine de considérer si la commande profite d'autres méthodes astucieuses pour booster l'efficacité. Cela inclut des fonctionnalités comme le contrôle adaptatif, qui ajuste automatiquement l'avance en fonction de la charge de l'outil, et le réglage automatique des servos.
Ce dernier reposait souvent sur un expert du fabricant de CNC. Mais les CNC de FANUC, Fagor et autres sont maintenant meilleures pour « vérifier tous les retours sur tous les variateurs et moteurs et les régler au réglage optimal automatiquement », a expliqué Michaels. Cela peut faire une amélioration significative si vous avez mis une quantité inhabituelle de poids sur votre table de machine, ou avez autrement changé votre configuration.
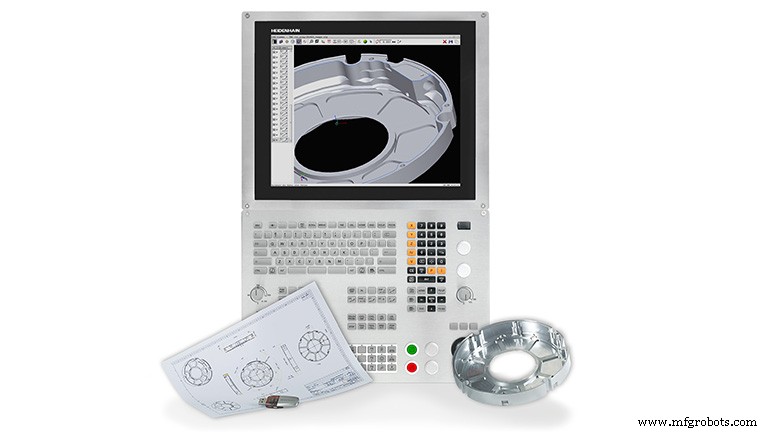
Ledvon a mis en avant la poussée d'Heidenhain pour ajouter des fonctionnalités à ses menus conversationnels. « Par exemple, le meulage de dispositif est maintenant une des fonctionnalités de la commande. On peut faire du pocketing avec fraisage trochoïdal. Des choses que vous feriez normalement sur un système CAO/FAO peuvent maintenant être faites directement sur la commande. » L'objectif est de faire plus de choses sur une machine 5 axes en une seule configuration. « Vous n'avez pas à aller d'une machine 5 axes à une rectifieuse de dispositif pour rectifier une certaine partie d'une pièce spécifique », a-t-il dit. « Vous pouvez maintenant faire les deux sur la machine 5 axes parce que la multi-fonctionnalité de différentes technologies peut maintenant être gérée avec une seule CNC. » Ledvon a aussi observé qu'une bonne machine-outil stable équipée d'échelles Heidenhain est « presque comme une MMT du point de vue de la précision, et vous pouvez au moins faire une pré-inspection sur la machine avant que la pièce ne sorte. » C'est l'une des nombreuses façons dont une machine-outil sert de « centre nerveux », dans la vision de Ledvon, fournissant une mine d'informations utiles à l'usine.
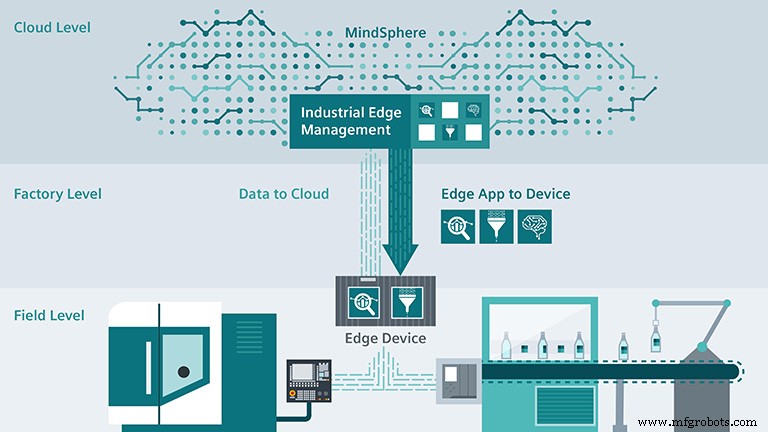
Tiansu Jing, chef de produit pour Siemens Industry Inc., Elk Grove Village, Illinois, a offert un angle différent : l'informatique en périphérie (edge computing). L'informatique en périphérie garde la plupart des calculs et du traitement sur le périphérique et non sur la CNC, tandis que les machines continuent de fonctionner en temps réel. « Dans le passé, différentes CNC se concentraient sur différentes applications et toutes les fonctionnalités associées, y compris le matériel, étaient développées en conséquence par les fournisseurs de commandes », a-t-il expliqué. « Beaucoup d'ateliers choisissaient une commande spécifique à cause de cette différence. » L'informatique en périphérie brise cette frontière et étend la capacité des CNC. « Avec l'informatique en périphérie, différentes applications peuvent être utilisées pour offrir plus de performance machine pour augmenter la qualité de coupe et la productivité. » Jing a ajouté qu'en connectant la CNC au périphérique, au serveur local et au cloud, « il y a des possibilités pour différentes entités d'offrir leur propre expertise au client final via des applications dans le cloud. »
Sur un point connexe, Jing a dit que « le service à distance devient plus fiable et moins cher. Avec la solution de jumeau numérique complète, qui inclut non seulement une CNC virtuelle mais aussi une mécanique de machine virtuelle, les constructeurs de machines-outils et les fournisseurs de CNC peuvent avoir une solution complète pour dupliquer ce que les ateliers utilisent et pour le dépannage des problèmes clients. Cette méthodologie peut réduire significativement les temps d'arrêt causés par le problème et augmenter la productivité des utilisateurs finaux. En même temps, cela réduira dramatiquement le coût de service pour les constructeurs de machines. »
Ce qui rend fous les experts CNC
Il s'avère que les principaux fournisseurs de CNC trouvent souvent que leurs clients n'utilisent pas pleinement la technologie incroyable pour laquelle ils ont déjà payé. Selon Michaels, continuer à utiliser la méthode du temps inverse en usinage 5 axes est un exemple premier. « Nous arrivons enfin à faire utiliser aux gens le contrôle du point central d'outil, le contrôle de tolérance, et la fonction des conditions d'usinage où vous pouvez accélérer l'ébauche et ralentir la finition indépendamment dans le programme », a-t-il dit. « Mais cela a pris des années et il y a encore des gens qui demandent à leur logiciel CAO/FAO moderne de générer un programme avec le code G93 temps inverse », alors que la méthode plus récente donne à la fois une coupe plus rapide et une meilleure finition.
Ledvon a dit que les utilisateurs ne profitent souvent pas pleinement des cycles d'usinage intégrés dans la commande, qui peuvent être bien plus efficaces pour faire une pièce. Il a donné l'exemple d'un client qui avait oublié que son écran tactile avait une flèche droite pour atteindre un autre cycle. Le client voulait ajouter un cycle de perçage à son programme, alors il a utilisé son logiciel CAO/FAO pour créer environ 200 lignes de code pour faire cela, alors qu'il aurait pu simplement appuyer sur la flèche et répondre à quelques questions pour créer le cycle de perçage.
« Beaucoup de gens supposent que la commande ne fait que ce qu'une autre machine faisait il y a un an, ou trois ans », a-t-il observé, « et ce n'est pas le cas. C'est pour cela qu'on pousse la formation. »
Webster a dit que la réticence à adopter la programmation CAO/FAO moderne est probablement le plus grand contributeur à la perte de productivité. Parfois, c'est juste un échec à utiliser le dernier post-processeur. « Il y a des fonctionnalités G-code utiles que les gens n'utilisent pas, soit parce qu'ils ne savent pas qu'elles existent, soit leur système CAO/FAO ne les supporte pas », a-t-il expliqué. « Nous voyons encore beaucoup de gens sortir des programmes de leur système CAO/FAO avec des G-1 droits. [Ils font] juste de très petits déplacements linéaires par segments, même s'il y a beaucoup de nouvelles techniques et fonctions de programmation. Beaucoup de systèmes CAO/FAO et les post-processeurs ne sont pas aussi à jour que les CNC sur le terrain, pourtant la CAO/FAO est très peu coûteuse aujourd'hui et beaucoup plus facile à utiliser. » Parfois, le meilleur investissement est d'utiliser pleinement l'investissement que vous avez déjà fait.
Alors, quoi choisir ?
Lors du choix d'une CNC, examinez sérieusement votre modèle d'affaires, a conseillé Ledvon. « Pour faire principalement du travail de production avec de grandes séries, avec des opérateurs pas très qualifiés, alors certainement standardisez sur une commande. Mais je ne pense pas que ce soit la façon de gagner de l'argent maintenant. Pour se développer dans de nouveaux segments de marché, ou pour obtenir un business à marge plus élevée avec des séries plus petites, vous avez besoin de flexibilité dans votre configuration. » Cela signifie des machines multi-fonctions et les meilleures commandes pour les applications qu'une entreprise décide de poursuivre. « Parce que si vous continuez à acheter la même commande que l'atelier d'à côté, la seule façon dont vous allez compétitionner est sur le prix. Vous devez trouver un moyen de vous différencier, et c'est une façon de le faire. »
Système de contrôle d'automatisation
- 5 conseils d'expert pour choisir le bon service de réparation CNC
- Maîtriser le fraisage CNC : 4 conseils essentiels pour débutants
- Sécurité des machinistes CNC : directives essentielles pour le lieu de travail
- Conseils essentiels de maintenance des machines CNC pour une performance optimale
- Comment choisir la machine CNC idéale pour une performance à long terme
- Guide d'achat essentiel : 7 conseils clés pour choisir un routeur CNC ATC
- Guide Expert pour Configurer et Câbler les Boîtiers d'Armoires de Contrôle
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés