



Lasers à fibre : puissance accrue, performance de coupe révolutionnée
Non seulement les lasers à fibre pour applications de coupe dominent le marché, mais leur qualité s'améliore. Une puissance, vitesse et capacité accrues permettent de nouvelles applications.
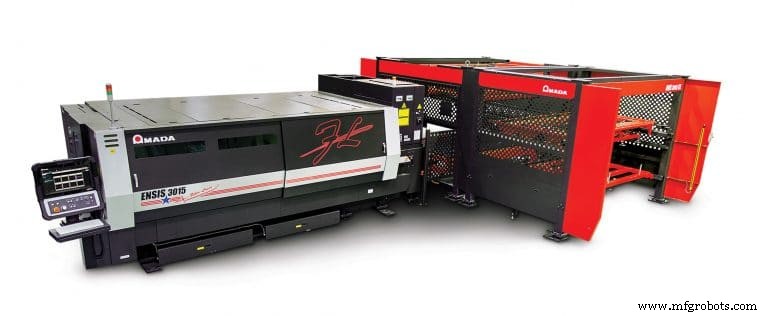
La mise en œuvre d'un système complet de coupe laser n'est pas une tâche pour les âmes sensibles. En plus de l'investissement financier, les exigences incluent la planification d'un système complet, pas seulement le laser, selon Dustin Diehl, gestionnaire de produit division laser, Amada America Inc., Buena Park, Californie. Il y a aussi le choix du site d'installation et l'acquisition de l'unité laser et de l'équipement, incluant chargeurs, déchargeurs, refroidisseurs et contrôles. Finalement, le système doit être intégré dans les boucles de rapport et de rétroaction globales. Le résultat est un système capable de générer un RSI substantiel en un temps sorprenantment court.
Bien que les lasers CO2, qui représentaient la phase formatrice de la coupe laser, aient été éclipsés par les lasers à fibre plus récents, ils ont encore leur place sur le marché. Jeff Tyl, gestionnaire des ventes nord-américaines - fabrication chez Murata Machinery USA Inc., Charlotte, Caroline du Nord, a expliqué : « les lasers CO2 modernes sont généralement utilisés pour couper du stock de plus de 1 po et peuvent livrer une coupe nette. Aussi, ils ne sont pas limités par la taille de table. Ils restent un facteur important dans des industries critiques comme la construction navale et la défense, mais le laser à fibre est clairement le choix le plus populaire pour les applications conventionnelles de tôle. »
Bien que la plupart des lasers à fibre vendus aujourd'hui soient dans la gamme 1 à 6 kW, des configurations de puissance supérieure font des percées dans des applications sélectionnées et continueront de croître en présence sur le marché. Brendon DiVincenzo, gestionnaire de produit pour lasers et automatisation chez Bystronic Inc., Elgin, Illinois, a commenté : « les centres de service acier ont accueilli l'avènement d'unités de puissance supérieure qui ont actuellement une capacité opérationnelle dans la gamme 10 à 12 kW. Alors que les vitesses augmentent, nous verrons une demande plus grande. »
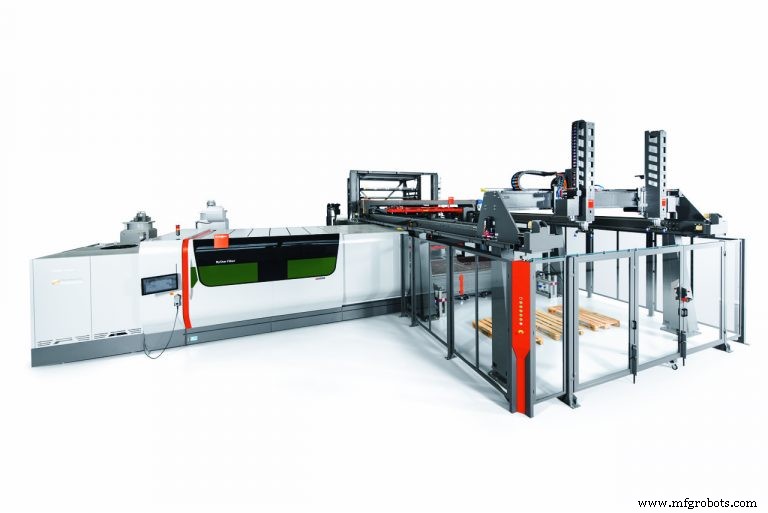
Les lasers à fibre d'aujourd'hui font généralement partie d'un système de traitement complet, comme noté par Diehl d'Amada. « Le laser ne peut pas être considéré comme une unité autonome. Il doit faire partie d'un système », a-t-il dit. « Nous travaillons avec nos clients pour "faire les devoirs" en amont afin de livrer un paquet dans lequel tous les modules — chargement, déchargement et l'unité elle-même — sont conçus ensemble. La puissance fait partie de l'équation, mais selon l'application, tout le système doit être considéré. »
Les lasers à fibre doivent être polyvalents, capables de traiter différents types de matériaux. Par exemple, la série ENSIS d'Amada utilise une technologie laser à fibre propriétaire pour traiter à la fois des matériaux minces et épais sans changement de lentille de coupe ou configuration manuelle. Le moteur à fibre 3 kW incorpore la technologie ENSIS d'Amada, qui optimise le mode laser et le produit de paramètre de faisceau (PPF) basé sur l'épaisseur du matériau traité. La série ENSIS est capable de coupe à haute vitesse dans les matériaux minces, une capacité clé de la technologie à fibre, et peut traiter les plaques épaisses efficacement, selon Amada America.
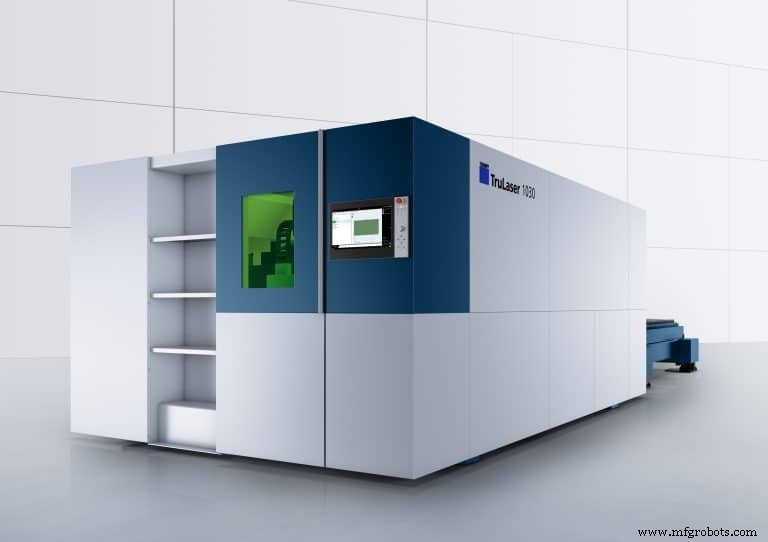
Les améliorations dans la technologie de coupe sont un facteur significatif dans la popularité croissante des lasers à fibre. « Les premières unités à fibre avaient des problèmes en laissant des bords déchiquetés », a dit Mark Bronski, chef des ventes pour lasers chez Trumpf Inc. à Farmington, Connecticut. « La puissance supplémentaire et les raffinements ont résulté en la capacité d'atteindre une finition comparable au CO2 dans des plaques de 5/8 à 3/4 po [15,9-19,05 mm]. »
Hank White, gestionnaire systèmes logiciels chez MC Machinery Systems Inc. à Elk Grove Village, Illinois, a noté que les clients sont sélectifs en matière de puissance laser. « Bien que nous voyions une croissance du marché pour les systèmes 8 kW, les clients sont exceptionnellement prudents pour déterminer les exigences de puissance pour leur application individuelle. Si des unités de puissance inférieure peuvent faire le travail, ils resteront avec cette catégorie parce que les unités plus grandes coûtent plus cher à acheter et faire fonctionner, et dans de nombreux cas, ne peuvent pas aller plus vite. »
Coupe spécialisée
La coupe laser de puissance supérieure fait des percées significatives dans des domaines plus spécialisés. Ceux-ci incluent les applications 3D, le perçage, et le traitement de bobines et tubes. Mark Barry, vice-président des ventes et marketing chez Prima Power Laserdyne LLC, Champlin, Minnesota, a commenté : « dans la coupe bidimensionnelle, l'industrie voit une demande accrue pour 6 kW, mais quand il s'agit de haute précision dans des applications comme le perçage de trous de refroidissement dans les moteurs à turbine, les lasers QCW (Quasi Onde Continue) de puissance supérieure livrent le niveau de précision requis. »
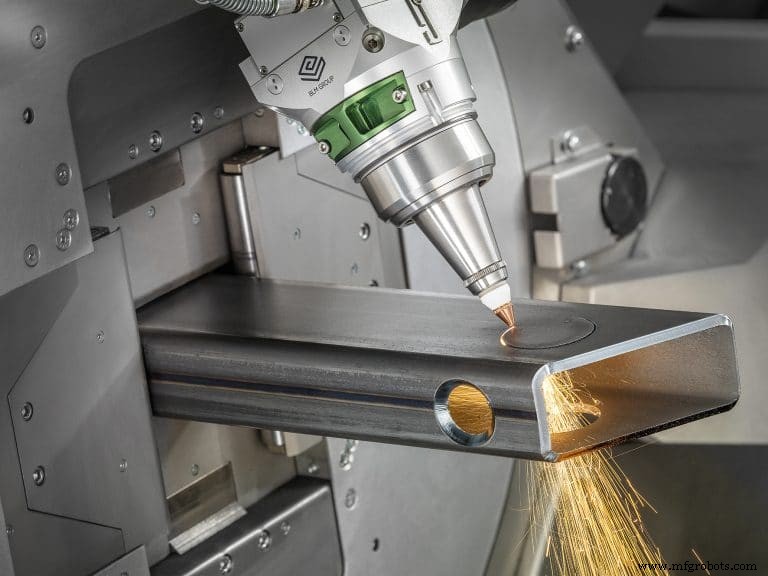
Robert Adelman, gestionnaire de produit laser nord-américain chez BLM Group USA, Novi, Michigan, a noté que, dans les applications de coupe de tubes, les exigences de puissance sont passées de 3 kW à 5 kW. « Les lasers à fibre percent et coupent tous plus vite, bien que nous n'utilisions pas les puissances de sortie typiques du monde de la tôle plane car il y a toujours l'autre côté du tube à considérer », a-t-il dit. « C'est vrai sur les machines 2D conventionnelles et les unités 3D jusqu'à 45°. Selon la machine, les diamètres vont de 1/2 à 24 po [12,7-610 mm] DE, et les machines plus grandes peuvent percer et tarauder aussi. »
LaserCoil Technologies LLC, de Napoleon, Ohio, achète des lasers pour les intégrer dans des opérations de découpage de bobines. Jay Finn, DG et CTO, a déclaré : « nous montons en puissance quand nous sommes à l'aise avec l'optique. Nous utilisons actuellement un laser 8 kW pour des systèmes qui traitent du matériau de 0,5 à 35 mm tout en produisant le bord désiré. La plupart de nos systèmes comportent plusieurs têtes et incluent des systèmes complets de manutention de matériaux. »
Automatisation combinée avec lasers
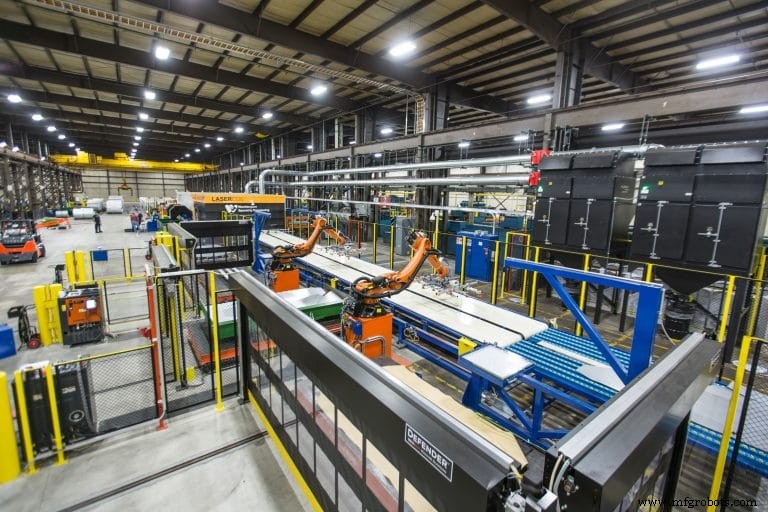
Avec les lasers à fibre, l'automatisation est un fait de vie. Il est possible pour un petit atelier de commencer avec un système de chargement simple. Avant longtemps, cependant, la réalisation frappe qu'il faut plus de composants pour atteindre son plein potentiel. Il devient alors évident qu'une bonne dose de planification et d'engagement est requise.
L'une des considérations principales concerne l'espace. Les lasers ont besoin d'une zone dédiée raisonnablement exempte de contaminants et assez grande pour prévoir l'ajout d'équipement d'automatisation supplémentaire. Diehl d'Amada a noté qu'il est sage d' « estimer les dollars par pied carré. Avant d'entrer, familiarisez-vous avec les divers systèmes modulaires pour comprendre comment l'installation progressera. Nous vendons rarement des lasers autonomes. Les systèmes que nous fournissons sont orientés vers l'expansion et la flexibilité. Données les vitesses de production, le défi principal est la gestion du flux de pièces sortant de la machine. »
DiVincenzo de Bystronic a été d'accord. « L'automatisation est un facteur significatif pour les grands OEM et les petits ateliers, même s'ils diffèrent dans les besoins de processus », a-t-il dit. « Par exemple, un centre de service acier est principalement concerné par la quantité, en termes de "tonnes à travers le lit laser", alors qu'un atelier de travaux cherche la vélocité et un flux de matériaux efficace. » La variété de composants a rendu possible pour les utilisateurs de développer des stratégies d'automatisation individuelles pour leur convenir.
Tyl de Murata Machinery a noté : « nous vendons trois variétés de systèmes, en gros. Le chargeur de palettes, une tour avec quatre ou huit tiroirs, et un système de tri de pièces. La tour fournit le stock, et le système de tri de pièces avance les pièces coupées vers la prochaine station. En avançant vers l'avenir, nous voyons des lasers hybrides avec de multiples fonctions gagner en popularité. » Les petits ateliers pourraient être contraints par les coûts. « Les ateliers utilisant divers matériaux peuvent entrer dans le jeu en programmant un seul chargeur de palettes », a dit Tyl. « Alors que leur affaire augmente, l'automatisation devient irrésistible grâce au RSI rapide. »
Alors que l'automatisation de coupe entraîne une production accrue, une automatisation supplémentaire est nécessaire. « Le traitement en aval est la prochaine frontière, incluant le nettoyage de bord et le formage », a déclaré White de MC Machinery Systems. La clé du succès est le développement de logiciels qui peuvent tirer des modules de différents fabricants ensemble à travers un programme unifié. »
Les nombreuses formes et configurations différentes de tubes nécessitent une approche plus spécialisée. « Conventionnellement, les machines n'étaient pas capables de charger en fagots des formes personnalisées dans les lasers à tubes », a expliqué Adelman de BLM Group USA. « Aujourd'hui, les lasers à tubes peuvent charger en fagots une forme spéciale comme "cacahuète" automatiquement. En utilisant des caméras spécialisées, la machine peut détecter l'orientation du tube pour assurer un serrage approprié, ainsi qu'une orientation de pièce appropriée. »
« La flexibilité est clé dans le traitement de bobines », a expliqué Finn de Laser-Coil. « Chaque système que nous vendons fonctionne en modes continu et index et peut s'interfacer avec n'importe quel type d'empilage. Aussi, nous avons conçu nos modules pour avoir la même empreinte que les vieux équipements de découpage mécanique pour faciliter le processus de mise à jour. »
Barry de Prima Power Laserdyne l'a résumé : « Si vous allez avoir de la coupe laser, vous allez avoir de l'automatisation. Le laser n'est pas un article discret, c'est un composant. »
Contrôles, automatisation et opérateurs
Soutenant l'élan vers les systèmes de coupe laser automatisés sont une variété de contrôles sophistiqués qui doivent être intégrés. « Le paradigme de contrôle idéal implique une intégration transparente aux systèmes PRE, éliminant ainsi le gaspillage dans les processus administratifs. Crucial pour le succès est la surveillance constante totale, ainsi que les alertes de maintenance. L'objectif est zéro temps d'arrêt non planifié », a déclaré Bronski de Trumpf.
Les systèmes d'automatisation modernes ont grandement amélioré le statut de l'opérateur. C'est particulièrement visible dans l'évolution des contrôles dans les systèmes intégrés. Diehl d'Amada America a commenté : « Il y a vingt ans, un contrôle de système laser était aussi complexe qu'un cockpit d'avion. Maintenant, c'est plus comme un iPad, offrant une interface tactile et de meilleurs graphiques. Les systèmes ont une meilleure fonction d'édition et une rétroaction largement améliorée. L'opérateur peut surveiller à distance les problèmes de service, l'historique de service, et le statut d'alarme pour les alarmes passées ou actuelles. »
DiVincenzo de Bystronic a noté une demande client accrue pour des contrôles standardisés. « Les clients demandent des contrôles compatibles qui peuvent s'interfacer non seulement avec le système de coupe laser mais avec d'autres machines et systèmes PRE, traitant les ordres de travail et canalisant les données et pièces vers la prochaine opération. » White a été d'accord et a noté : « Quand il s'agit du processeur, différents constructeurs ont tous leur "sauce secrète". Néanmoins, la standardisation arrive, mais avec elle, la sécurité est critique. »
Les contrôles et logiciels ont fait une énorme différence dans le traitement de bobines. Les systèmes logiciels peuvent calculer un emboîtement basé sur le motif de coupe optimal pour une largeur de bobine particulière, ainsi que déterminer la largeur de bobine qui offrira le meilleur rendement. Finn a expliqué : « L'emboîtement final dépend du processus d'alimentation de bobine. Le bord d'attaque doit correspondre au bord de fin. Pour faciliter l'adoption, nous avons développé un logiciel pour automatiser l'emboîtement et l'optimisation du chemin de coupe. Cela rend moins intimidant l'introduction des lasers dans votre opération. »
Les systèmes de contrôle et logiciels ont aussi créé des avancées étendues dans la manipulation du laser. « Il y a eu une énorme amélioration dans le temps de changement pour les pièces conventionnelles et complexes. Nous pouvons maintenant changer la puissance sur une base impulsion par impulsion avec un temps de réponse littéralement au-delà des millisecondes », a dit Barry de Prima Power Laserdyne. « Cela nous a permis d'acquérir une flexibilité immense dans les opérations multi-usages. Par exemple, nous sommes capables non seulement de produire n'importe quelle forme de trou à n'importe quel angle mais de passer du perçage au soudage. En ajustant la puissance et la pulsation, nous sommes aussi capables de gérer de nouveaux matériaux incluant le composite à matrice de carbone (CMC). »
Les contrôles ont également fait progresser la flexibilité dans le traitement des matériaux tubulaires. « Les derniers systèmes intégrés retirent le travail de la machine et l'ont déplacé à l'étape de planification de production », a dit Adelman de BLM Group USA. « Maintenant, le logiciel d'emboîtement peut non seulement emboîter des pièces dans des travaux mais aussi sélectionner quelles options sont nécessaires (comme l'orientation de soudure sur tubes) pour créer une course de production entière, tandis qu'un opérateur novice peut se concentrer sur la gestion du chargement de matériaux et de l'emballage de pièces. Les fonctions de contrôle peuvent créer des horaires de production et calculer des temps de travail et coûts précis. Pour assurer que nos clients peuvent bénéficier des nombreuses capacités de contrôle, nous fournissons une formation dans nos installations et celles de nos clients. »
Améliorations de qualité dans les lasers à fibre
Grâce à la combinaison de puissance et de caractéristiques de contrôle, les lasers à fibre d'aujourd'hui ont monté la courbe, pour autant que la qualité est concernée. Dans une certaine mesure, cela est dû à l'expérience utilisateur et à la capacité de contrôle dans la définition des paramètres corrects pour des types de matériaux spécifiques. « La technologie de flux, les améliorations dans l'utilisation de diodes et d'optiques, et un plus grand soin dans la définition du mélange de gaz ont tous contribué », selon White de MC Machinery Systems. « Même avec les améliorations à la tête laser, l'équation de coût est toujours présente, et certains utilisateurs sentent qu'il est plus économique d'employer un processus de finition subséquent que de dépenser l'effort à réguler le laser. »
Deux des facteurs les plus importants dans le contrôle qualité sont la maintenance préventive et la gestion des matériaux, selon Bronski de Trumpf. « La complexité des systèmes laser exige un haut degré de maintenance préventive, et la formation est absolument essentielle. Un autre facteur clé a trait au matériau impliqué dans le processus. Les utilisateurs doivent inspecter ce qu'ils reçoivent pour assurer une haute qualité ou ils vont perdre sur la performance. »
Diehl d'Amada America a cité l'importance du mélange de gaz. « Utiliser le bon mélange de gaz peut améliorer la qualité de bord au point d'éliminer les opérations secondaires. Nous voyons la popularité croissante de la génération d'azote en interne utilisant filtration, pompes de surpression et réservoirs de stockage. Il y a aussi une tendance à l'inspection de pièces par imagerie 3D et systèmes de vision. »
L'équilibre de vitesse contre qualité reste une considération principale. Alors que les systèmes ont progressé, les efforts pour maintenir la qualité à haute vitesse ont inclus l'utilisation d'entraînements linéaires de haute précision par opposition à crémaillère et pignon, et l'incorporation de servomoteurs. L'inspection en temps réel est clé dans les opérations de tubes et bobines. Le scan peut maintenant détecter les torsions dans le stock tubulaire et ajuster pour compenser. De même, le stock de bobine peut être inspecté « à la volée » pour assurer un contrôle qualité approprié. DiVincenzo de Bystronic a résumé l'économie de la qualité : « Ce n'est plus à propos du coût de la main-d'œuvre mais de la vitesse de la main-d'œuvre. »
Alors que les améliorations dans la technologie de coupe laser et d'automatisation progressent, les fabricants et autres utilisateurs finaux feront face à une variété de choix qui impacteront non seulement l'opération de coupe mais, dans le cas des OEM, l'ensemble du processus de fabrication. La vitesse du laser et l'avènement d'une automatisation plus extensive pourraient bien faire pour la fabrication ce que la chaîne de montage a fait pour la production automobile.
L'expérience utilisateur final : Hatco Corp.
Basée à Milwaukee avec des installations de fabrication à Sturgeon Bay, Wisconsin, Hatco Corp. est un fabricant d'équipements de restauration commerciale. Il fabrique des réchauds, présentoirs alimentaires, grille-pain et autres produits. Les lots de production vont de centaines d'unités pour placement dans des restaurants de commodité ou fast-food à un seul réchaud spécialement équipé pour une installation particulière. La devise de l'entreprise est « Une quantité de commande économique d'un. »
Dans la poursuite de cet objectif, l'entreprise a continuellement agrandi et mis à jour son installation de fabrication avec les derniers équipements et techniques.
Selon Steve Christoferson, vice-président de la fabrication chez Hatco, « de nombreux fabricants et ateliers tendent à être "centrés sur la pièce" et voient les pièces individuelles comme des fins en elles-mêmes. Chez Hatco, nos processus sont pilotés par le produit et, parce que nos gens peuvent voir le processus entier sous un même toit, il y a une conscience constante de maintenir des contrôles d'inventaire serrés et un flux de fabrication efficace. »
L'expérience de Hatco avec les lasers remonte assez loin pour que Christoferson se souvienne « de la vitesse lente des premiers lasers était douloureuse à regarder. Maintenant, grâce à la vitesse et la qualité, la fibre est l'avenir. »
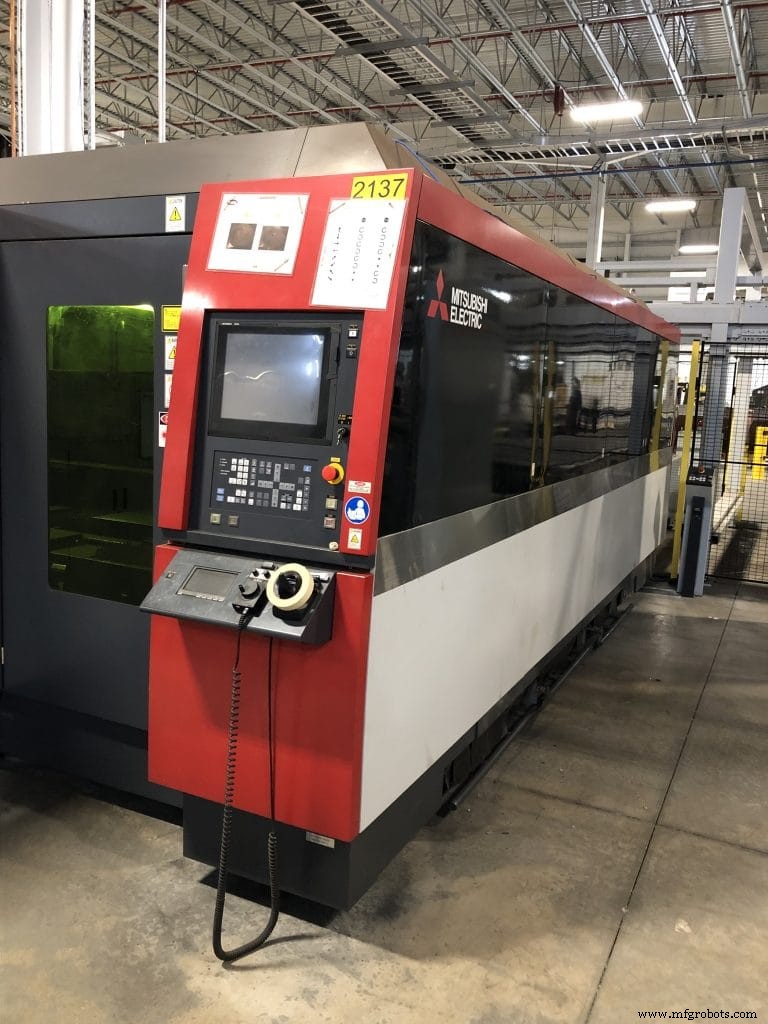
Actuellement, Hatco utilise quatre lasers Mitsubishi, dont trois sont CO2 et le dernier un laser à fibre 4 kW. Le métal traité inclut plus de 100 tailles et calibres différents, de la plaque aux calibres 24 et 28 et inclut l'inox et l'acier doux ainsi que l'aluminium. Les tolérances peuvent être aussi serrées que 0,0001 po (2,54 µm). « Parce que tant de pièces que nous fabriquons sont tridimensionnelles, nous devons littéralement prendre la pièce et la "déplier" pour atteindre le bon motif de coupe. Nous utilisons l'emboîtement dynamique pour optimiser les rendements des matériaux bruts », a commenté Christoferson.
Les lasers sont situés dans une section dédiée de l'usine. Un SFM Mitsubishi « River » fait circuler les matériaux. « Ça a pris une année complète de travail pour passer au système automatisé que nous voulions », a dit Christoferson. « Nous avons opté pour un système à fibre 4 kW comme le plus économique pour nos fins. Le travail est assigné à chacun des quatre lasers basé sur le type et l'épaisseur du matériau et la qualité de coupe qui peut être atteinte. » La zone laser a été conçue pour permettre l'expansion future et est située adjacente aux processus en aval pour l'ébavurage (quand nécessaire) et le pliage.
En matière de qualité, Christoferson a noté que « chaque opérateur est un inspecteur. » Les employés de Hatco sont formés dans plusieurs disciplines de fabrication pour comprendre les complexités du processus et pouvoir intervenir au cas où des problèmes seraient repérés. Il y a plusieurs années, l'entreprise a été achetée par les employés, et il y a un « intérêt propriétaire » de la part de tous.
Dave Rolston, président de Hatco, était auparavant chef de l'ingénierie et peut fréquemment être vu sur le plancher de fabrication. « Nous sommes exceptionnellement fiers de la qualité de notre équipement et de l'étendue de l'automatisation que nous avons réalisée dans notre zone laser », a commenté Rolston. « Mais, à la fin, c'est l'habileté et la fierté de nos gens qui nous maintient "meilleurs de leur classe". »
Système de contrôle d'automatisation
- 5 avantages clés de la découpe laser pour la fabrication moderne
- Le guide définitif pour choisir une machine de découpe laser à fibre
- Machines de découpe laser à fibre : longévité, performance et conseils d'entretien
- Pourquoi les machines de découpe laser à fibre surpassent les lasers CO₂ en précision et efficacité
- Machines de découpe laser à fibre : précision et efficacité déchaînées dans la fabrication de tôles
- Découpe Laser Fibre Robotisée vs Découpe Plasma : Différences Clés et Choix de la Bonne Solution
- Comprendre la technologie laser : guide complet pour la découpe et la gravure
- 5 avantages clés de la découpe laser tube pour la fabrication de précision
- Du jet d'eau au laser fibre : débloquer un nouveau potentiel de production