



Guide ultime du collage des impressions 3D : Meilleurs adhésifs pour chaque filament
Savoir coller correctement des pièces imprimées 3D est plus important qu'il n'y paraît : modèle cassé → réparation ; grande pièce en plusieurs parties → assemblage solide.
Cet article couvre : types de colles, filaments compatibles, obtention de la liaison la plus forte, précautions de sécurité.
Tableau récapitulatif :
| Type de colle | Force de liaison | Filaments compatibles | Mesures de sécurité |
|---|---|---|---|
| Ciment acrylique | Extrêmement forte | Tous filaments rigides : ABS, PLA, PETG, etc. | Inflammable, ventilation, protection yeux/peau |
| Super Glue (Cyanoacrylate) | Extrêmement forte | Tous filaments rigides : ABS, PLA, PETG, etc. | Ventilation, protection yeux/peau |
| Acétone | Forte | Filaments solubles acétone : ABS, HIPS, PLA | Inflammable, ventilation |
| Colle néoprène (Contact) | Forte | ABS, HIPS, PLA | Inflammable, ventilation |
| Époxy | Faible | Tous sauf flexibles | Ventilation |
| Pistolet à colle chaude | Modérément forte | Tous filaments rigides | Risque brûlures |
Détails par type de colle :
Ciment acrylique
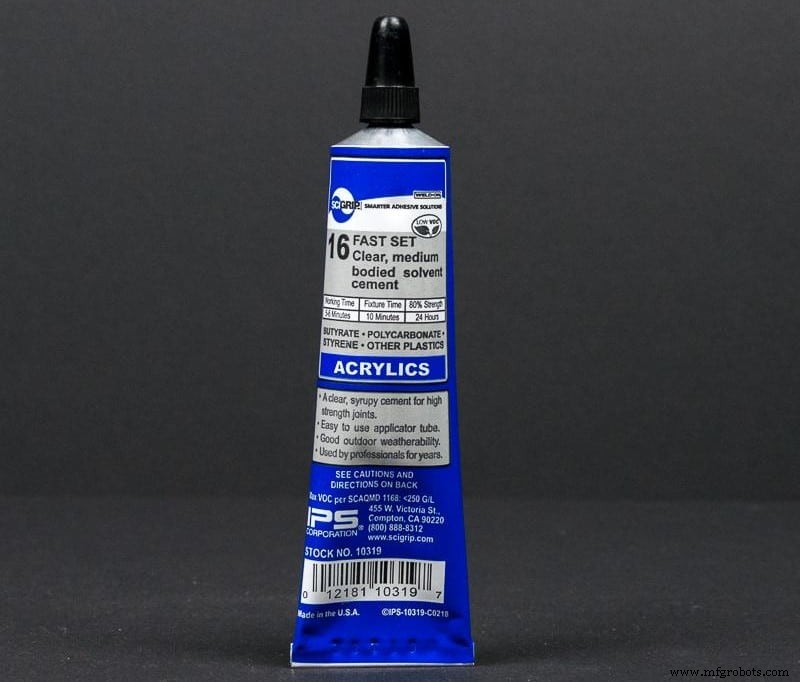
Peu mentionné, yet l'une des meilleures solutions pour coller pièces 3D. Liaison si forte que la pièce casse ailleurs qu'au joint collé.
Application : principalement sur les bords, en suivant les périmètres (pas sur l'infill sauf infill très élevé).
Compatibilité optimale :
Matériaux rigides : ABS, PLA, PETG.
Préparation de surface pour liaison optimale
Surface grasse/sale → nettoyage alcool + séchage. Ponçage surfaces inégales → planéité pour adhérence optimale du ciment.
Sécurité
Produit le plus inflammable de cet article → manipulation extrême prudence. Hautement dangereux, toxique par ingestion, inhalation, absorption cutanée. Équipement protection adapté obligatoire. Protection yeux/peau spéciale. Ventilation + masque obligatoire (chlorure de méthylène = cancérogène connu).
Super Glue (Cyanoacrylate)
Comme le ciment acrylique, la Super Glue excelle sur impressions 3D : facile, liaison très forte, polymérisation quasi instantanée, joints quasi invisibles.
Polymérisation ultra-rapide → alignez pièces correctement et vite, pas de retour arrière possible.
Compatibilité optimale :
Tout matériau rigide gardant sa forme à l'impression : ABS, PLA, PETG → excellents résultats.
Préparation de surface
Surfaces rugueuses/inégales → papier de verre fin jusqu'à planéité/lissage. Nettoyage alcool + séchage. Pas de saleté, particules, graisse sur surfaces à coller.
Sécurité
Polymérisation ultra-rapide → évitez contact peau. Gants obligatoires. Cyanoacrylate : utilisé par médecins militaires Vietnam pour refermer blessures vite → c'est dire la vitesse.
Papier journal pour protéger mobilier. Attention vêtements : réaction super glue + coton/laine = fortement exothermique. Pire cas : brûle tissus, émanations blanches toxiques.
CA non toxique mais ventilation impérative. Grosses quantités → irritation voies respiratoires/yeux par inhalation.
Hors de portée enfants/animaux.
Acétone
Acétone (diluant peinture) : collage pièces ABS, PLA, HIPS. Fonctionne en dissolvant légèrement la surface des deux pièces → liaison par « mélange » des deux surfaces.
Mode d'emploi :
- Pas trop d'acétone, surtout pièces fines.
- Pinceau ou chiffon imbibé → fine couche sur les deux surfaces.
- Serre-joints ou ruban adhésif pour maintenir pièces en place. Durée : minutes à heures selon taille/quantité acétone.
L'acétone dilue une fine couche → surfaces se « mélangent » en collant.
Compatibilité optimale :
Compte tenu de leur pureté : ABS, HIPS, PLA. Tout matériau soluble dans l'acétone fonctionne.
Préparation de surface
Ponçage des deux surfaces (planéité/lissage) + nettoyage graisse/saleté avant application acétone.
Sécurité
Liquide inflammable. Éloigner de toute source feu. Prudence flammes, étincelles, surfaces chaudes → risque embrasement.
Évaporation rapide + toxique → travail extérieur ou zone ventilée. Vertiges ? Quittez zone + respirations profondes.
Colle néoprène (Contact Cement)
Fonctionne bien ABS, HIPS, PLA. Colle à solvant = même principe que l'acétone (dilue surface + « mélange » pour liaison forte).
Fine couche sur les deux objets (chiffon/pinceau) + maintien serre-joints/ruban.
Note importante : liaison très forte mais NON transparente → joints visibles.
Compatibilité optimale :
Matériaux collables à l'acétone : ABS, HIPS, PLA, autres mêmes propriétés.
Préparation de surface
Pas graisse/saleté. Nettoyage alcool + séchage. Ponçage avant application sinon colle n'adhère pas.
Sécurité
Pas près cheminées, poêles, fours, sources chaleur. Liquide inflammable/volatil → combustion accidentelle.
Extérieur idéal, sinon ventilation adéquate. Éviter inhalation vapeurs. Nausées/étourdissements ? Air frais immédiat.
Époxy
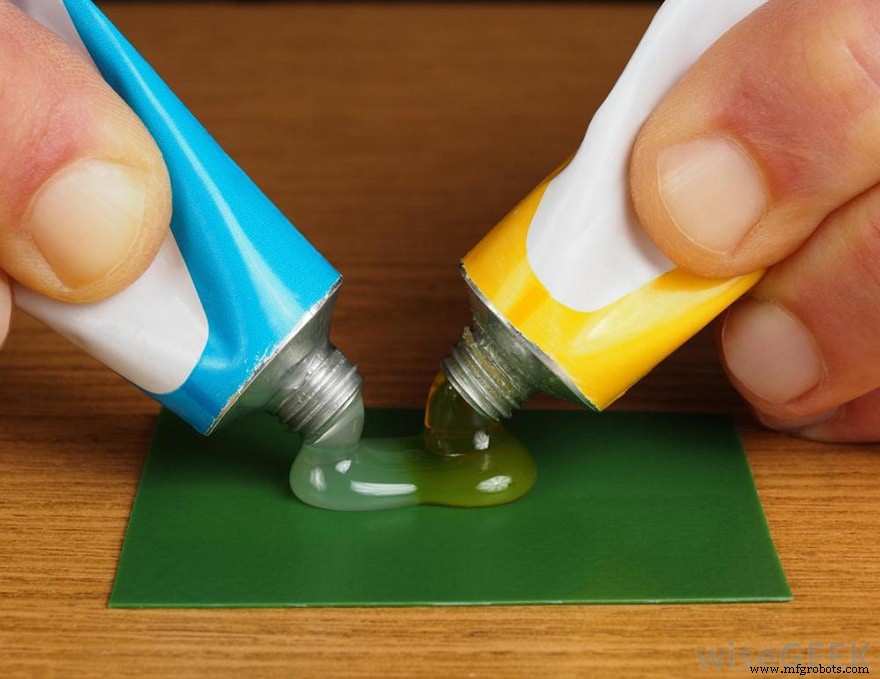
Autre excellente option, compatible la plupart des filaments.
Pas que colle : aussi remplissage (trous, gaps), masquage joints (ponçable → joints discrets).
MAIS : jamais avec filaments flexibles ! Époxy durcit en polymérisant → annule la flexibilité.
Liaison moins forte que méthodes précédentes : sous contrainte, casse au joint collé (contrairement super glue/ciment acrylique où la pièce casse ailleurs).
Compatibilité optimale :
Agent de liaison fiable pour la plupart matériaux, mais finition rigide indésirable sur flexibles.
Préparation de surface
Surfaces n'ont pas besoin d'être parfaitement planes : l'époxy comble les irrégularités.
Sécurité
Relativement sûr comme les CA. Non toxique/dangereux, mais allergène fréquent → pire cas : clignements/toux. Vérifiez étiquette additifs/charges pouvant nécessiter ventilation.
Surveillez chaleur lors mélange : certaines époxy chauffent fort (réaction endothermique).
Pistolet à colle chaude
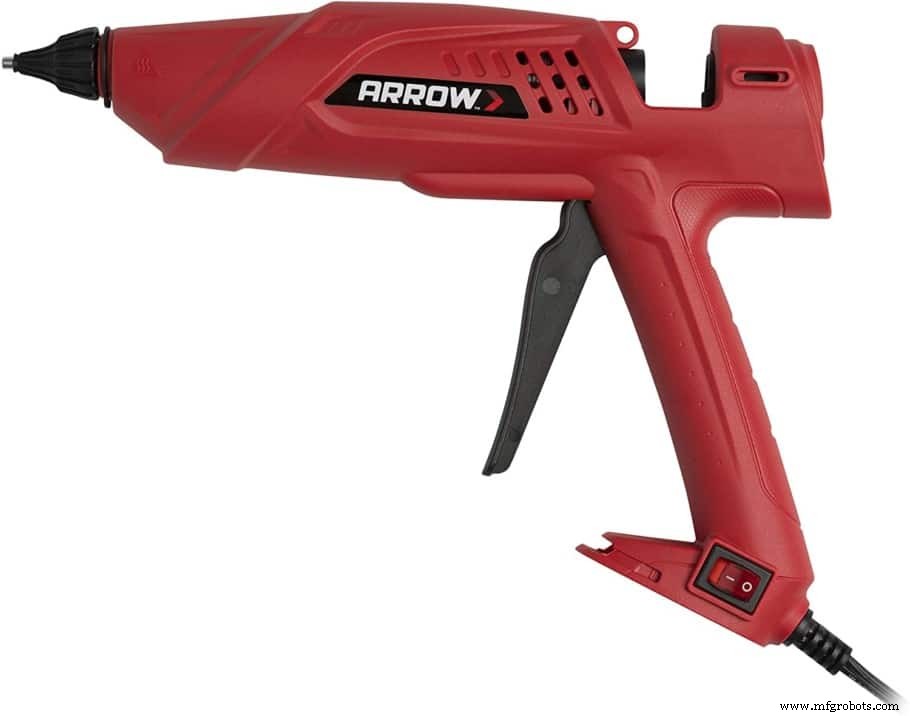
Liaison assez forte mais marque visible, joints apparents → pas premier choix.
Application facile, polymérisation en secondes.
Compatibilité optimale :
Tous matériaux rigides : ABS, PLA, PETG.
Préparation de surface
Nettoyage approfondi + inspection particules libres (empêcheraient accroche).
Avantage : comble facilement irrégularités légères.
Sécurité
Colle très chaude → risque brûlures. Prudence.
Soudure thermique (Thermal Welding)
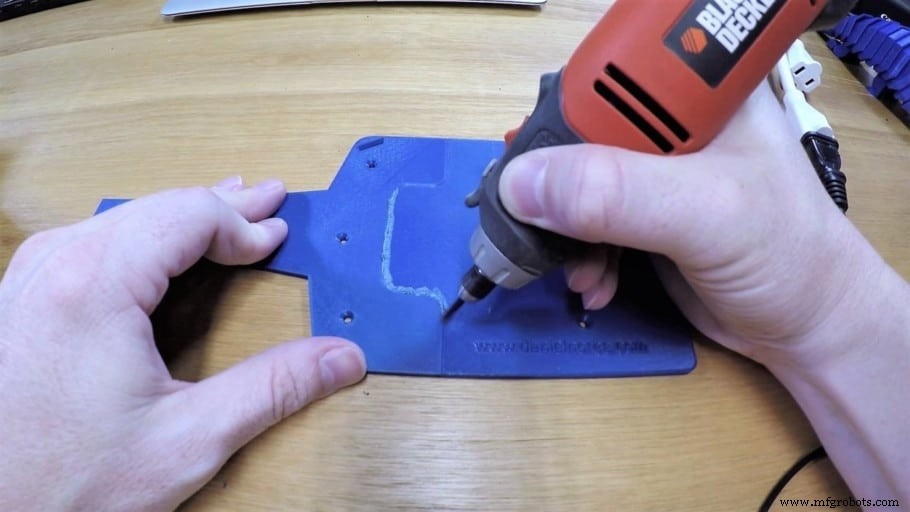
Alternative aux colles : soudure thermique ou par friction pour assembler pièces plastiques 3D et combler fissures par liaison forte/durable.
Soudure par friction : chaleur générée par frottement pièce avec outil rotatif. Embout rotatif fond les extrémités de deux pièces → fusion. Fixez un bout de filament dans outil rotatif → appliquez la soudure. Joints assez costauds pour supporter poids grosses pièces. Technique sympa, vous serez content de l'avoir essayée.
Vitesse perceuse = chaleur développée = vitesse soudure. Trop rapide = contrôle difficile, qualité baisse. Équilibre vitesse/qualité.
Pour liaison profonde/sécurisée : soudez par couches, pas tout d'un coup. Gap > largeur filament → attendez refroidissement avant couche suivante.
Finition sans joint visible : ponçage excédent. Grain grossier → fin. Peinture/vernis pour masquer imperfections soudure.
Considérations supplémentaires pour une bonne liaison
Quelle que soit la force de l'adhésif, pas de bonne liaison sans préparation surface. Pratique recommandée : éliminer saleté/couches indésirables (huile, graisse). Pour la plupart colles : aplatir surfaces irrégulières avant collage.
Liaison toujours plus faible avec matériau flexible que rigide. D'où liaisons fortes avec filaments rigides (PLA, ABS, PETG) sans souci.
Matériaux flexibles = collage efficace quasi impossible.
Comment renforcer des pièces imprimées 3D
Fan du recuit (annealing) : l'un des meilleurs moyens de renforcer significativement les pièces. Recuit = chauffe lente à température de transition vitreuse (ou légèrement au-dessus) mais sous température de fusion, maintien durée déterminée, refroidissement lent.
Plastiques au microscope : désorganisés, amorphes. « Banding » à l'impression : refroidissement rapide zones = micro-cristaux, autres zones = macro-cristaux. Recuit → restructuration : plus de macro-cristaux → redistribution contraintes plus uniforme → pièces plus résistantes/durables.
Pour en savoir plus sur le recuit, consultez cet article.
Conclusion
Ciment acrylique et Super Glue = deux meilleurs types : liaison aussi forte, voire plus, que la pièce elle-même. Sous contrainte sur pièce collée avec l'un des deux → casse ailleurs qu'au joint.
Infos utiles ? Belle journée !
Nos produits recommandés
Section recommandations pour simplifier vos choix (imprimante, filament, upgrades). Sélection testée : débutants, intermédiaires, experts.
impression en 3D
- Au-delà des prototypes : innovations réelles rendues possibles par l'impression 3D
- Impression 3D métal : révolutionner la production par vitesse, économies et liberté de conception
- Fabrication Additive 101 : Guide du Débutant pour l'Impression 3D
- Meilleurs filaments 3D pour une durabilité en extérieur
- Meilleurs filaments 3D pour engrenages durables et performants
- Comment Changer le Filament sur l'Ender 3 : Guide Étape par Étape avec Photos
- Comprendre le ciment à maçonner : composition, usages et avantages
- Silos à ciment expliqués : types, utilisations et avantages pour les chantiers
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D