



L'impression 3D métal aujourd'hui : du prototype à la production
L'impression 3D métal est passée d'un outil de prototypage de niche à une technologie de production viable au cours de la dernière décennie. Elle est désormais employée dans les secteurs médical, automobile et aérospatial, pilotant un virage vers la fabrication de volume, rentable.
Pour comprendre où nous en sommes, retraçons les jalons clés qui ont façonné l'industrie, examinons les capacités actuelles et regardons vers la prochaine décennie.
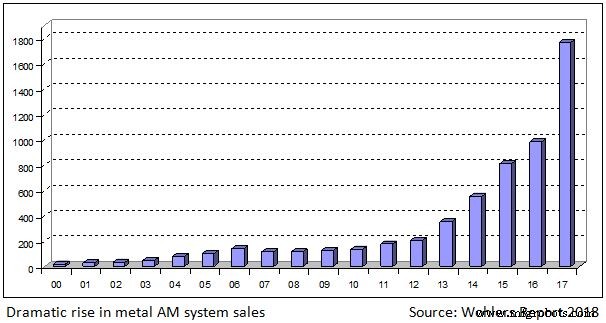
Jalons clés ayant défini l'impression 3D métal
Depuis les années 1980, les percées en frittage laser, jet de liant et fusion sur lit de poudre ont bâti les fondations de la technologie actuelle.
- Années 1980 — Dr. Carl Deckard brevette le frittage laser sélectif (SLS) pour plastiques, posant les bases pour les adaptations métal.
- 1988 — Dr. Ely Sachs développe un procédé de jet de liant qui sous-tendra plus tard le jet de liant métal.
- 1994–1995 — EOS lance l'EOSINT M250, première machine commerciale de frittage laser métal ; Fraunhofer dépose le premier brevet de fusion laser.
- 1998 — Optomec lance Laser-Engineered Net Shaping (LENS), un système de dépôt d'énergie direct (DED).
- 2000–2002 — Arcam brevette la fusion par faisceau d'électrons (EBM) et sort la machine S12.
- 2004–2005 — EOS passe aux lasers fibre, améliorant l'efficacité de fusion et la densité des pièces.
- 2017–2019 — Digital Alloys (Joule), HP (Metal Jet) et Desktop Metal obtiennent financements significatifs et lancements produits, accélérant l'élan du marché.
Du DMLS à la production à pleine échelle
Frittage Laser Direct de Métal (DMLS)
Le DMLS est né avec la M250 d'EOS en 1994. Les premières machines fusionnaient la poudre par fusion partielle, comme le SLS. Le DMLS moderne emploie des lasers fibre pour fondre complètement la poudre, produisant des pièces à >99 % de densité — idéales pour applications structurelles.
Nouveaux concepts de production
Les leaders actuels — EOS, Concept Laser, 3D Systems — offrent des plateformes modulaires, automatisées, conçues pour l'intégration usine. Ces systèmes réduisent les étapes manuelles et permettent une montée en cadence rapide, rendant la production en série de plus en plus faisable.
Nouveaux acteurs
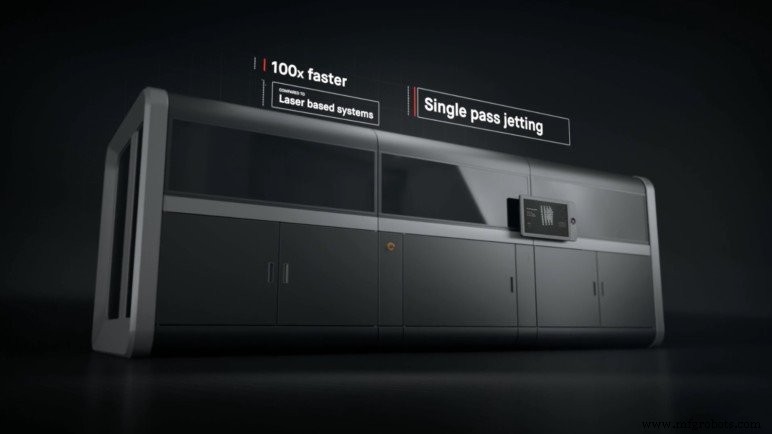
Joule de Digital Alloys utilise du fil métal bon marché, délivrant vitesses élevées et coûts matériaux réduits. Metal Jet de HP, un système jet de liant, revendique 50x plus de vitesse et utilise des poudres MIM communes. Les gammes Studio, Production et Shop de Desktop Metal ciblent du petit lot à la grande série, atteignant des valorisations licorne.
Dépôt d'Énergie Direct (DED)
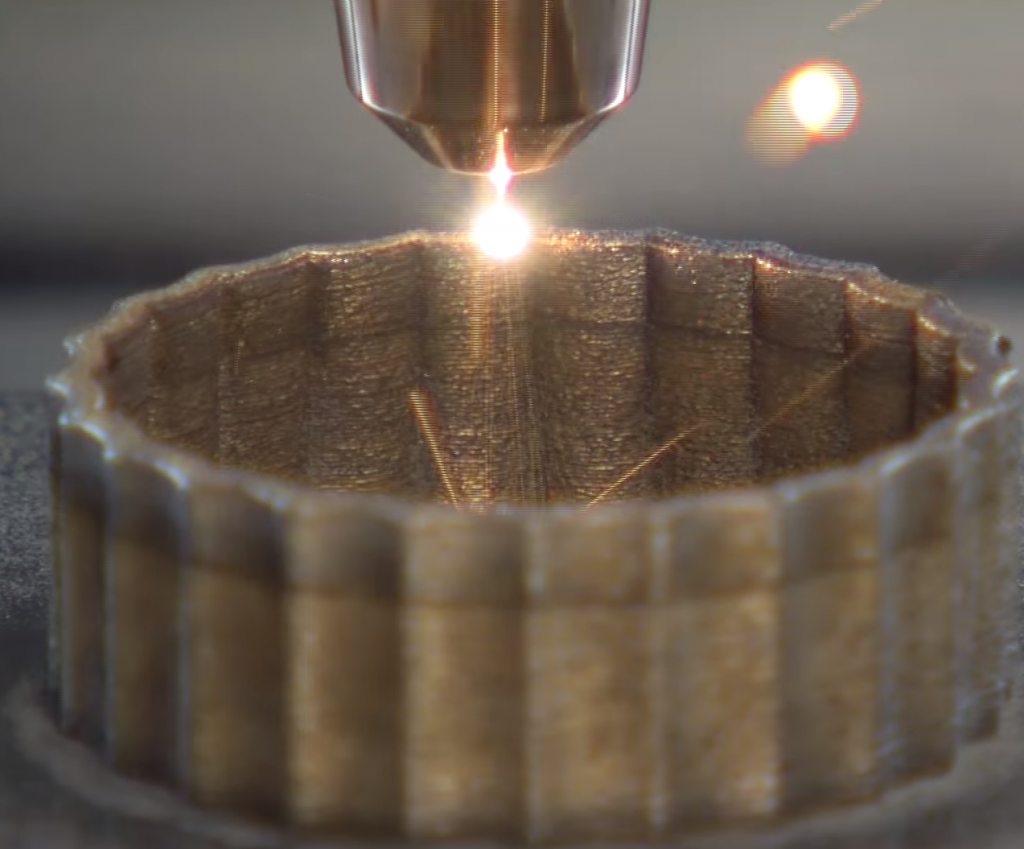
Enraciné dans le soudage, le DED fond du fil ou poudre métal sur un substrat via laser ou arc plasma. Il excelle pour construire de grosses pièces et réparer des composants existants. Des entreprises comme Norsk Titanium utilisent le DED pour fabriquer du titane approuvé FAA pour le Boeing 787.
Fabrication hybride
Les systèmes hybrides combinent DED et usinage soustractif, permettant production et post-traitement de bout en bout en une seule machine. Premiers adopteurs : Hybrid Manufacturing Technologies et Imperial Machine & Tool Co. ; grands fabricants CNC ajoutent aussi des modules FA.
Matériels : du développement à la diversité
Élargir la palette d'alliages
Créer des alliages spécifiques FA peut prendre jusqu'à trois ans. Initialement, les utilisateurs s'approvisionnaient en poudres de fonderie ou forge, sous-optimales. Aujourd'hui, fournisseurs comme Carpenter Technology, Sandvik et Höganäs investissent massivement dans les poudres grade FA pour titane, nickel, acier inoxydable et cobalt-chrome.
Imprimer des métaux difficiles
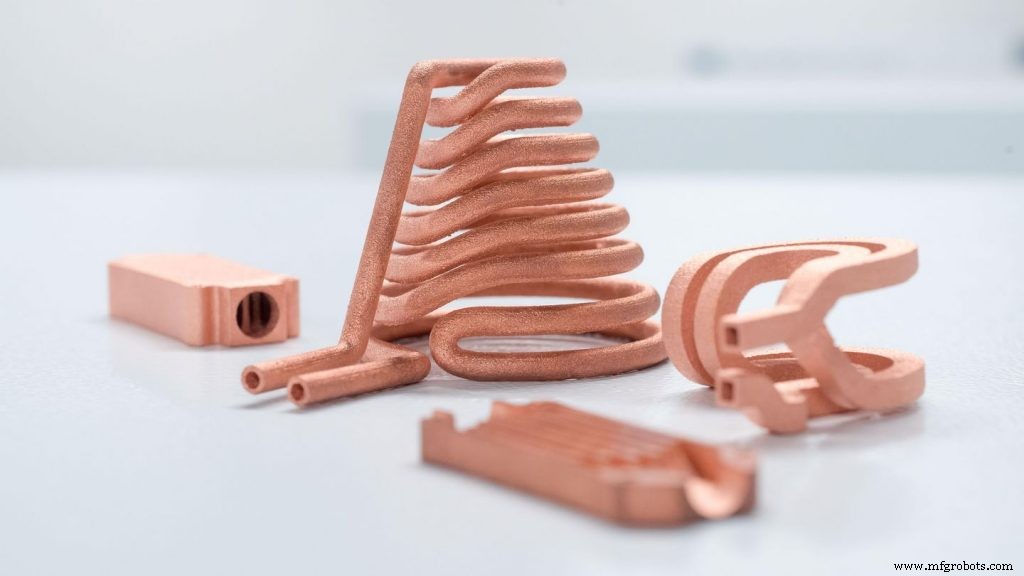
Métaux à haute réflectivité comme le cuivre et métaux précieux requièrent de nouvelles technologies laser ; le laser vert de TRUMPF imprime désormais du cuivre pur. La fusion par faisceau d'électrons, avec sa chaleur extrême, gère les alliages haute température comme le TiAl, seule solution commerciale pour ce matériau.
Tendances des coûts
Les poudres FA restent chères — le TI64 coûte 150–400 $/kg. Cependant, concurrence et nouveaux fournisseurs font baisser les prix. L'utilisation de poudres MIM à bas coût avec systèmes jet de liant élargit le choix matériaux tout en réduisant les coûts.
Logiciels : la simulation pilote le succès
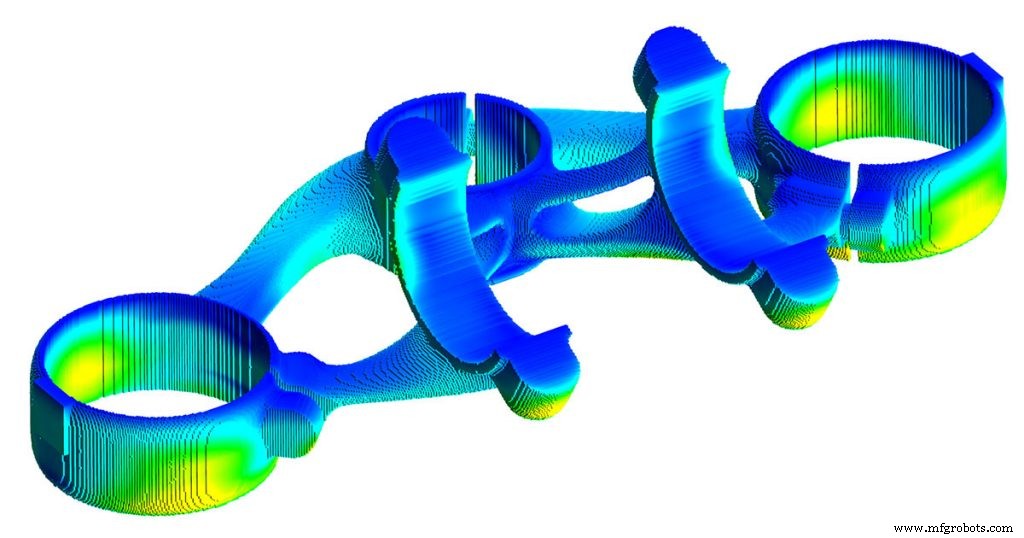
Géométries complexes, hautes températures et structures de support rendent le succès au premier tirage difficile. Outils de simulation — Netfabb, SIMULIA, Simufact, suite Additive d'ANSYS — permettent aux ingénieurs de prédire le comportement des pièces, d'optimiser l'orientation de construction et de minimiser les échecs.
Défis sur la voie de la production de masse
Standardisation
La production en série exige des standards robustes. Les neuf méthodes de test de la MPIF pour poudres FA et spécifications matériaux émergentes pour titane, nickel et acier inoxydable sont des étapes fondatrices vers l'acceptation réglementaire.
Coût et vitesse
Les systèmes lit de poudre typiques coûtent 200k–2M $, hors matériaux et post-traitement. Si les progrès sont constants, de nouvelles réductions du temps de cycle et du coût matière sont essentielles pour une adoption plus large.
Production haut volume
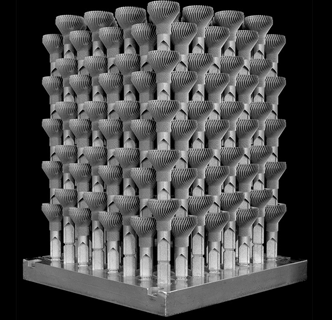
L'automobile requiert des pièces produites en minutes, pas jours. L'exemple du dissipateur thermique de Betatype — empilage de 384 pièces en un seul volume de construction — réduit le temps de build de 444 heures à <30 heures et le coût unitaire de 39 $ à 3 $, illustrant l'impact de l'optimisation design.
Regard vers l'avenir : la prochaine décennie
L'impression 3D métal mûrit rapidement, avec de grandes corporations investissant dans des startups de niche et de nouveaux concepts de production émergeant. Avec les avancées continues en vitesse, diversité matériaux et réduction des coûts, l'industrie est prête à transitionner du prototypage de niche à la fabrication de volume mainstream à travers les secteurs.
Qu'est-ce qui nous attend ? Si les prédictions exactes sont incertaines, la trajectoire est claire : l'impression 3D métal évolue vers une plateforme de fabrication fiable, évolutive, trans-sectorielle.
Points clés à retenir
- L'impression 3D métal a progressé du prototype à la production, pilotée par innovations laser, jet de liant et DED.
- Les systèmes modernes sont modulaires, automatisés, taillés pour l'intégration usine.
- Le développement matériaux — surtout poudres MIM bas coût — continue d'élargir le champ d'applications.
- Le logiciel de simulation est essentiel pour l'optimisation design et la fiabilité processus.
- Standardisation, réduction coûts et capacités haut volume restent des obstacles critiques.
impression en 3D
- Poudres de métaux réfractaires vs impression 3D : fabrication additive de pointe pour métaux haute température
- Prodways lance le Forgeage Additif Rapide : une nouvelle frontière dans l'impression 3D métal
- Comment les leaders mondiaux intègrent l'impression 3D dans leurs opérations centrales
- BMD et frittage micro-ondes de Desktop Metal : une nouvelle ère pour la fabrication additive métal
- L'Imperial College dévoile une imprimante métal de bureau mêlant électrolyse et fabrication additive
- Comment l'impression 3D transforme la fonderie métallique : 3 avantages clés
- Comment l'impression 3D élève la fabrication métallique : avantages clés expliqués
- Impression 3D métal : quand est-ce le bon choix ?
- Frittage laser direct de métal (DMLS) : technologie d'impression 3D avancée pour pièces métalliques fonctionnelles