



Production automatisée d'aérocomposites : moulage liquide vs thermoplastiques soudés – une vue stratégique

Alors que les donneurs d'ordre et les fournisseurs explorent les matériaux et procédés qui permettront la prochaine génération d'avions, deux approches différentes sont démontrées. La première est le moulage liquide de préformes en fibres sèches vu, par exemple, dans la ligne de moulage par transfert de résine (RTM) à haute cadence de Spirit AeroSystems (Prestwick, Écosse) pour les aérofreins d'Airbus A320 et aussi dans le programme Airbus-led Wing of Tomorrow (WOT) qui utilise le placement automatisé de tissus non-crimpés (NCF) et l'infusion de résine liquide, suivie d'une cuisson hors autoclave (OOA) au four (voir « Ligne RTM aérospatiale à haute cadence livre des aérofreins de nouvelle génération » et « Mise à jour : peau d'aile inférieure, Wing of Tomorrow » respectivement.)
La seconde est les composites thermoplastiques (TPC) mis en vedette, par exemple, dans le démonstrateur de fuselage multifonctionnel Clean Sky 2 (MFFD), où des peaux raidies sont créées en utilisant le placement automatisé de fibres — consolidées in-situ pour la moitié supérieure et consolidées en autoclave pour la moitié inférieure — suivies d'un assemblage par soudage. Ces programmes utilisent l'automatisation pour augmenter la cadence de production et la qualité tout en réduisant les coûts. Mais comment se comparent-ils ?
L'Institut des structures et du design du Centre aérospatial allemand (DLR) exploite le Centre pour la technologie de production légère (ZLP) à Augsbourg. Parmi ses nombreux projets de fabrication de composites, PROTEC NSR et Fast Lane RPB présentent une opportunité unique de comparer, respectivement, un bulkhead arrière (RPB) thermodurcissable moulé liquide pour l'Airbus A350 bicouloir avec un RPB thermoplastique pour l'Airbus A320 monocouloir. Les deux projets ont travaillé avec le fournisseur de rang 1 de ces structures, Premium Aerotec Group (PAG, Augsbourg, Allemagne), et ont démontré l'automatisation tout en évaluant le temps de cycle et le coût.
Bulkhead arrière moulé liquide thermodurcissable
« Nous avons commencé il y a plusieurs années avec PAG dans le projet AZIMUT pour analyser les processus manuels de fabrication de composites », dit le Dr Lars Larsen, chef des technologies d'assemblage et de jonction au ZLP Augsbourg. « Notre première solution d'automatisation était pour la dépose, et puis nous avons travaillé pour automatiser plus d'opérations. » L'objectif principal pour PROTEC NSR était de prendre ces solutions spécialisées pour la production de RPB et de les amener dans un seul processus automatisé, explique le Dr Marcin Malecha, chef de projet PROTEC NSR au DLR.
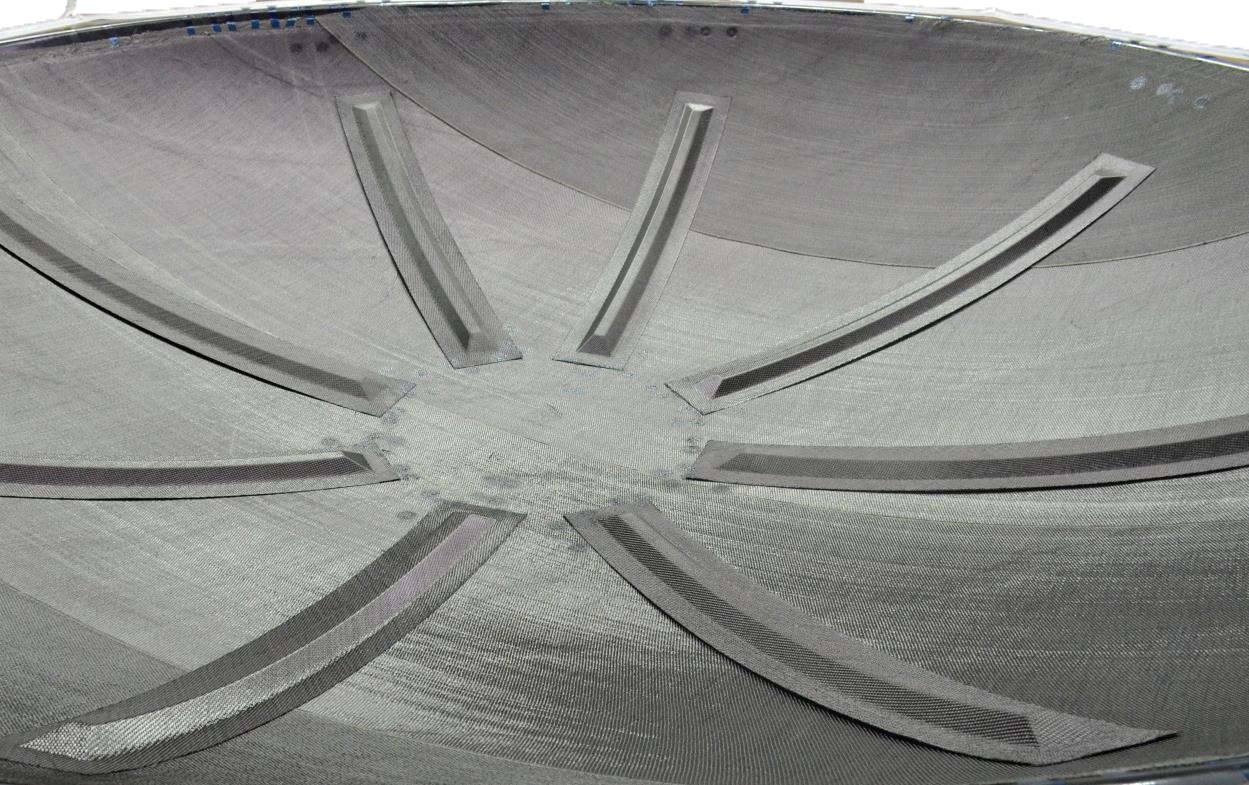
Préforme et pinces. Les étapes du procédé pour créer la préforme sèche mise sous vide sont montrées dans la Fig. 1 ci-dessous. Celle-ci a été infusée avec de la résine époxy RTM6 en utilisant le procédé breveté d'assistance par vide d'Airbus (VAP), qui utilise une membrane semi-perméable pour une porosité réduite. La dépose de la préforme comprenait deux ensembles de 16 plis jusqu'à 5 mètres de long utilisant la largeur totale de 1,27 mètre du tissu en fibre de carbone satin 5 harness. Intégrés entre ces deux ensembles se trouvaient 25 pièces de renfort de forme complexe dimensionnées jusqu'à 1,5 sur 2,5 mètres. Huit longerons étaient placés sur le dessus.
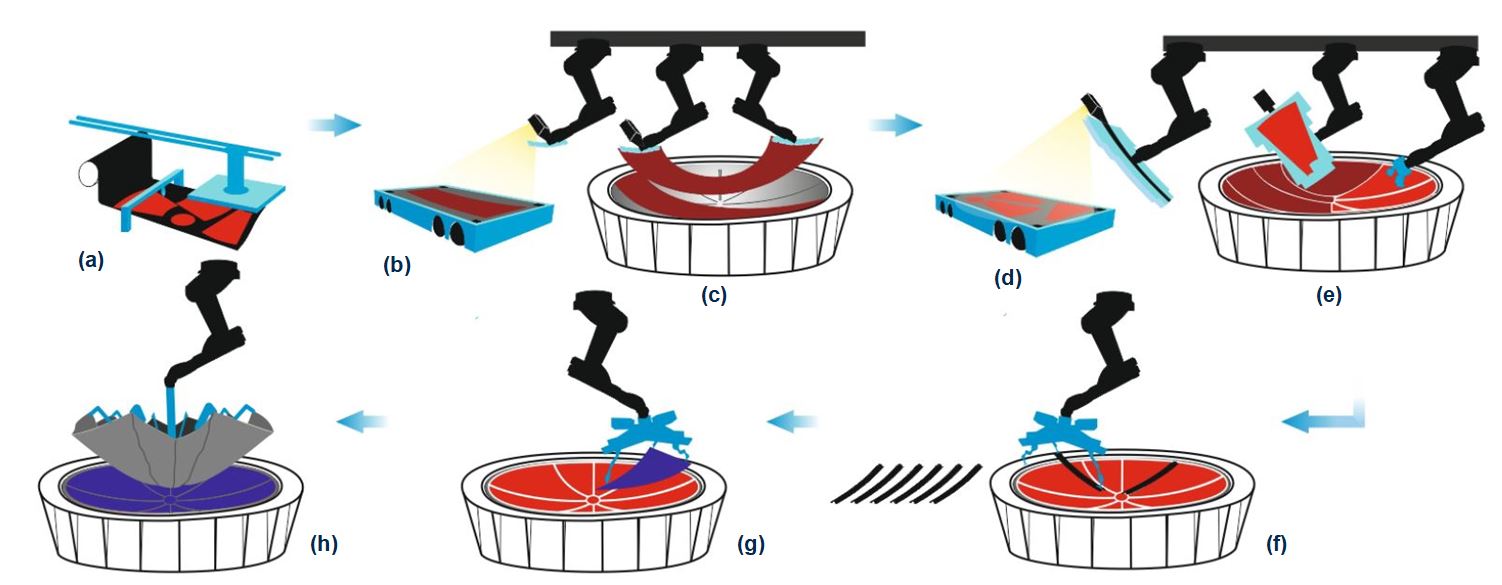
« Le développement d'outils et de pinces capables d'atteindre la précision nécessaire dans le drapage et la manipulation était l'un des plus grands défis », note Larsen. Cela était en partie dû au mélange complexe de plis qui nécessitait trois mécanismes de drapage différents :
- Application de matériau pleine largeur directement du rouleau qui doit s'adapter à la forme du moule.
- Drapage de grands plis structurels découpés où deux robots collaborent, un par bord de tissu, pour ramasser et créer la géométrie cible du moule pour assurer la conformité sans plis avant le placement.
- Adaptation pour petits plis formés jusqu'à 1,5 sur 2,5 mètres.
« Pour les robots coopérants, nous avons développé des effecteurs d'extrémité qui contiennent six modules connectés par des joints sphériques », explique Larsen. « Cela permet à l'effecteur de se déformer, d'une manière similaire à un serpent, se conformant à la géométrie cible du moule. Des dispositifs de chauffage intégrés activent le liant dans le tissu pendant qu'il est transporté et façonné, maintenant sa forme et position 3D une fois placé. »
Drapage et placement automatisés
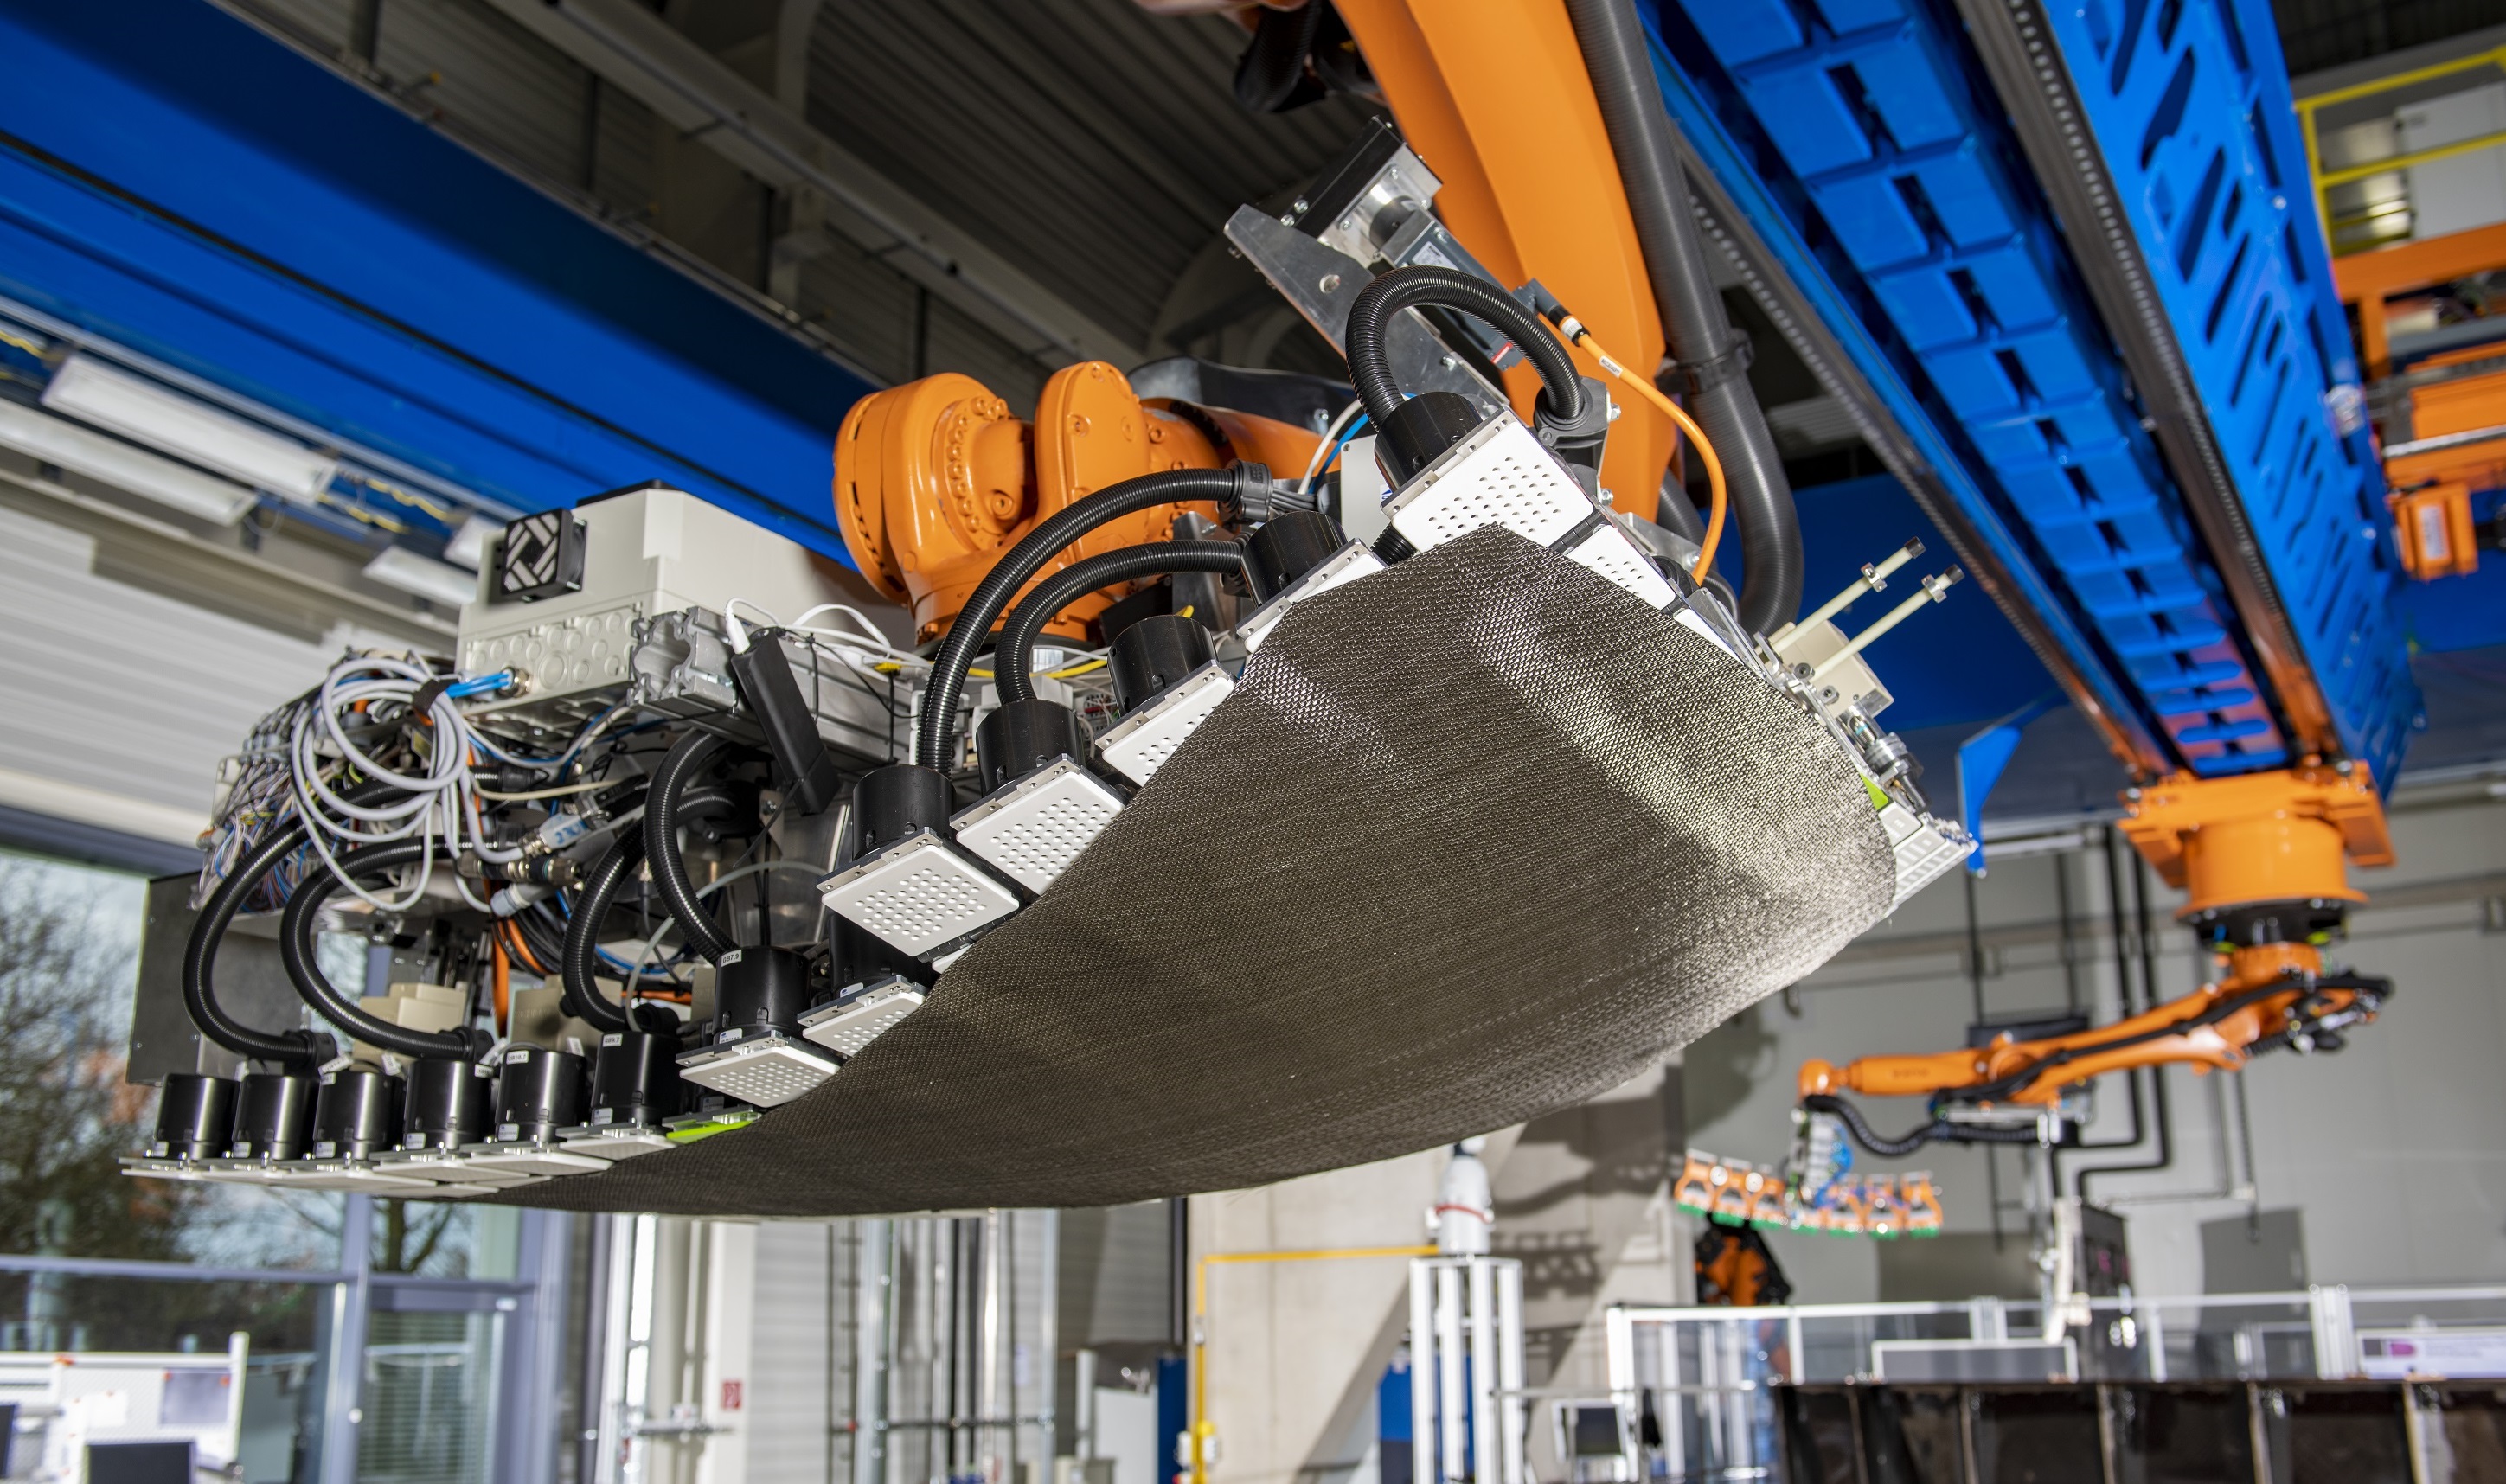
L'effecteur d'extrémité comporte une pince qui utilise 127 modules équipés d'aspiration sous vide pour ramasser des plis découpés de tissu, les transformer en forme 3D et les chauffer avant de les placer dans le moule. Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
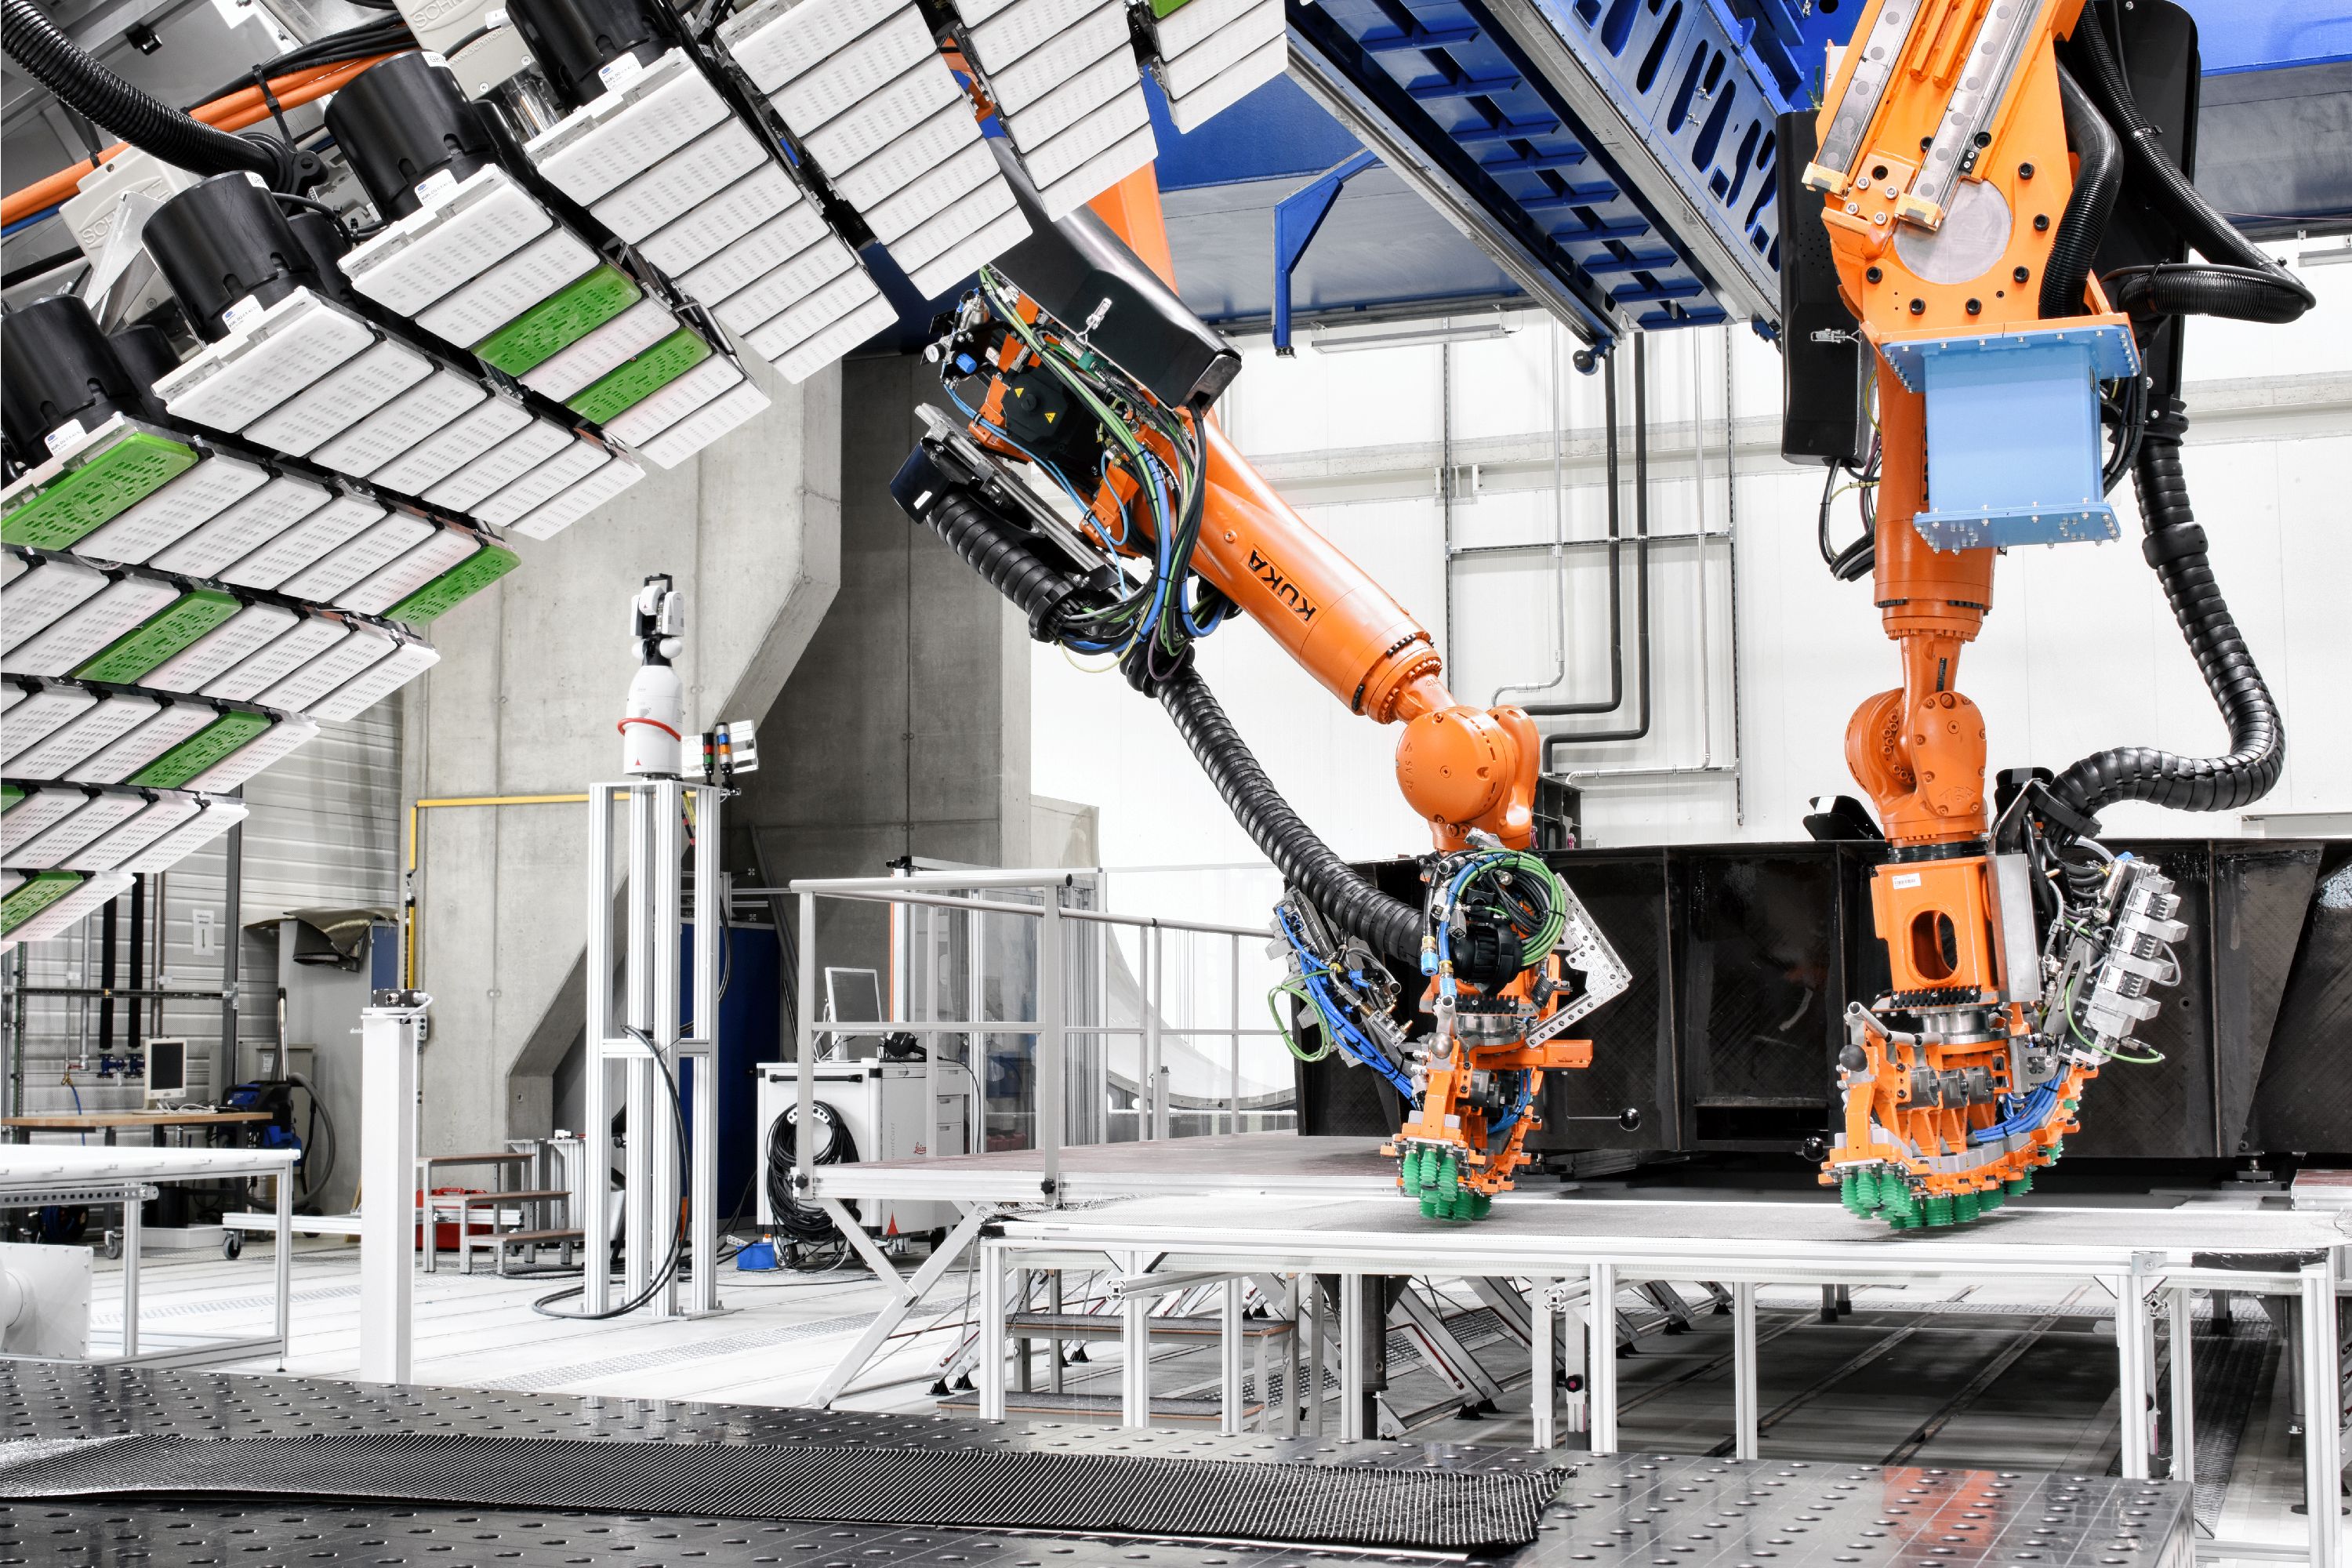
Ici, on peut voir à la fois la pince à 127 modules (gauche) et les robots collaboratifs (arrière-plan). Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
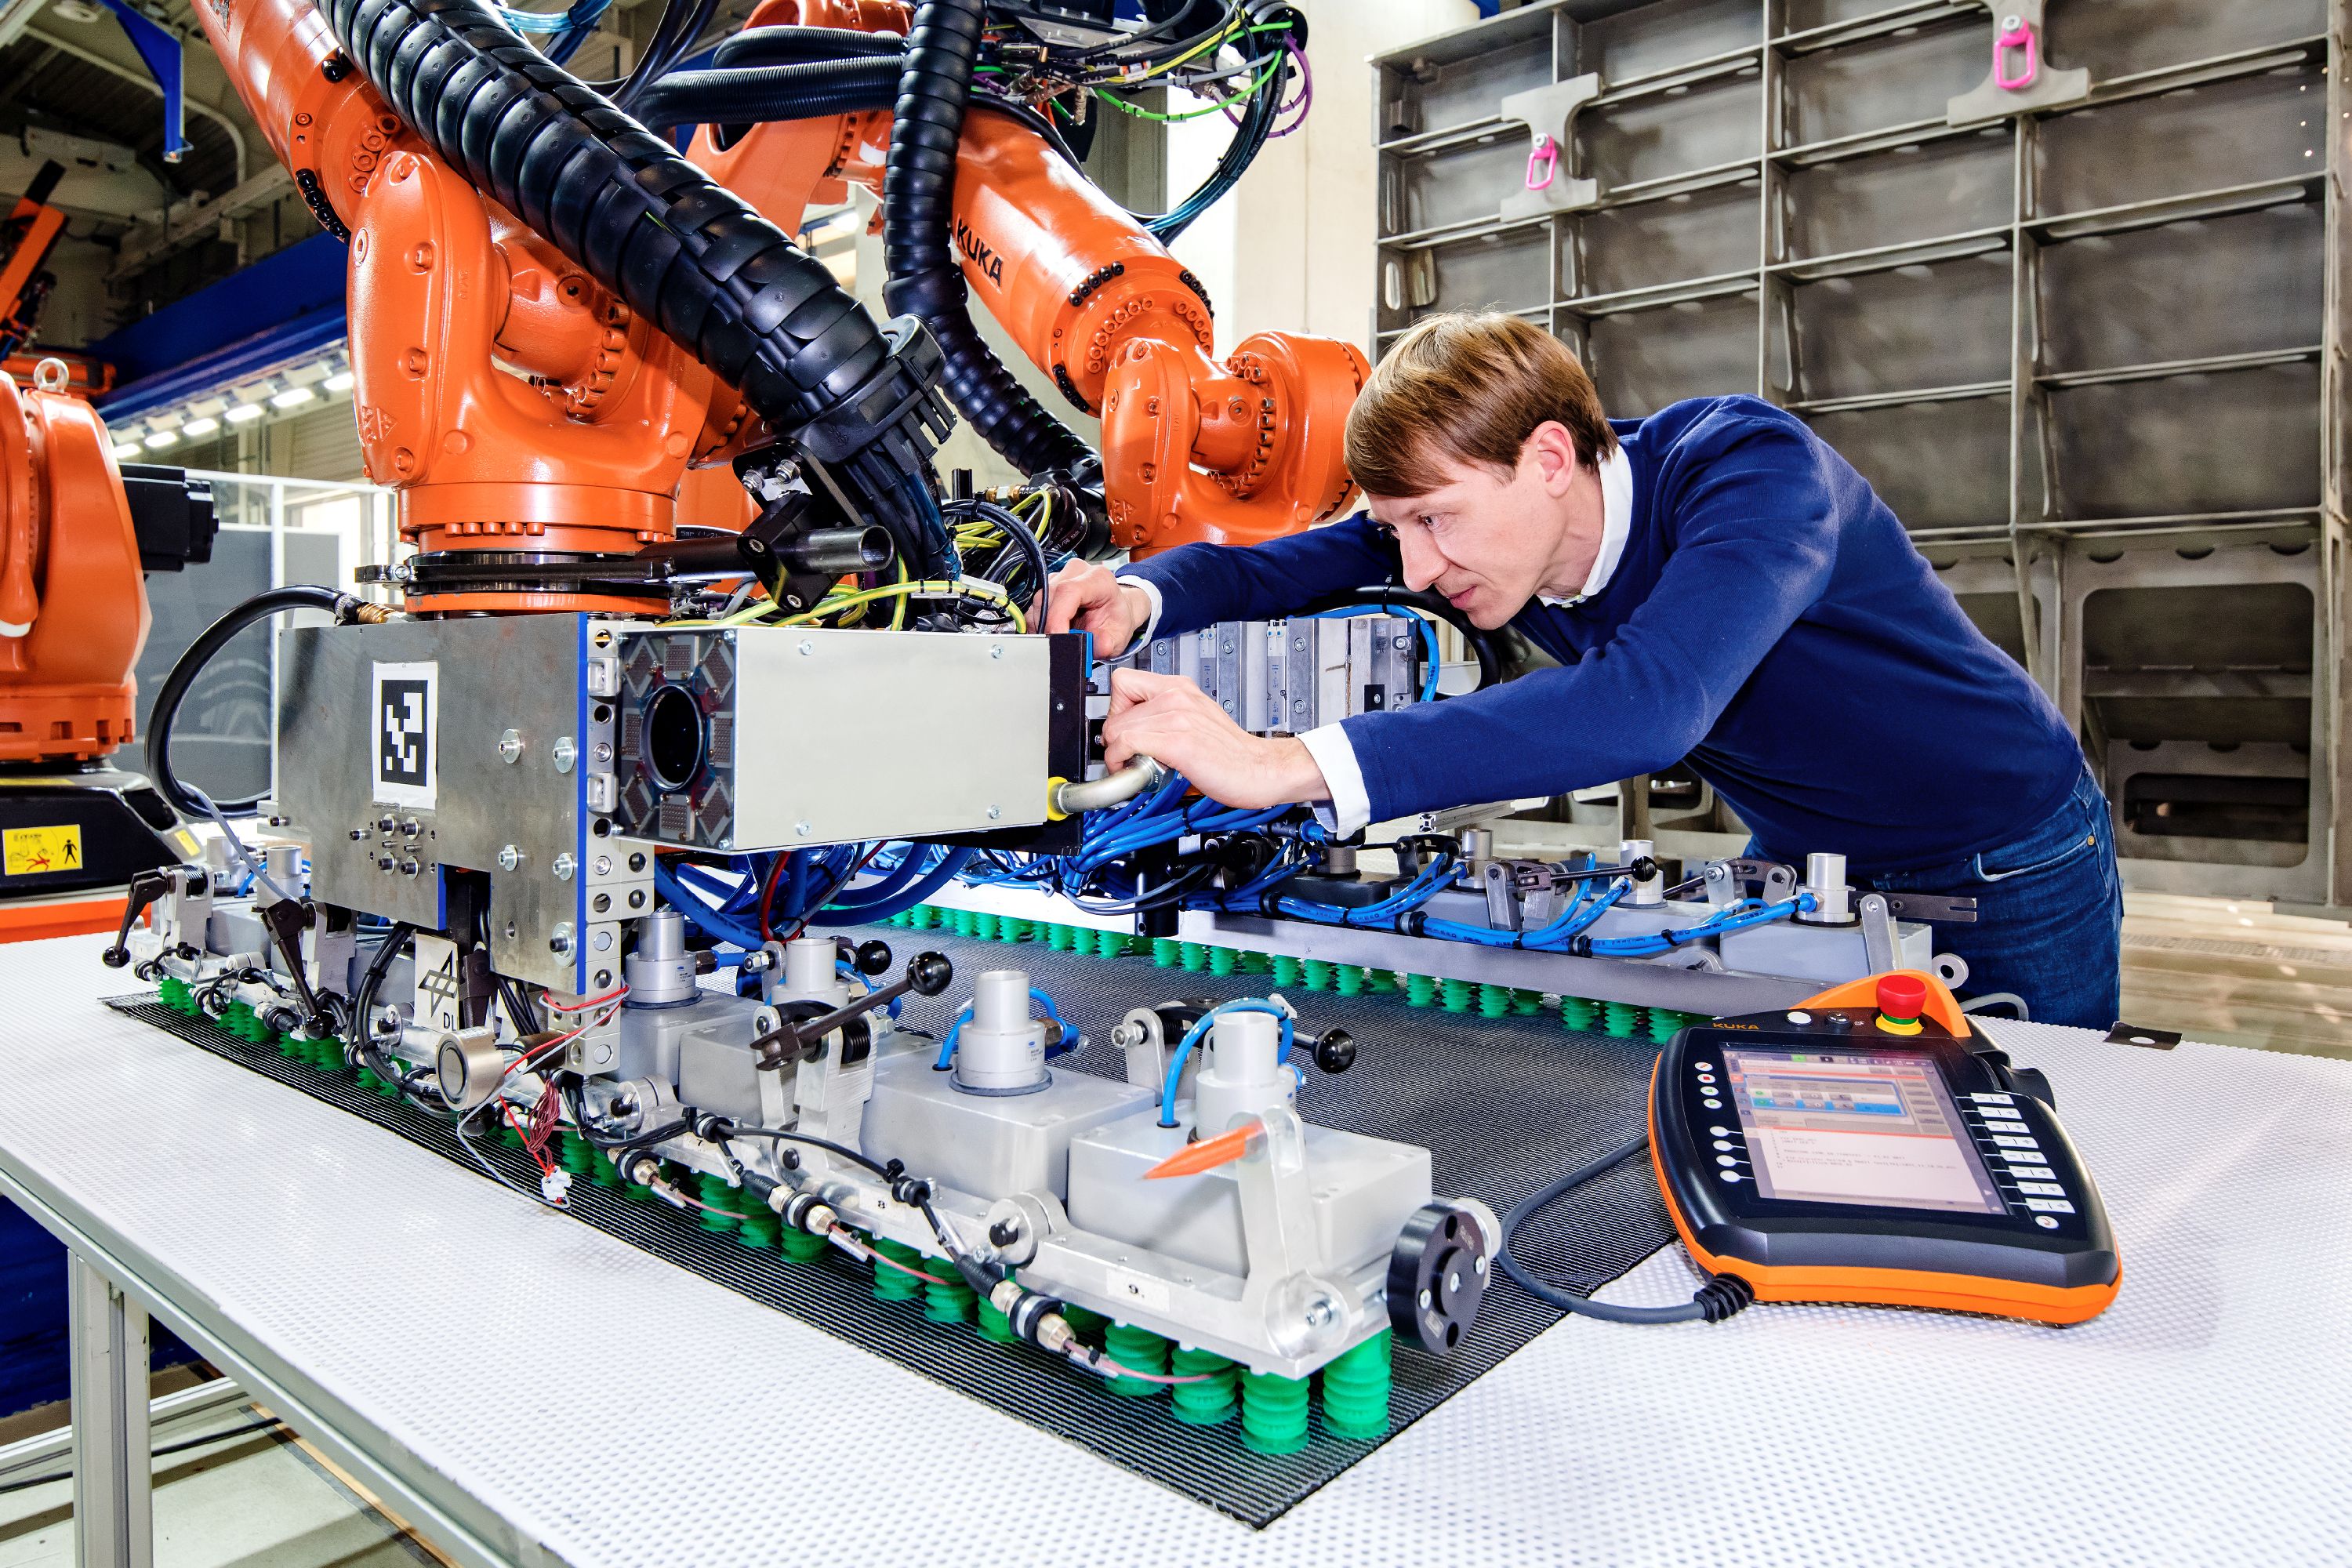
Pour les robots collaboratifs, des effecteurs d'extrémité ont été développés qui contiennent six modules connectés par des joints sphériques. Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design

Chaque robot ramasse un bord du grand pli de tissu. Ils travaillent ensuite ensemble pendant qu'ils transportent le pli pour créer la géométrie cible requise avant de placer le tissu dans le moule. Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
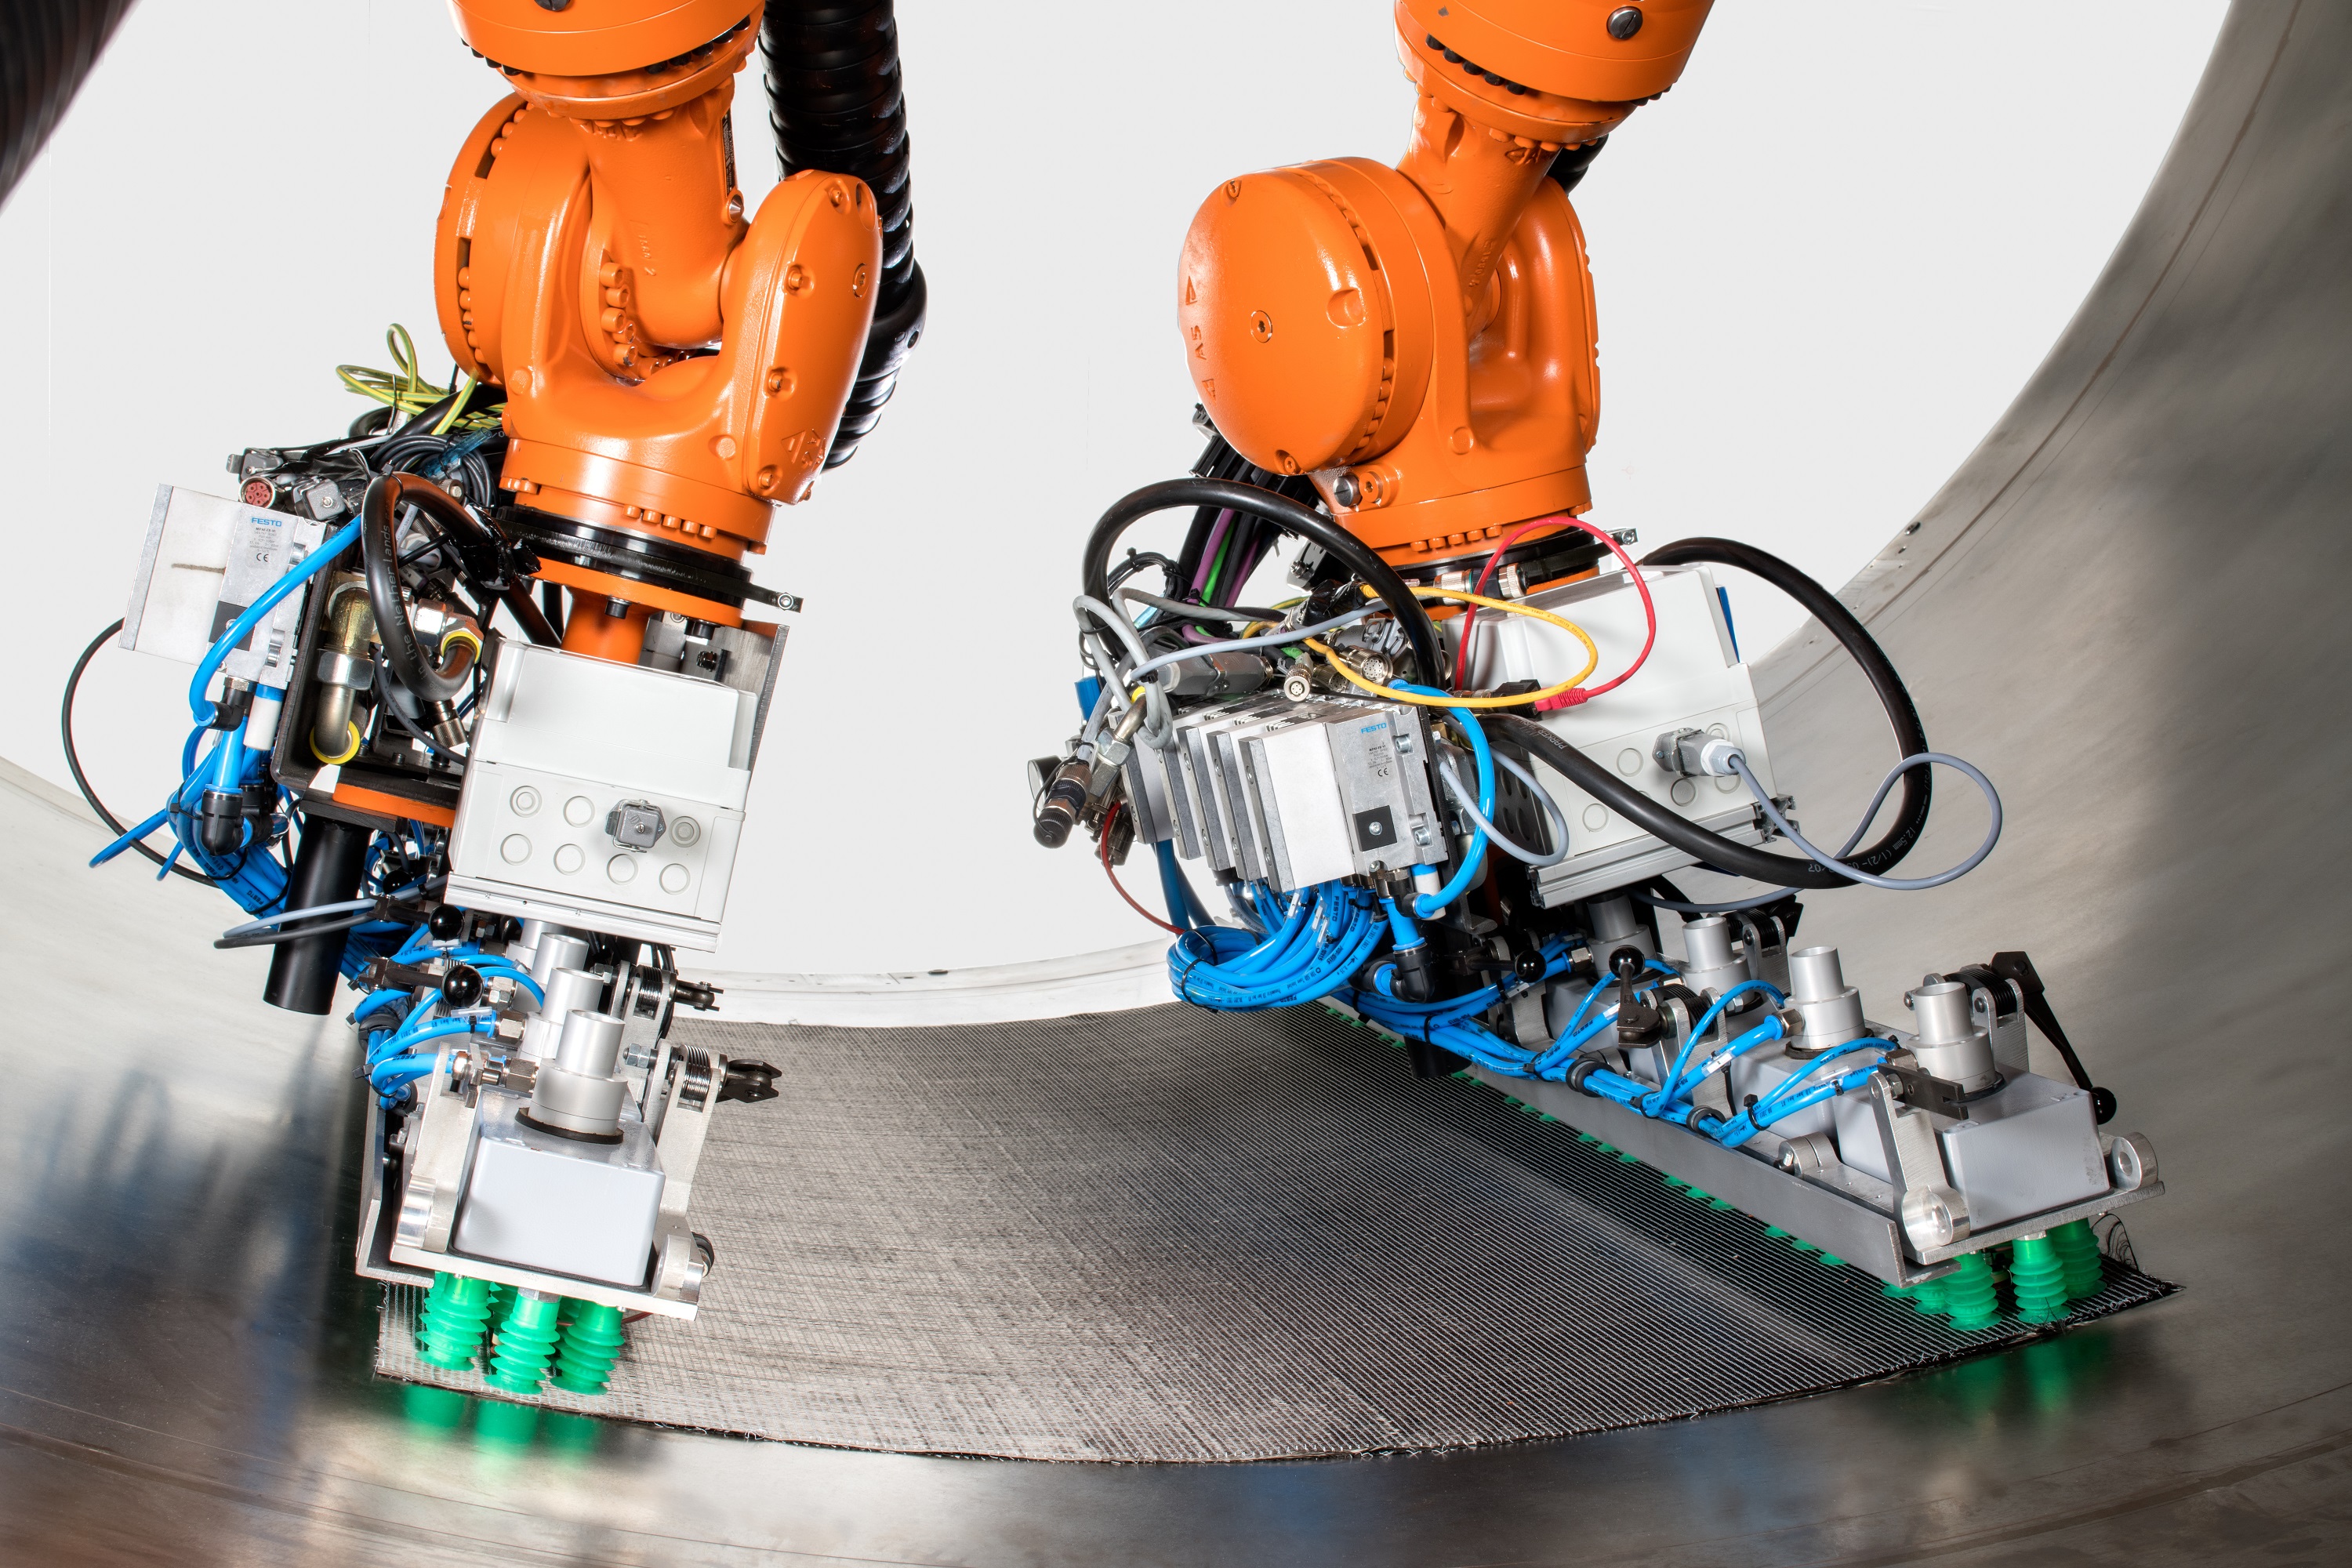
Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
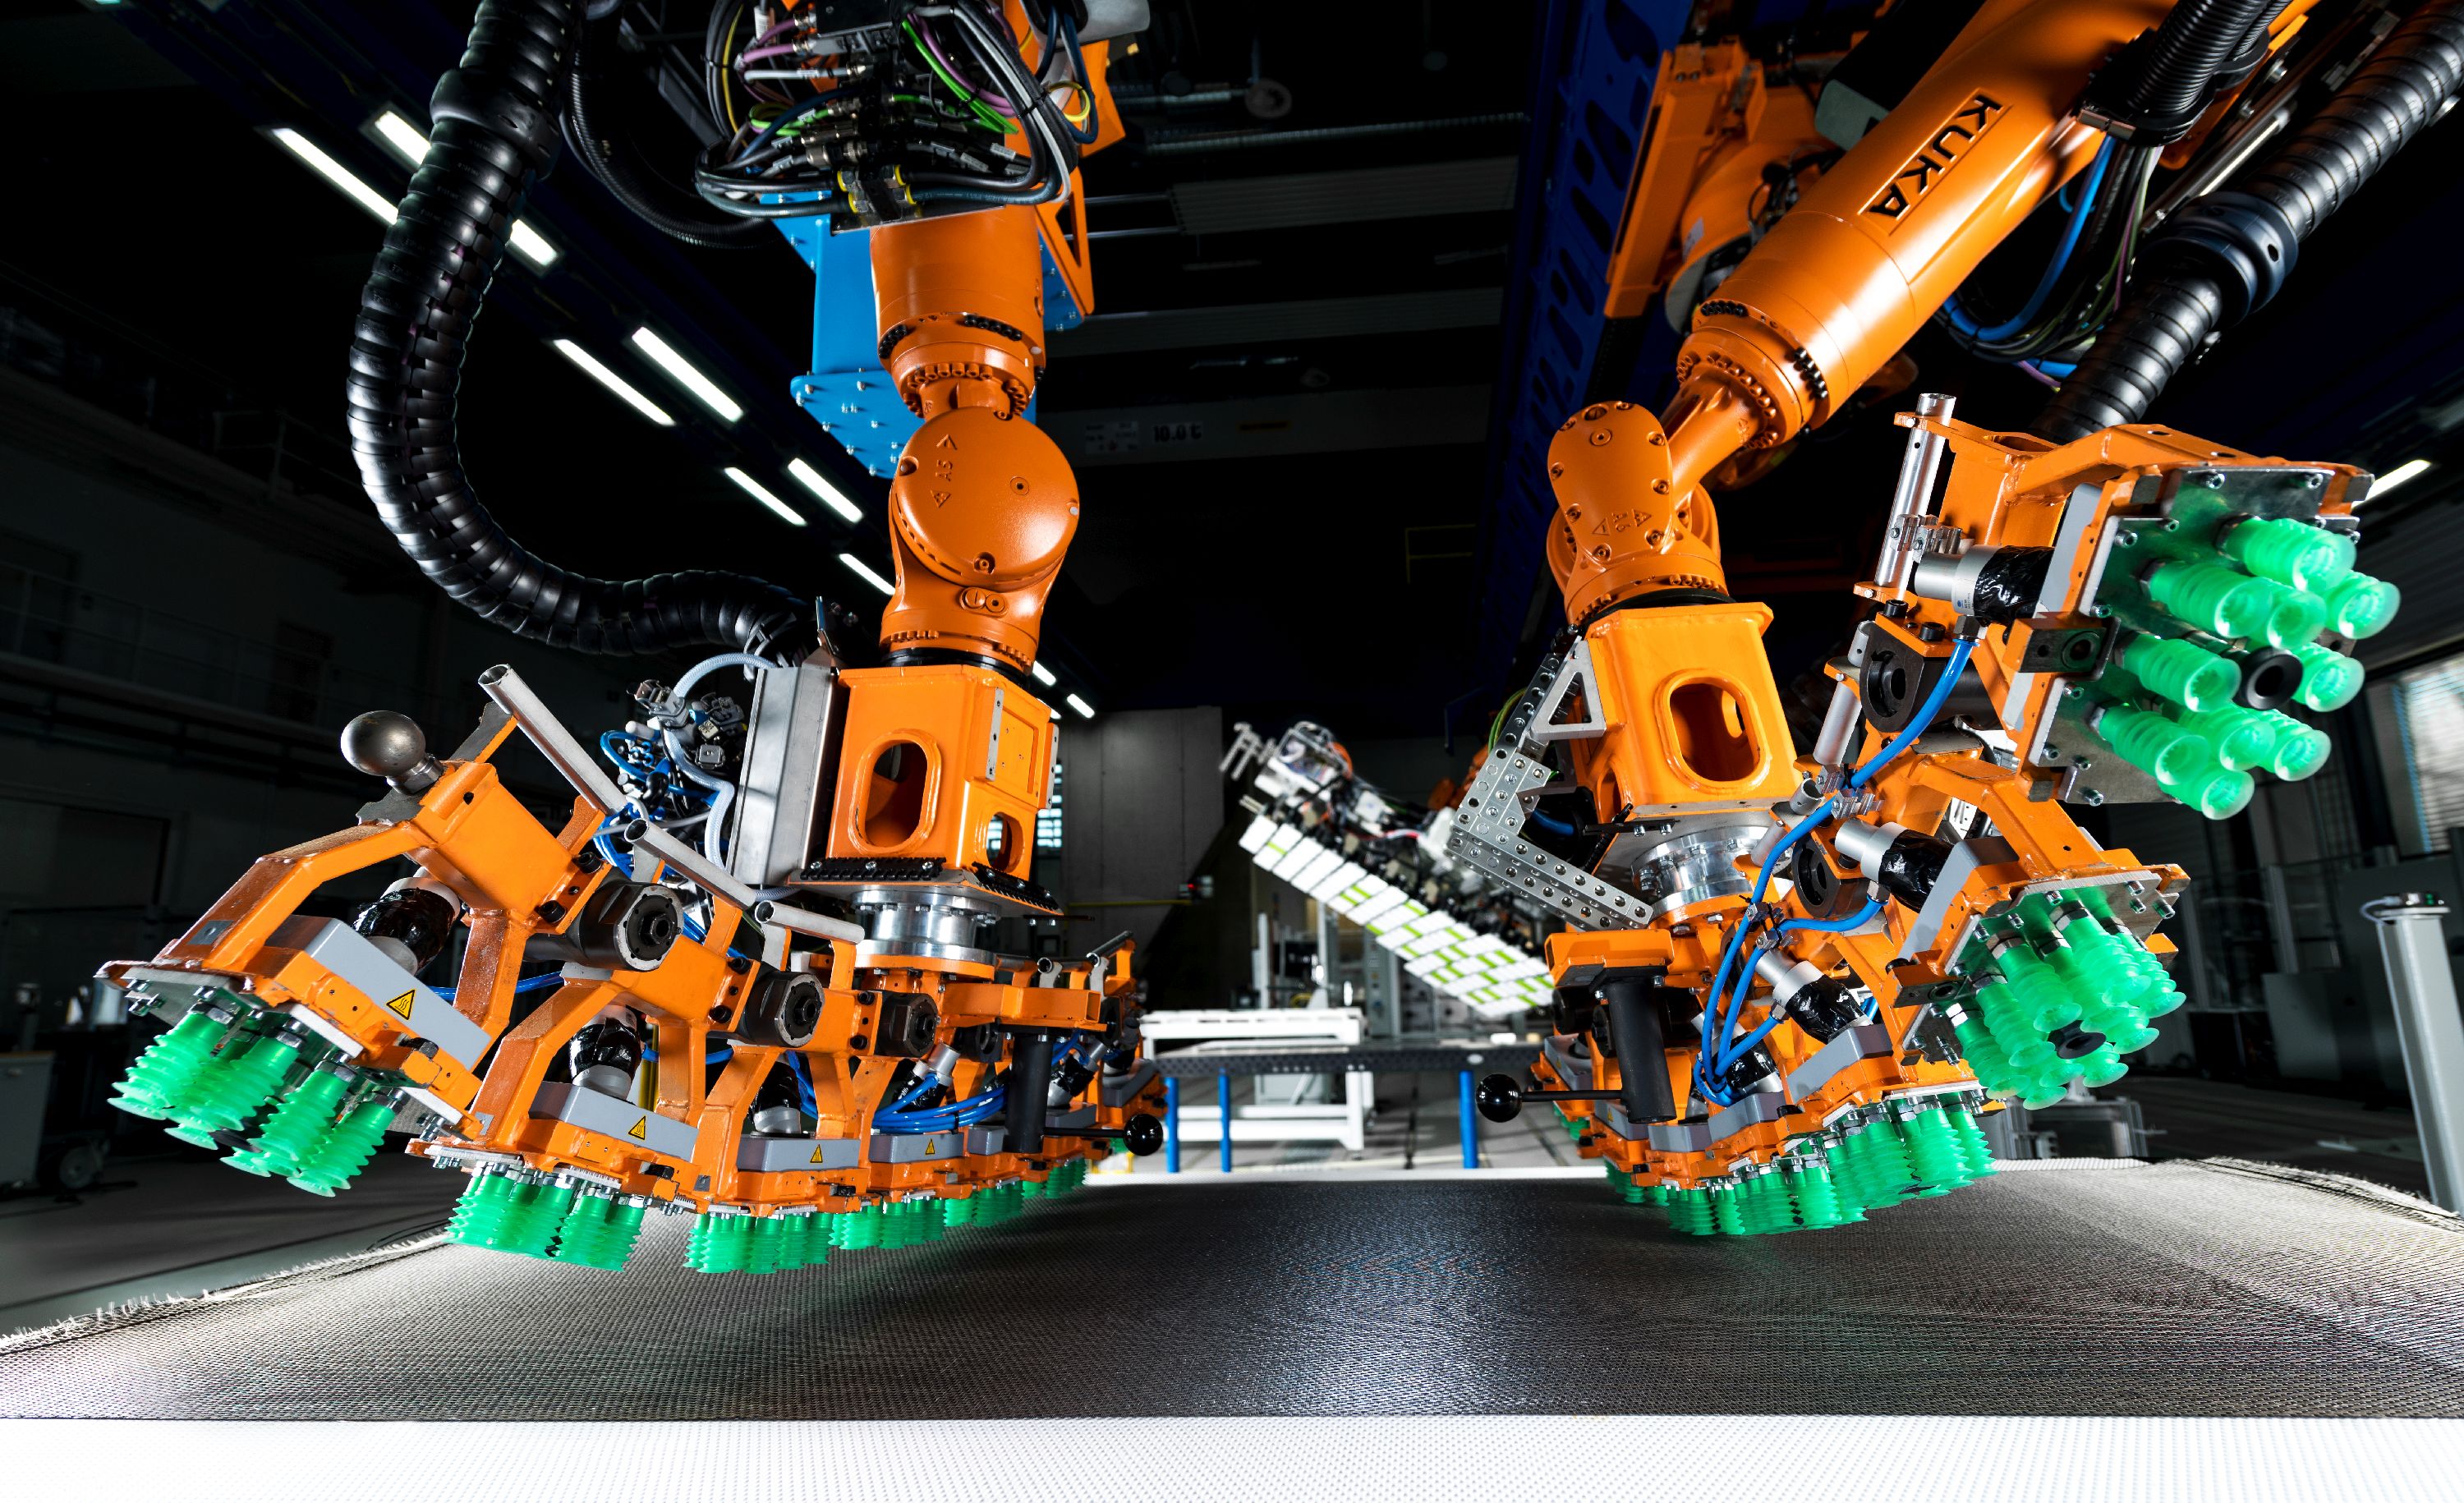
Gros plan des effecteurs d'extrémité des robots collaboratifs. Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
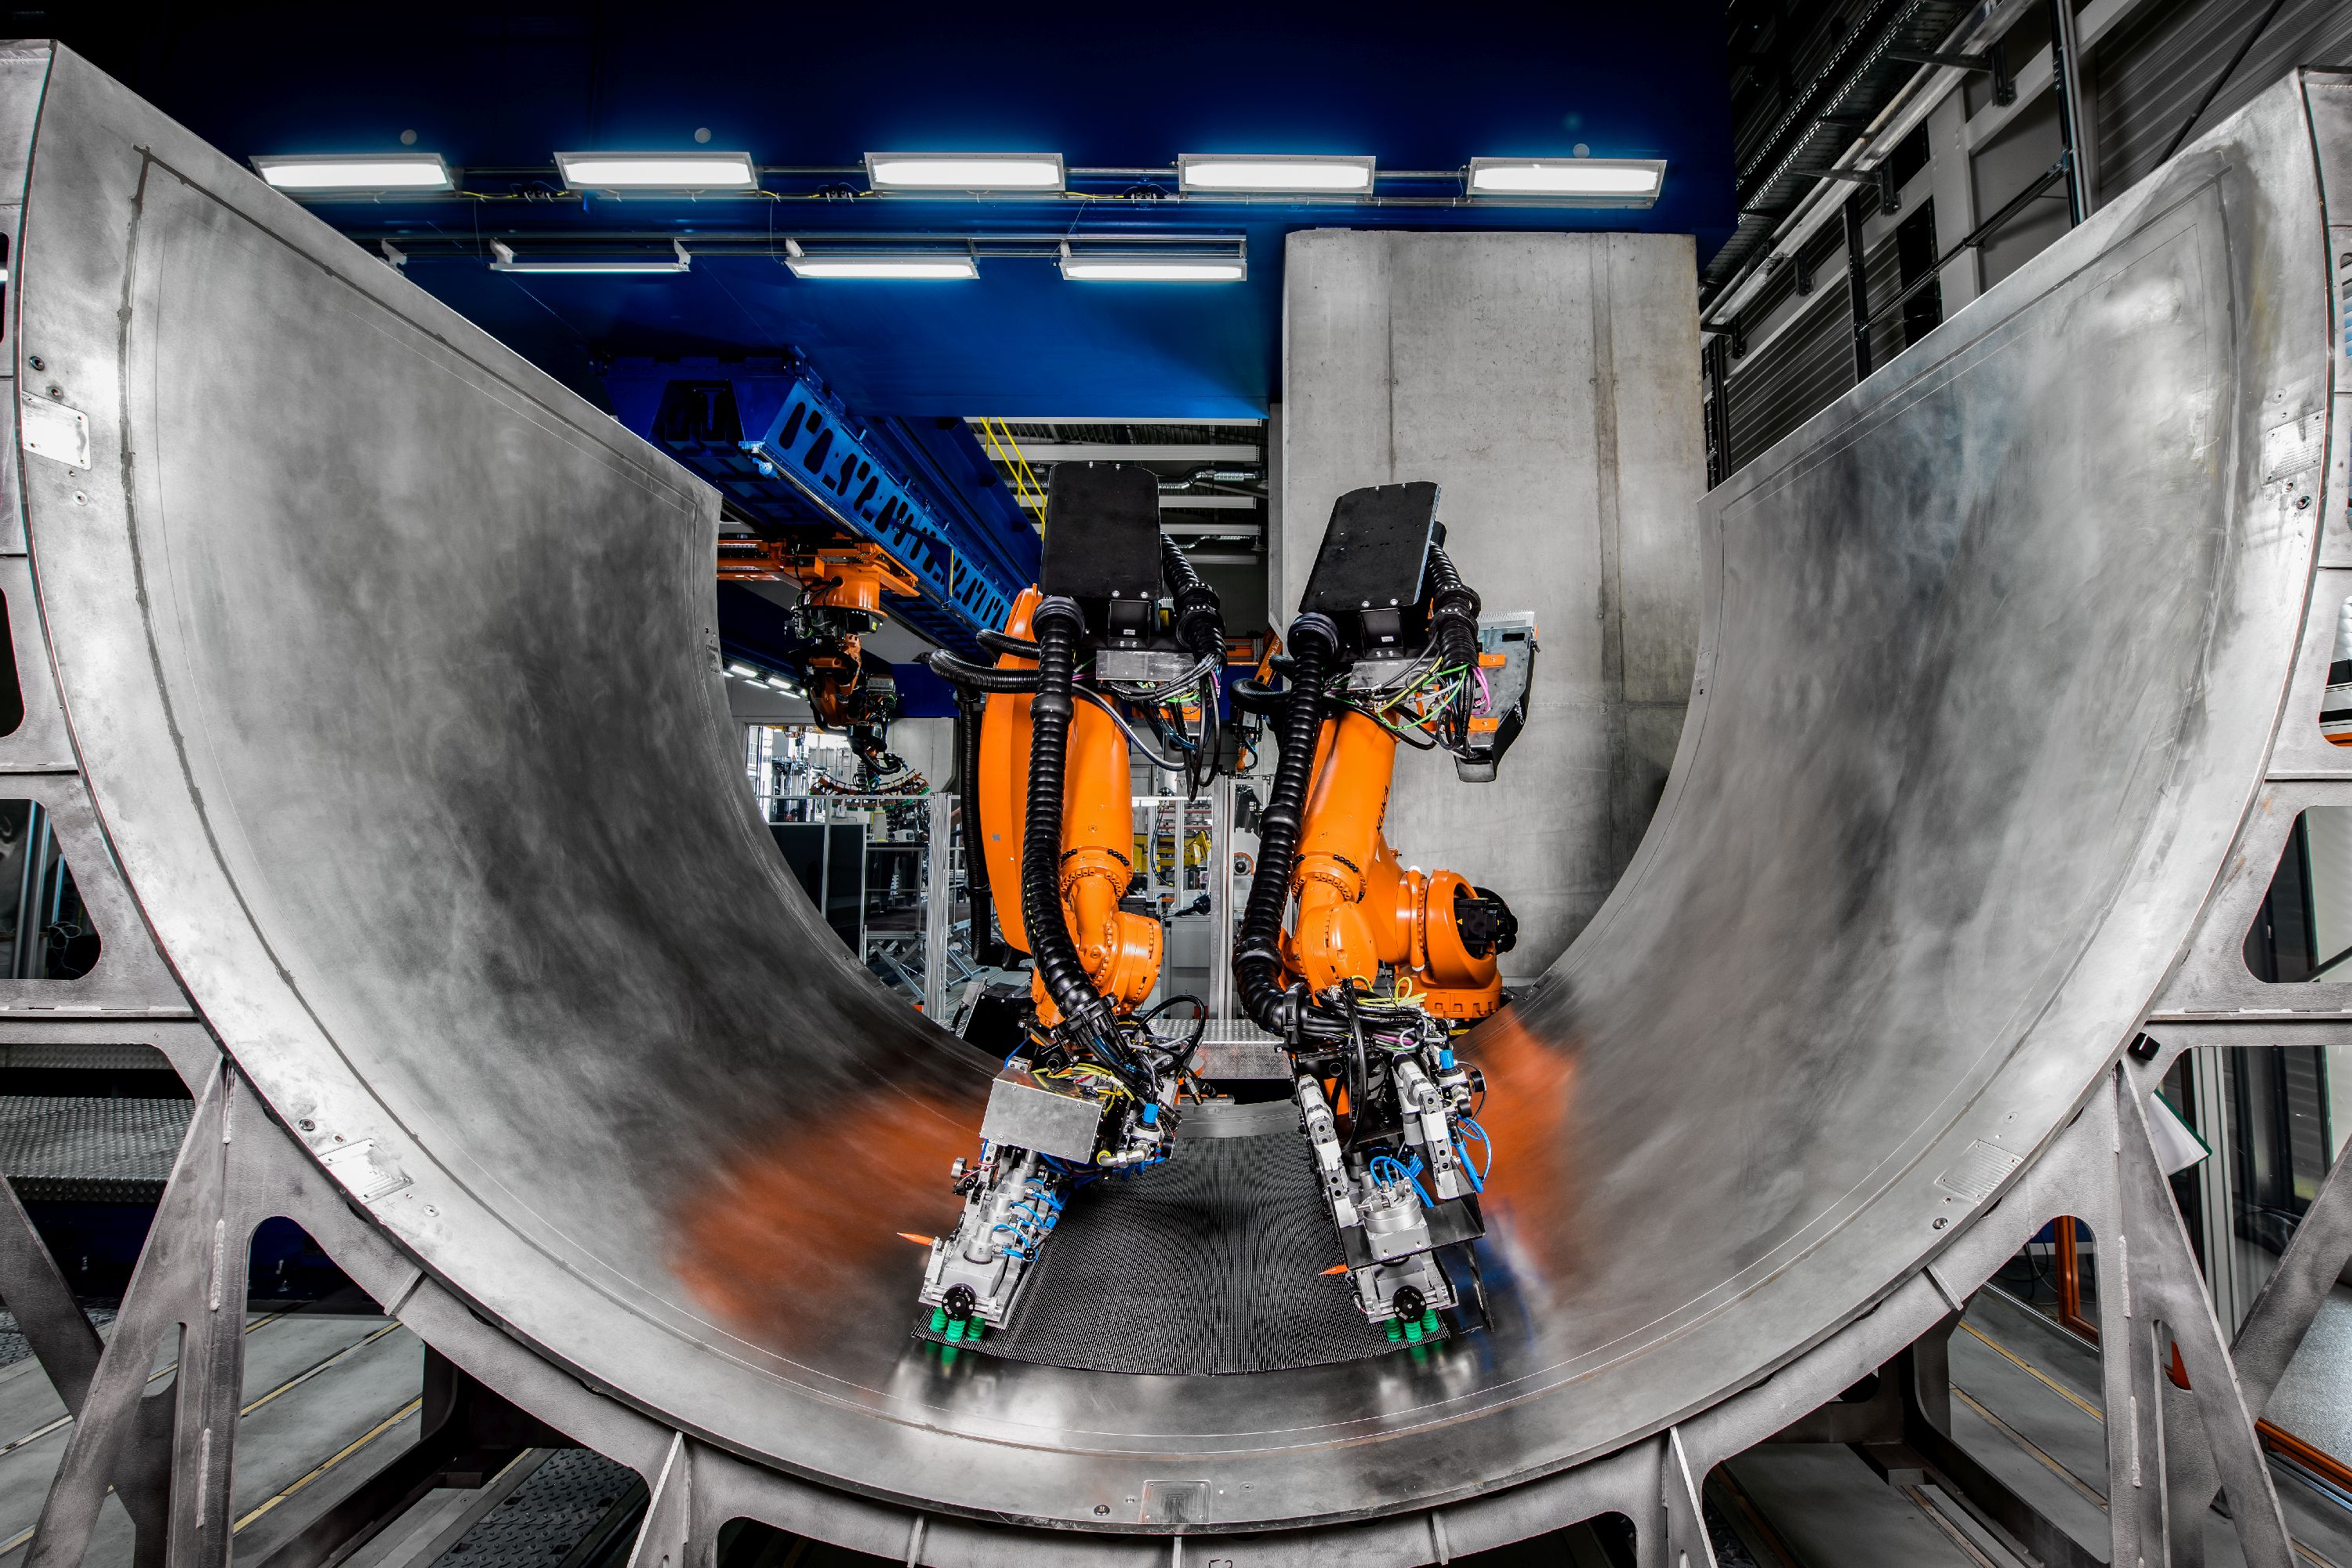
Ce système que DLR a initialement développé pour un bulkhead arrière A320 a maintenant aussi été démontré pour un panneau de fuselage et est conçu pour être flexible pour une variété de grandes aérostructures, basé sur leurs fichiers de conception numérique, sans réapprentissage des robots. Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
Précédent Suivant
Pour les petits plis formés jusqu'à 1,5 sur 2,5 mètres, un second type de pince a été développé qui utilise 127 modules équipés d'aspiration sous vide pour la prise. « Cette pince ramasse le matériau dans un état 2D et le plie ensuite vers la géométrie cible », explique Malecha. « Elle doit décider lesquels des 127 modules elle maintiendra fermes et lesquels elle laissera glisser pour transformer le pli 2D en forme 3D. C'est donc très similaire à la façon dont les mains travaillent pour draper. Nous avons fait de nombreuses expériences et acquis de l'expérience sur où tenir et où relâcher. La force peut être ajustée par l'intensité avec laquelle les modules saisissent le matériau. »
Inspection en ligne. Des capteurs optiques dans les pinces modulaires surveillaient le processus de drapage. Après le placement d'un pli, un effecteur d'extrémité combinant un Leica T-Scan (Hexagon Manufacturing, Cobham, Royaume-Uni) et un système de mesure d'angle de fibre basé sur caméra par Profactor (Steyr, Autriche) inspectent pour la qualité. « Nous avons d'abord mesuré les angles de fibres et comparé au fichier CAO », dit Malecha, « et puis nous avons mesuré les bords de chaque pièce et vérifié sa position versus le fichier CAO. »
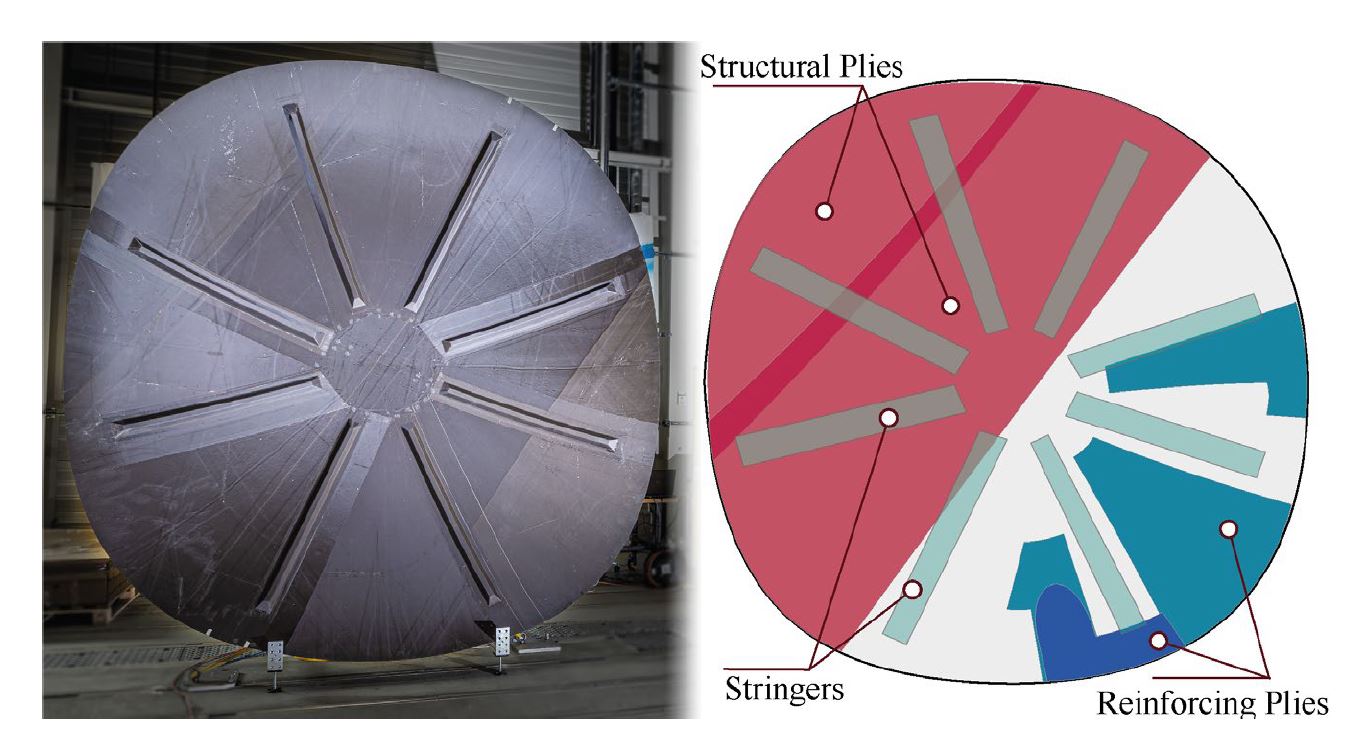
Longerons et mise sous vide. Après avoir complété la préforme, huit raidisseurs (longerons) étaient attachés sur le dessus. Pour cette tâche, la pince Multi Kinematic a été développée et a aussi été utilisée pour appliquer les matériaux auxiliaires de mise sous vide. Cette pince comprend trois petits robots indépendants à 6 degrés de liberté (DDL) et un bras rigide, tous montés sur la flasque centrale d'un robot industriel à 6 DDL. Les matériaux auxiliaires de mise sous vide — film de démoulage, film de libération perforé et médias d'écoulement de résine (matériaux auxiliaires côté outil) — étaient précoupés et pré-assemblés, conçus pour où ils étaient placés. « Ils n'avaient pas à être drapés, juste placés », note Malecha. La membrane semi-perméable préfabriquée était appliquée de manière semi-automatisée via un effecteur d'extrémité avec un mécanisme « type parapluie », tandis que le placement de ruban adhésif et du sac de vide externe restait manuel mais pourrait aussi être automatisé.
Temps de cycle et coût. Pour Malecha, le plus grand défi était de construire le système d'exécution de fabrication (MES) modulaire basé sur l'intelligence artificielle (IA) pour surveiller et contrôler la chaîne de processus. « Nous devions construire des systèmes de gestion de données qui pouvaient rassembler des processus assez différents et les commander via le MES à travers un seul port d'échange de données », explique-t-il. « Nous pouvons les utiliser selon les besoins à la volée, permettant plus de flexibilité et une utilisation plus large versus suivre un ordre de fabrication strict. »
La technologie PROTEC NSR a été validée en fabriquant un démonstrateur à taille réelle en janvier 2019, et atteignant un niveau de maturité TRL 5-6 mi-2019. Par rapport à l'état de l'art actuel chez PAG, cette chaîne de processus automatisée réduit le temps de cycle d'application de tissu en rouleau de 58 % et la prise-et-place de plis découpés de 50 %. Les coûts de fabrication pour ces opérations ont été réduits de 11,5 % et 31 %, respectivement.
Bulkhead arrière thermoplastique
« Ce projet a commencé en 2018 avec PAG et l'Institut für Verbundwerkstoffe (IVW, Kaiserslautern, Allemagne) pour montrer ce qui est possible avec les composites thermoplastiques dans les grandes pièces et structures primaires », explique le Dr Stefan Jarka, chef de projet Fast Lane RPB et expert en technologies de soudage au ZLP Augsbourg. « Un RPB n'est pas vraiment primaire, car les exigences mécaniques ne sont pas aussi élevées qu'une aile ou un fuselage, mais il montre ce qui est possible pour de grandes structures plates, légèrement courbées. En seulement quatre mois, nous avons développé un démonstrateur RPB A320 comme exemple de comment convertir une structure en aluminium existante en composites thermoplastiques. »
Ce démonstrateur a utilisé de l'organo-feuille en tissu de fibre de carbone (CF) / polyphénylène sulfure (PPS) Cetex (Toray Advanced Composites, Nijverdal, Pays-Bas) et le soudage par résistance. Un élément résistif entre les deux surfaces à souder génère de la chaleur et reste dans la structure soudée. GKN Fokker (Hoogeveen, Pays-Bas) a utilisé cette technique pendant des décennies pour produire des portes de train d'atterrissage et des bords d'attaque fixes d'avions. Pour ce RPB A320, l'équipe ZLP a utilisé un élément résistif en CF au lieu de la maille en acier inoxydable conventionnelle.
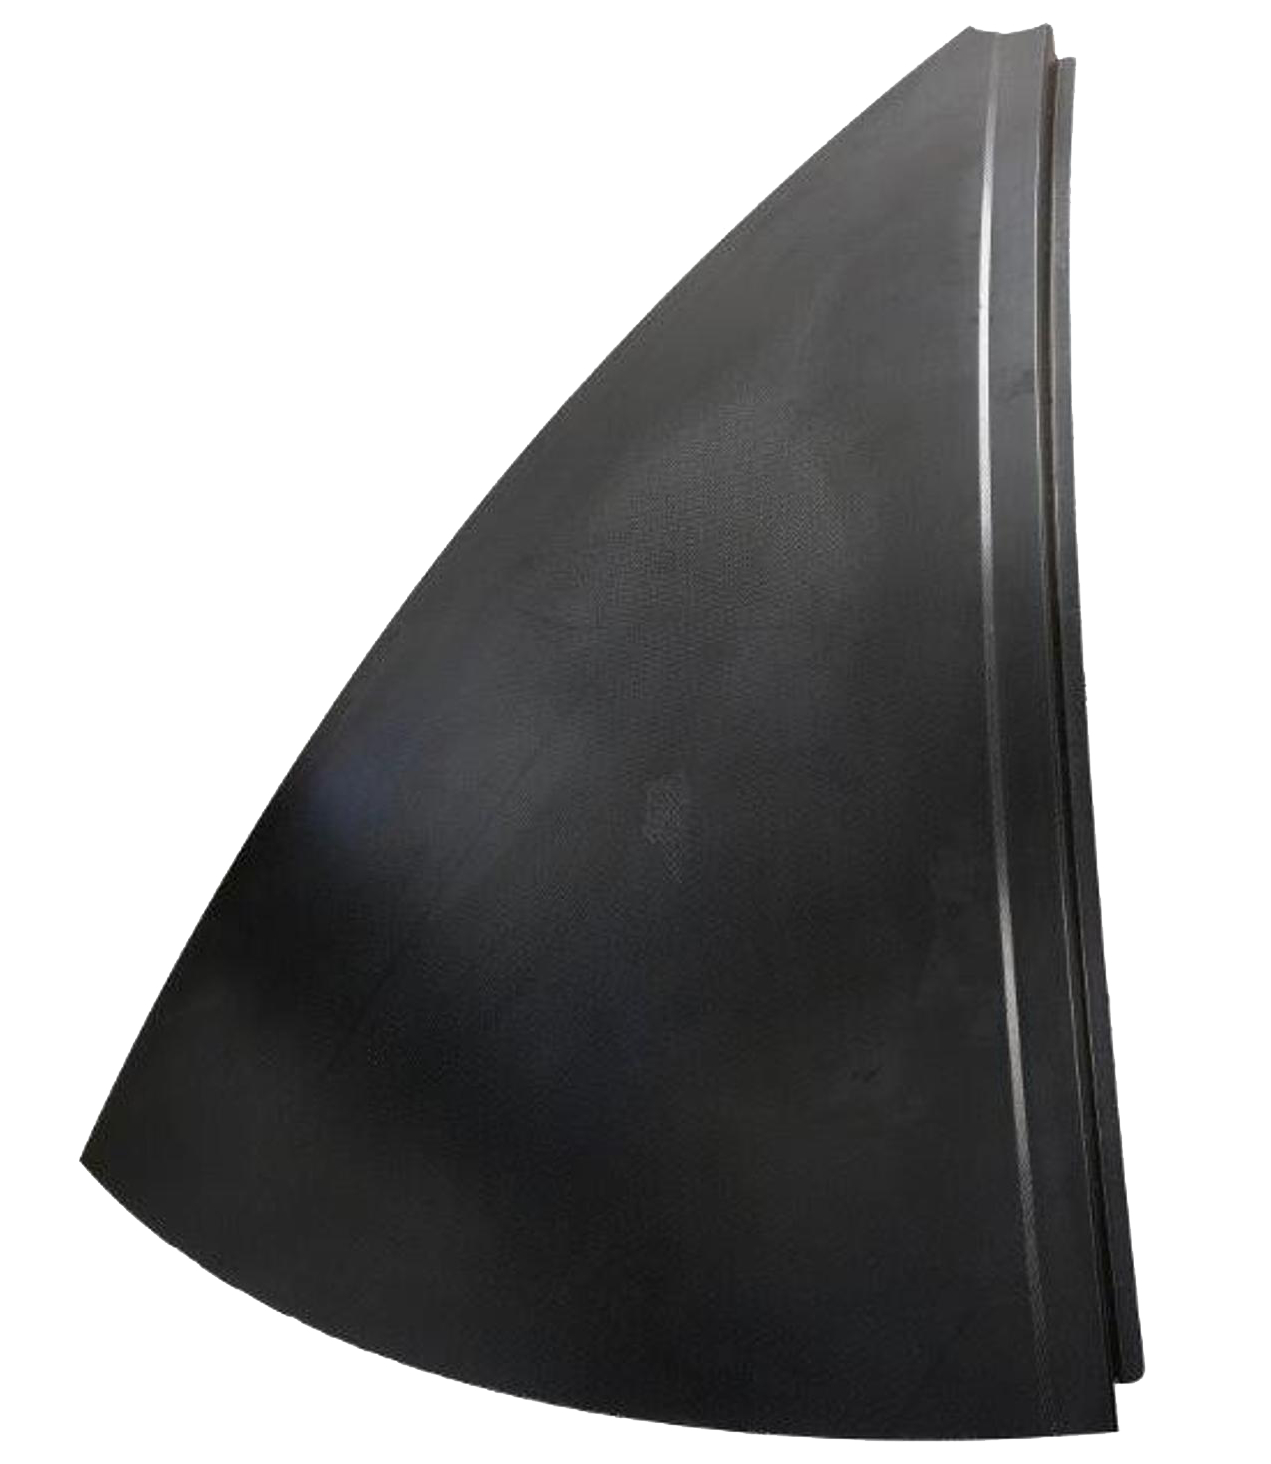
« Le RPB en composite thermoplastique devait être au même prix ou moins cher, mais le matériau est beaucoup plus cher », note Larsen. Ainsi, un coût de production inférieur grâce à l'automatisation était clé, tout comme l'utilisation de huit sections de pétales identiques. « Ces sections étaient nécessaires pour former la forme à double courbure de la pièce », explique Jarka. « Le thermoformage en une seule pièce aurait nécessité une presse très grande qui serait trop chère. Ainsi, huit sections plus petites étaient moulées par pressage par l'IVW en utilisant un outillage métallique adapté et nous les avons assemblées en utilisant le soudage automatisé. Le niveau d'automatisation pour le thermoformage thermoplastique est plus élevé que pour les composites thermodurcissables. Vous utilisez principalement un outillage métallique adapté, avec une température élevée mais constante étant le principal problème, mais cela rend aussi le cycle de presse automatisé très rapide. »
Les étapes globales du procédé pour le démonstrateur RPB sont montrées dans la Fig. 2. « Le procédé de soudage que nous avons utilisé n'était pas nouveau », dit Jarka, « mais a dû être développé davantage pour joindre les joints de 1,5 mètre de long [et 40 millimètres de large] pour la pièce de 3 mètres de diamètre et intégrer un système d'inspection qualité. Les composants étaient d'abord fixés dans la bonne position en utilisant un gabarit de positionnement et puis l'énergie électrique était appliquée pour générer la fonte plastique dans la zone de soudure. »
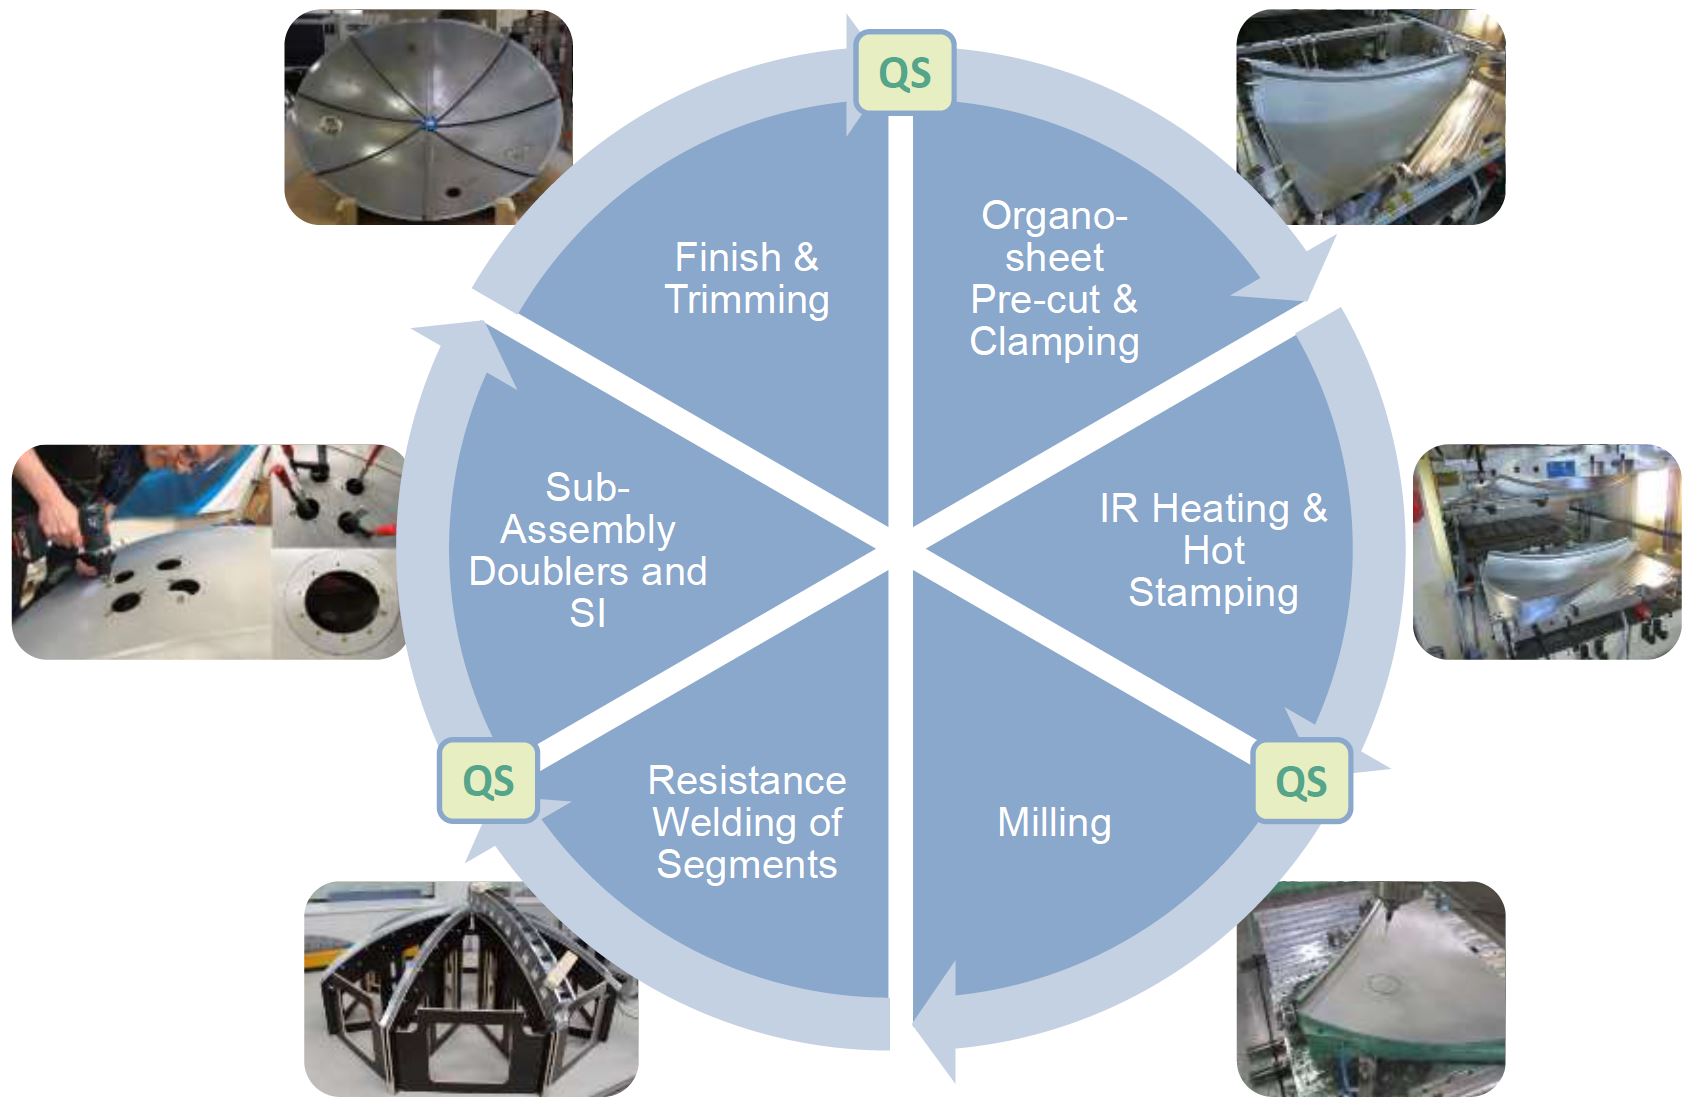
Fig. 2. Étapes du procédé RPB thermoplastique
Étapes du procédé utilisées pour produire huit sections (bas) d'organo-feuille CF/PPS formées par estampage qui ont ensuite été jointes via soudage par résistance pour former un bulkhead démonstrateur A320. Crédit photo : Centre aérospatial allemand (DLR) Institut des structures et du design
Intégration QA. « Nous avons essayé la thermographie, à la fois activée par lampe flash et par ultrasons, mais ce n'est pas si facile de mesurer la zone de soudage avec cela », explique Jarka. « La thermographie est très rapide, mais elle ne vous dit pas facilement si vous avez une bonne consolidation. » À la place, ils ont utilisé un banc d'essai standard pour faire de multiples échantillons soudés, mesurant courant, tension et température. « Nous les avons ensuite inspectés avec des ultrasons (UT) et fait des corrélations entre paramètres de procédé et bonne consolidation », dit Larsen. « Si nous avons de bons paramètres, alors nous avons une bonne pièce. Nous avons aussi construit une simulation de procédé pour comparer les données que nous obtenons pendant le soudage avec la ligne de base initiale que nous avons établie. »
Automatisation et temps de cycle. « Le processus entier était très rapide, à l'échelle des pièces automobiles », dit Jarka. « Nous avons atteint TRL 3 dans notre revue 2019 et avons depuis mûri à TRL 4. Nous atteindrons TRL 6 d'ici fin 2021. » Avant la pandémie, PAG avait indiqué qu'il mettrait le RPB thermoplastique en production d'ici 2021. Bien que l'avenir soit maintenant moins clair, le RPB thermoplastique est toujours vu comme permettant le « fuselage de demain », réduisant le poids de 41 à 35 kilogrammes, le temps de processus et d'assemblage de 75 % et le coût global de la pièce de plus de 10 %.
Comparaison composites thermodurcissables et thermoplastiques
« Les procédés thermoplastiques sont si rapides que vous pouvez être moins cher versus l'aluminium et même rencontrer une cadence de production de 100 avions par mois », dit Jarka. « Le RPB est une bonne application pour le soudage thermoplastique mais aussi pour l'automatisation », dit Malecha. « Le RPB à fibres sèches moulé liquide est plus cher à automatiser. »
« Mais cette automatisation est intéressante parce que vous pourriez obtenir de vrais gains en automatisant seulement certains des sous-procédés », dit Larsen. « Par exemple, avec l'automatisation des auxiliaires, nous pourrions compléter la mise sous vide en environ une heure, soit environ 10 fois plus rapide que le processus manuel. » Cependant, il concède que le coût est un obstacle majeur pour mettre en œuvre une telle amélioration. « Le coût des outils numériques, robots et développement est trop élevé pour une seule pièce, comme le RPB. Mais si nous pouvions développer une approche modulaire où vous pourriez utiliser ce système pour de nombreuses pièces, alors ce coût pourrait être réparti plus large, le rendant abordable quand calculé avec le temps et la main-d'œuvre réduits. » ZLP a en effet atteint cela, comme expliqué dans l'article de CW de juillet 2020 : « Composites 4.0 : Transformation numérique, production adaptative, nouveaux paradigmes. »
« Il n'y a pas encore beaucoup de comparaisons entre structures composites thermodurcissables et thermoplastiques », dit Malecha. « Mais nous commençons à comparer les procédés thermodurcissables et thermoplastiques. » Il note que le prochain objectif est de montrer que les lignes de soudage thermoplastiques ont les propriétés requises pour les ailes et fuselages d'avions. Et cette performance doit aussi être montrée pour de grandes ailes moulées liquides intégrées, par exemple. C'est exactement ce que les programmes MFFD et WOT ont entrepris d'accomplir. Et nous attendons leurs résultats, ainsi que ceux de nombreux autres projets Clean Sky 2 et CE, pour montrer les prochaines étapes.
Résine
- Moulage par injection de caoutchouc silicone liquide (LSR) – Précision & Qualité pour dispositifs médicaux
- EconCore ThermHex : production avancée de panneaux nid d'abeille thermoplastiques pour structures sandwich légères haute performance
- Karl Mayer lance une nouvelle ligne de production de rubans UD thermoplastiques pour construction FRP de haute qualité
- INEOS Styrolution étend sa production avec un nouveau site pour le composite thermoplastique avancé StyLight
- Herone GmbH remporte le prix JEC Innovation Award 2019 pour la production de profils thermoplastiques aérospatiaux
- Surmoulage thermoplastique 2 minutes sur thermodurcissables : Procédé une cellule pour composites automobiles
- LANXESS augmente sa capacité de production pour composites thermoplastiques à fibres continues
- Airtech lance films sac vide haute température pour moulage thermoplastique avancé
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable