



Faire progresser les composites additifs : tendances, technologies et orientations futures
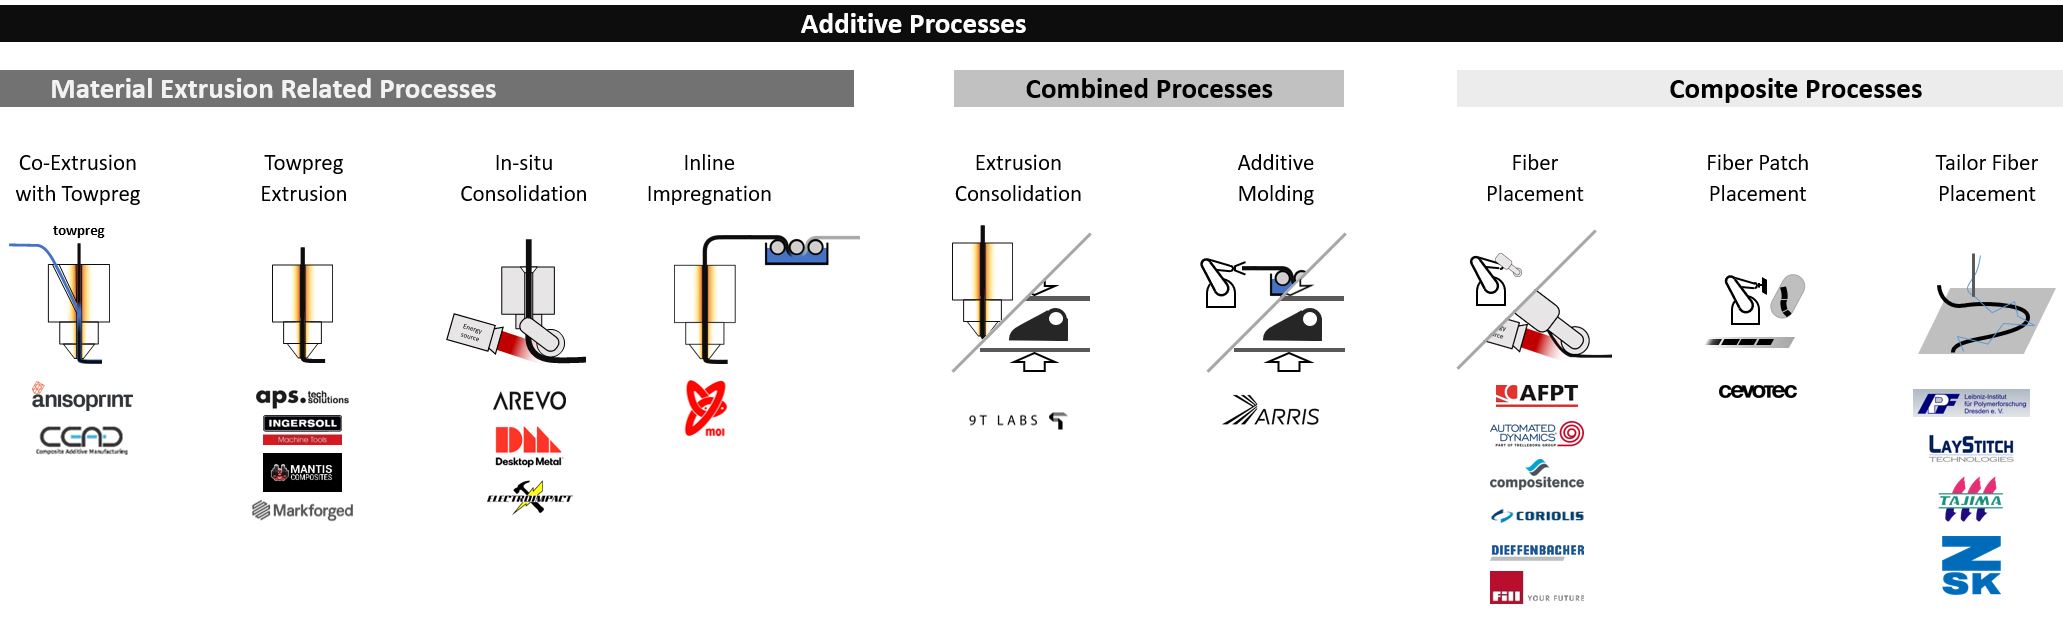
En octobre 2020, CW a rapporté sur l'impression 3D de composites à fibres continues et a fourni un panorama des technologies en développement, ainsi qu'une classification des processus utilisés. Cette dernière a été contribuée par Alexander Matschinski, associé de recherche et expert en fabrication additive à l'Université technique de Munich et à la Chaire de composites carbone (Lehrstuhl für Carbon Composites, ou LCC, Munich, Allemagne).
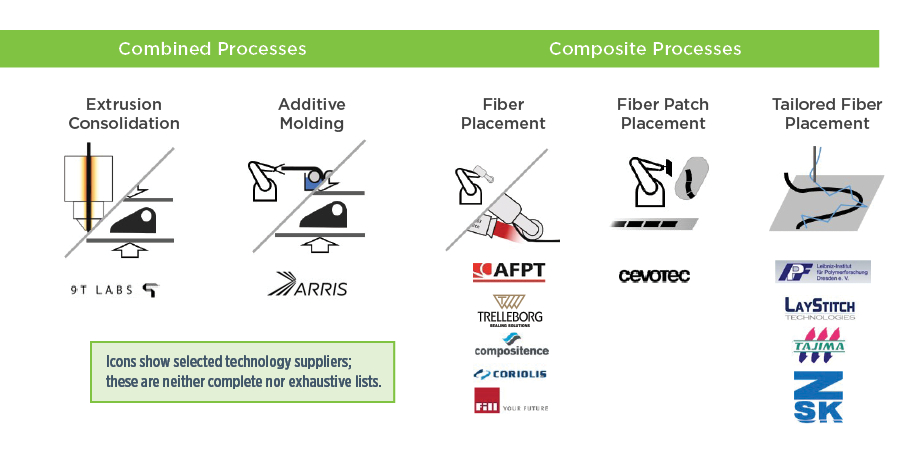
CW collabore à nouveau avec le LCC, mais cette fois pour examiner le paysage plus large de la fabrication additive de composites (ACM), en particulier les processus développés à l'interface entre les composites conventionnels et la fabrication additive (AM). « Nous voyons de plus en plus de technologies qui se situent en dehors de nos classifications pour l'impression 3D à fibres continues, mais qui combinent plutôt la fabrication automatisée de composites avec l'AM et offrent de nouvelles solutions qui n'étaient pas possibles jusqu'à présent », note le chercheur du LCC Thomas Wettemann.
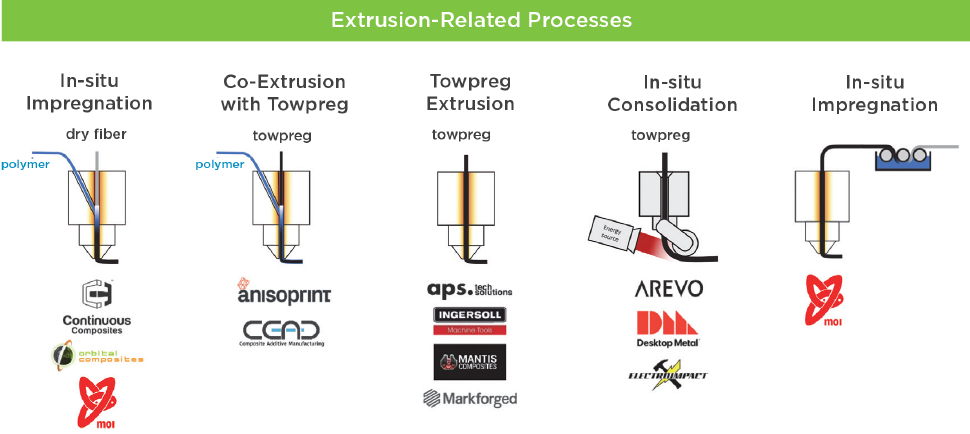
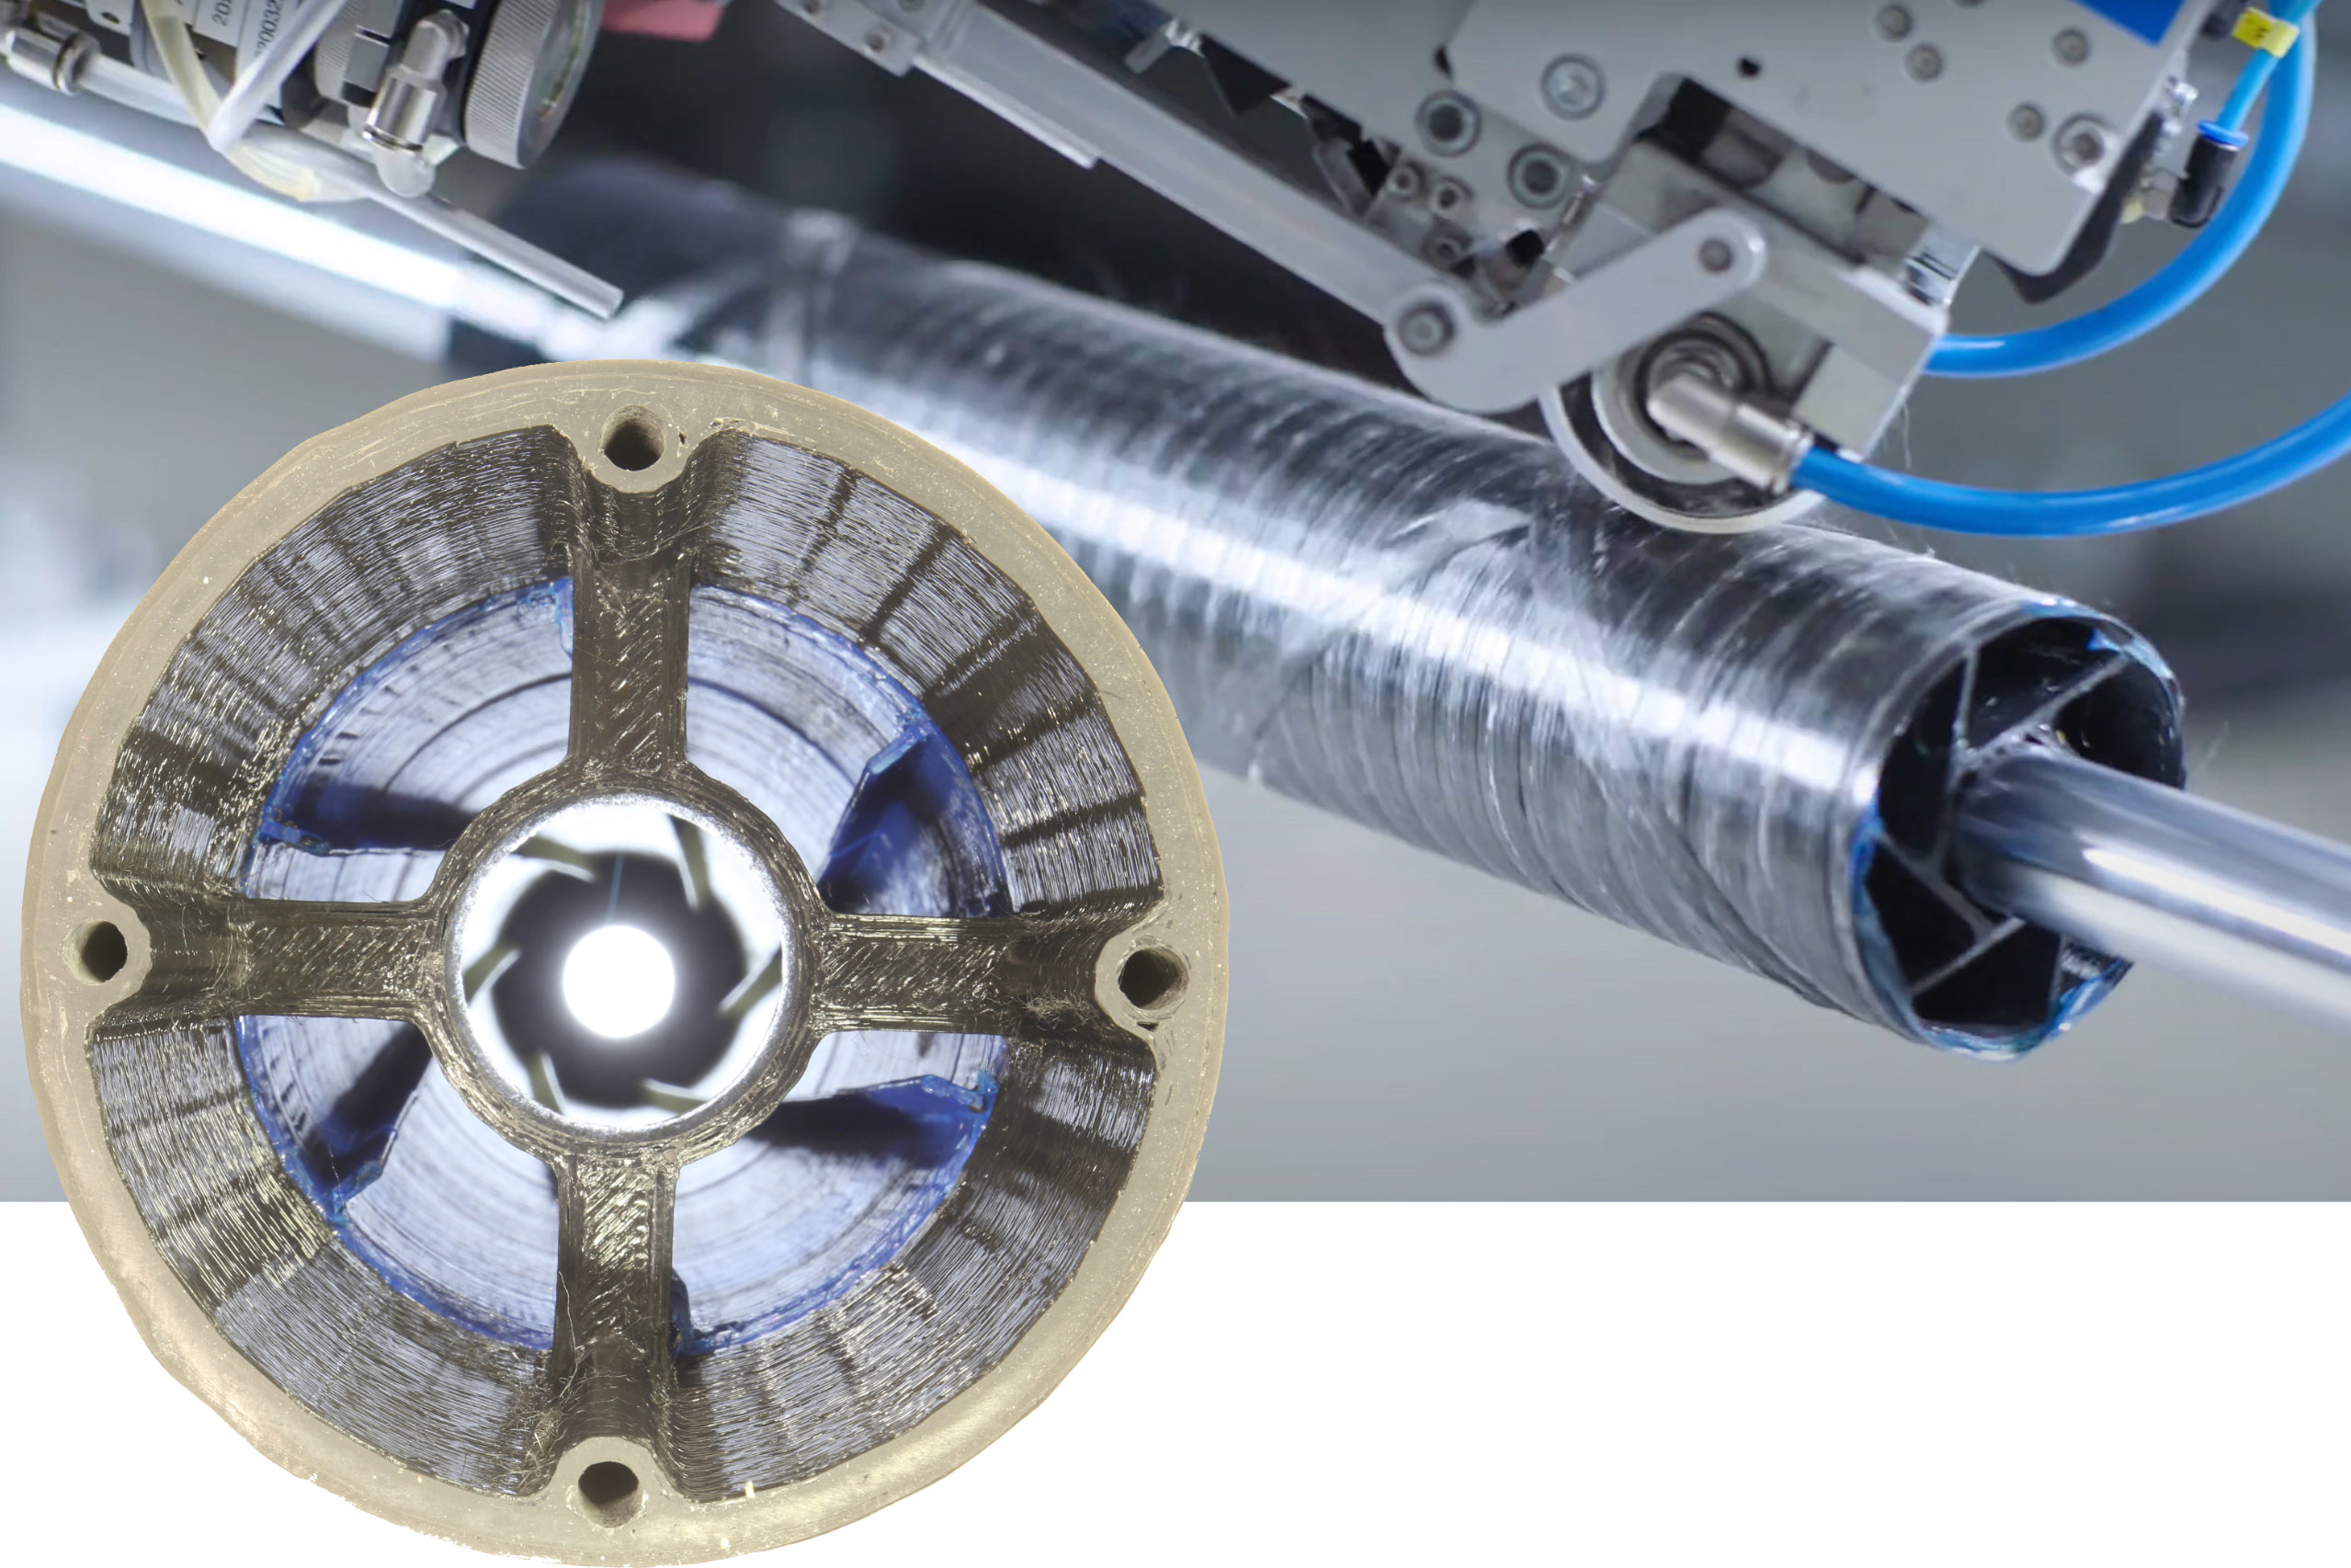
Le LCC brouille lui-même les frontières entre les processus traditionnels et l'impression 3D en combinant le dépôt automatisé de fibres (AFP) et l'enroulement filamentaire (FW) avec l'ACM par extrusion (voir « Fabrication future de composites - AFP et fabrication additive »). « Nous passons également de l'extrusion traditionnelle de thermoplastiques à l'impression 3D avec des thermodurcissables en adaptant les technologies que nous avons développées pour le moulage par transfert de résine [RTM] et en les combinant avec les ultrasons », explique le Dr Swen Zaremba, directeur adjoint du LCC. Simultanément, le LCC travaille au développement de normes pour l'ACM et à l'amélioration de ses matériaux et processus.
Notez qu'il existe un paysage ACM encore plus large qui inclut des filaments extrudés chargés en fibres coupées par modélisation par dépôt de fil fondu (FDM), des matériaux en poudre fibrée traités par frittage laser sélectif (SLS) et des pièces hautement personnalisées utilisant des charges orientées magnétiquement et le traitement numérique de la lumière (DLP), ce dernier développé par Fortify (Boston, Massachusetts, États-Unis). Ces processus produisent bien des pièces composites et ouvrent de nouveaux marchés et applications, mais cette discussion restera dans le domaine du renforcement par fibres continues.
Qu'est-ce que l'ACM ?
« Nous avons généralement cette discussion en premier, ainsi que la motivation pour développer ces nouvelles technologies », explique Zaremba. Comme l'a expliqué Wettemann dans une présentation SAMPE de janvier 2019, la motivation est une production rentable au-delà de la production de masse - y compris une taille de lot d'une seule pièce - qui économise également les ressources, minimise ou élimine les déchets et est respectueuse de l'environnement et du climat. « Cela offre également un moyen de rendre la chaîne de processus des composites entièrement numérique », ajoute-t-il. « C'est la première étape sur la voie de décennies de changement. »
Les composants clés de la définition de l'ACM par le LCC incluent :
- Chaînes de processus longues réduites à un « traitement en boîte » à point unique
- Consolidation/polymérisation globale remplacée par un traitement local du matériau et un traitement thermique récurrent
- Production sans outillage
« L'ACM concentre ce qui étaient auparavant de longues chaînes de traitement en un point unique, une sorte de fabrication à l'intérieur d'une boîte », explique Zaremba. Ainsi, ajoute Matschinski, « vous traitez les matériaux et donnez à la pièce sa forme à l'intérieur de cette boîte et sans moule. » Les deux conviennent que la « boîte » peut être une très grande cellule ACM, par exemple, la cellule SCRAM dévoilée par Electroimpact (Mukilteo, Washington, États-Unis) en 2020. « L'ACM peut également être utilisé en dehors d'une seule boîte », dit Zaremba, « par exemple, notre travail pour ajouter un renforcement local et des caractéristiques plus petites à des pièces AFP plus grandes. »
Cependant, note Wettemann, « nous voyons maintenant des exemples de toute la chaîne de processus des composites contenue dans une ligne ou une cellule automatisée, mais ce n'est pas ce que nous définirions comme de l'ACM. » La cellule SCRAM, en revanche, a la capacité de traiter le matériau et de donner la forme sans outils en combinant une tête de dépôt AFP thermoplastique à consolidation in-situ (ISC) avec une tête d'impression 3D par fabrication par fil fondu [FFF, un autre terme pour FDM]. « Pour nous, cette consolidation in-situ utilisant l'AFP était bien le début de l'ACM au LCC car vous créez le composite durci/consolidé au fur et à mesure que vous effectuez le dépôt ou le drapage », dit Zaremba.
Cela nous amène au deuxième point clé de la définition de l'ACM par le LCC. « Avant, vous aviez toujours une étape de consolidation globale et idéalement le même traitement et la même histoire du matériau à travers la pièce car elle était moulée dans un autoclave, un four, un outil chauffé ou une presse », explique Zaremba. « Avec l'ACM, nous effectuons ce traitement thermique et cette consolidation sur une base locale au fur et à mesure que nous construisons la pièce. »
Wettemann souligne que l'ISC a offert un point d'entrée de la fabrication automatisée de composites vers le monde de l'AM, « mais cela présente aussi de vrais défis pour les matériaux et le traitement car ce traitement local du matériau est aussi un traitement thermique récurrent. Notez qu'au début, nous ne faisions qu'adapter des matériaux de moulage par injection pour l'impression 3D. Mais ensuite, nous avons reconnu que ce n'était pas vraiment optimisé pour l'impression FFF. Alors, les entreprises ont commencé à modifier les matériaux pour leurs systèmes d'impression afin de gérer le chauffage et le refroidissement récurrents des résines, ainsi que la vitesse requise et le besoin d'adhérer les couches entre elles tout en évitant le gauchissement. Ce dernier est aussi la raison pour laquelle de plus en plus d'entreprises cherchent à inclure des fibres continues. »
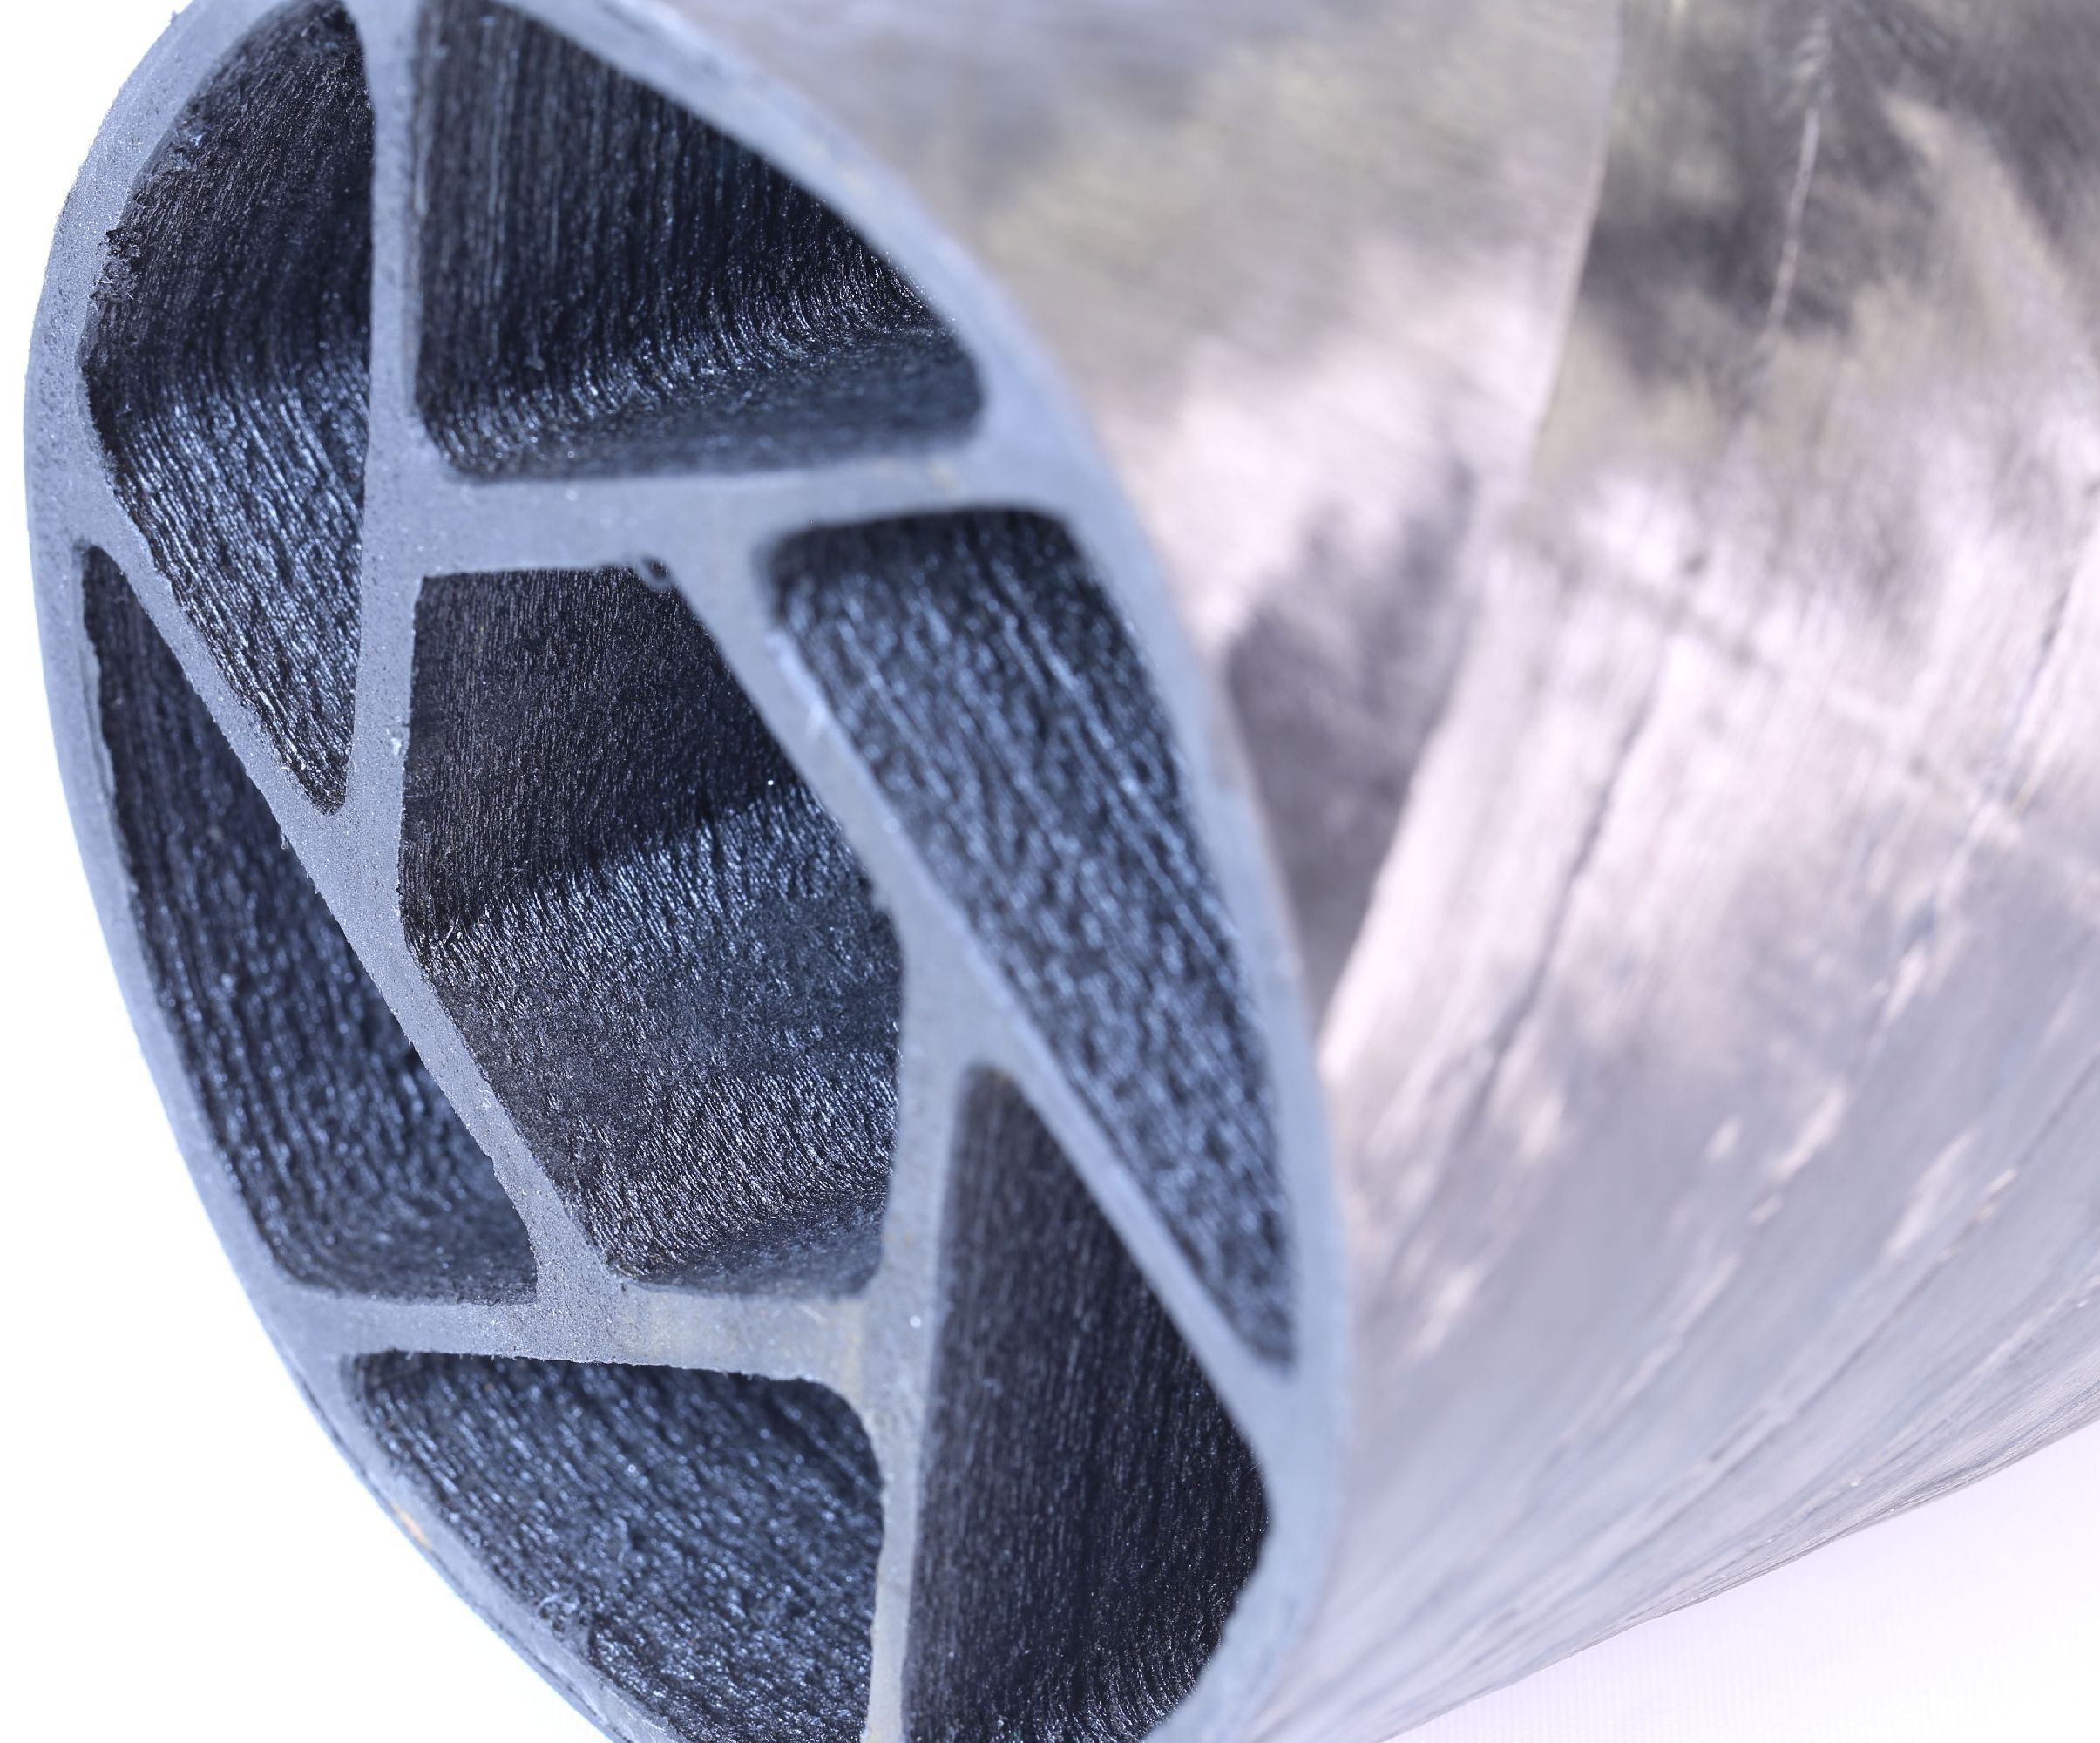
Cependant, l'intégration de fibres continues crée aussi des problèmes. « C'est une des raisons pour lesquelles nous avons été attirés par l'ACM », dit Zaremba. « Les processus d'impression 3D promettaient beaucoup de résultats, mais les résultats ne livraient pas le type de qualité que nous attendons pour des applications structurelles ou aérospatiales, par exemple. Nous pouvions voir un fossé entre les composites avancés utilisant des fibres continues et ce que les technologies AM peuvent livrer. Le LCC vise à réunir ces mondes et à réaliser le potentiel promis, mais aussi à combiner les technologies pour atteindre de nouvelles solutions. »
Fusion de deux mondes
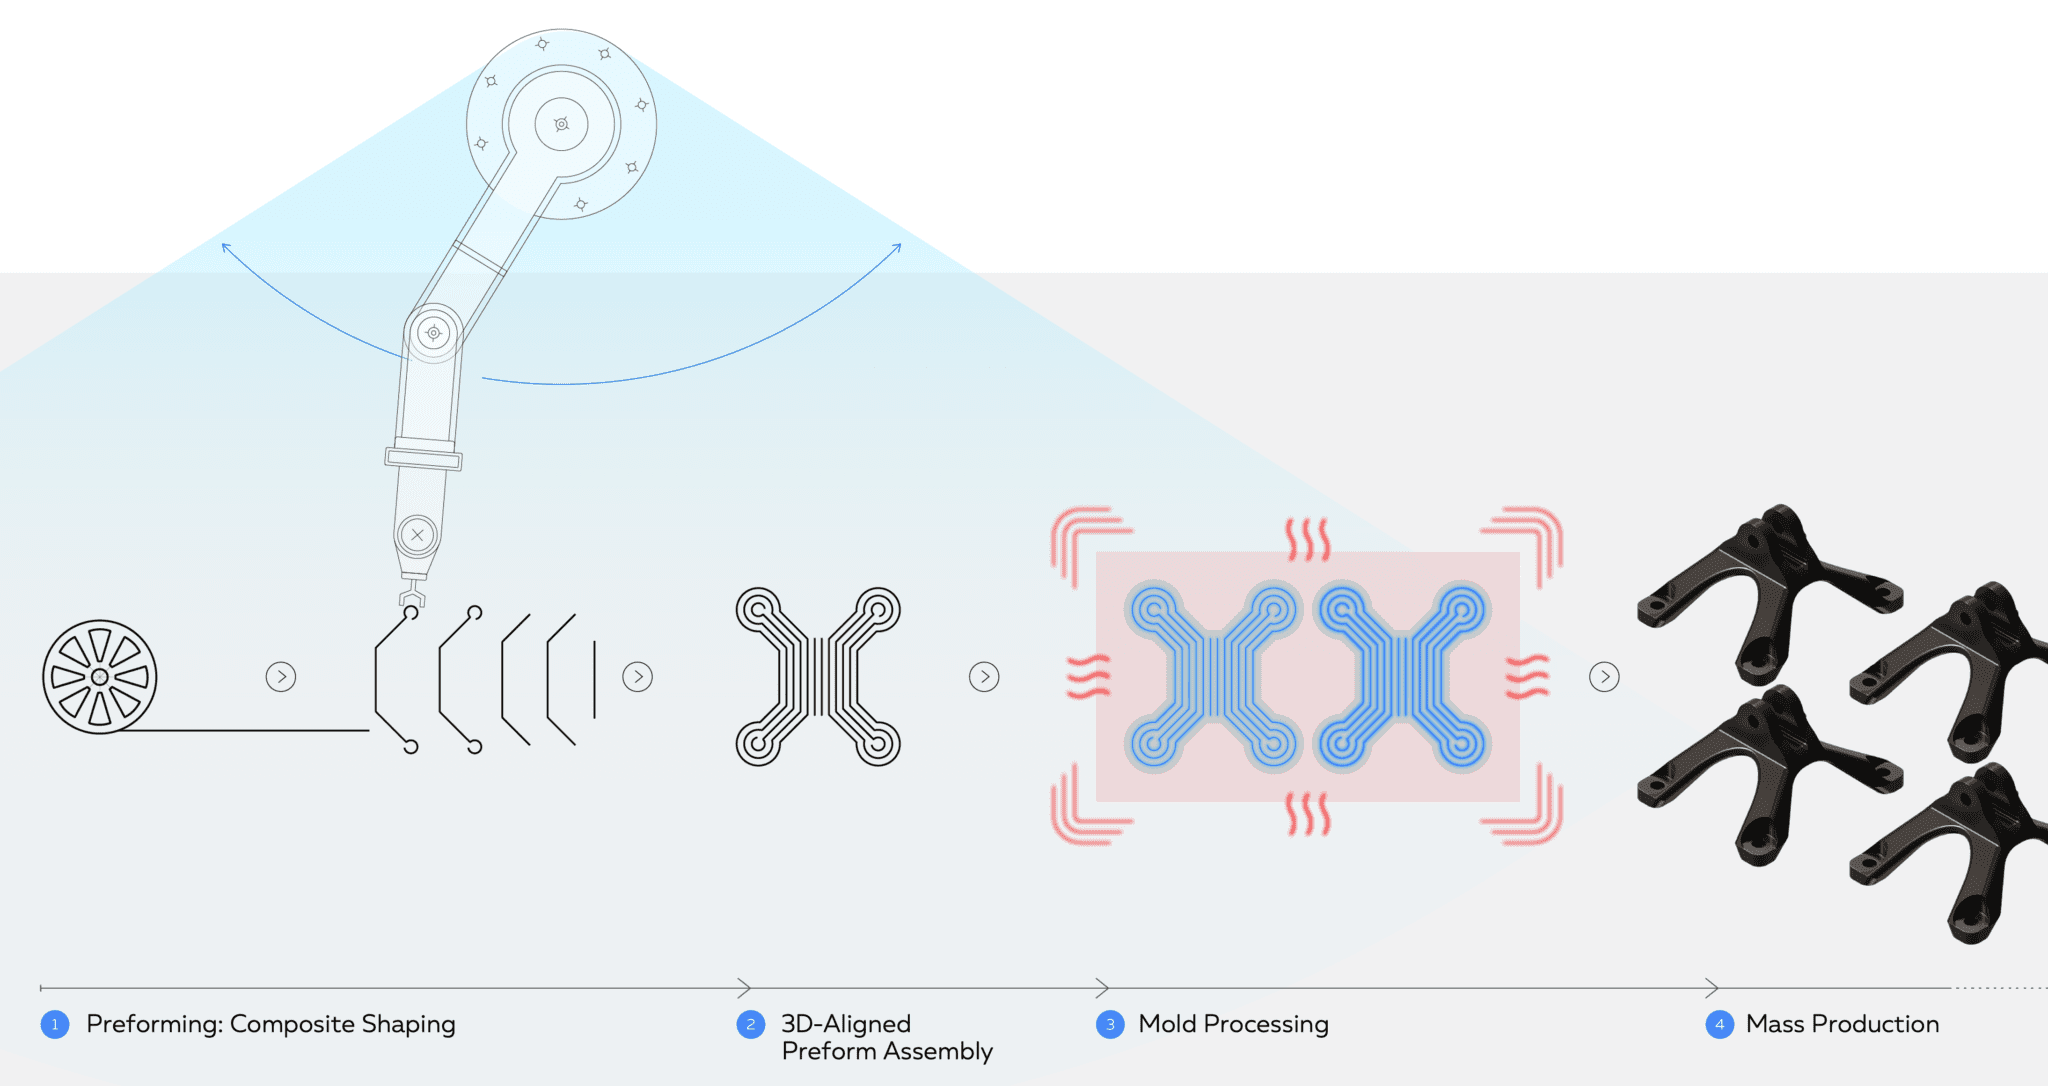
Le LCC voit de nombreuses telles nouvelles solutions, par exemple, le processus de moulage additif développé par Arris Composites (Berkeley, Californie, États-Unis) et la cellule de soudage par fusion pour l'impression 3D développée par 9T Labs (Zurich, Suisse), qui sont tous deux des processus à haut volume. « Aucun de ces processus ne donne la forme finale de la pièce à l'intérieur du processus additif, mais utilise un type de moule et une seconde étape dans ce moule », dit Matschinski. « Donc, cela ne correspond pas à notre définition de l'ACM. Cependant, les deux présentent des solutions intéressantes combinant la fabrication traditionnelle de composites et les technologies AM. »
« 9T Labs utilise définitivement des imprimantes 3D », note Wettemann, « mais pour créer une préforme qui est ensuite traitée dans un processus de formage numérisé pour créer des composants composites thermoplastiques légers qui sont complètement nouveaux et adressent des marchés qui ne pouvaient pas utiliser la technologie des composites auparavant. » Ici, il fait référence à l'objectif de 9T Labs de remplacer les métaux dans les pièces où le moulage par injection ne peut pas fournir assez de performance. « Au LCC, nous avons aussi recherché comment introduire des fibres continues dans le moulage par injection, mais c'est assez difficile de faire un positionnement précis des fibres continues dans le processus d'injection. » En revanche, la technologie de 9T Labs offre ce qui semble être une méthode de fabrication facile à mettre en œuvre pour des pièces haute performance.
Arris Composites a une approche différente mais atteint un objectif quelque peu similaire, bien qu'aimant pour des volumes de pièces d'un ordre de grandeur plus élevé. « Nous ne permettons pas seulement la production à haut volume de pièces à fibres continues, mais ajoutons aussi une multifonctionnalité qui débloque une consolidation dynamique de pièces », dit Riley Reese, co-fondateur et CTO d'Arris Composites. « Par exemple, nous avons transformé un assemblage de 17 composants en une seule pièce tout en augmentant la résistance et en ajoutant des propriétés telles que la transparence radio. Nous sommes compétitifs en coût avec le moulage par compression - par exemple, SMC [composé de moulage en feuille] - mais avec la performance des fibres continues. »
ACM direct vs indirect
Revenant à la définition de l'ACM par le LCC, le troisième composant clé reconnaît le débat entre la fabrication avec et sans moule. « Les approches directes sont celles où la forme finale vient de l'impression - je n'ai jamais d'outil », dit Wettemann. « L'avantage est d'être complètement libre de la fabrication d'outils. Tant que nous avons des moules, alors nous parlons de processus indirects, ou nous parlons de fabrication de composites plus conventionnelle, qui est alors aidée par les technologies AM. »
Wettemann note que de telles approches hybrides aident à résoudre des facteurs tels que la consolidation et l'outillage qui augmentent le coût et le temps de la fabrication traditionnelle de composites. « Nous avons vu des développements par le Centre de fabrication numérique et de design de l'Université de technologie et de design de Singapour et par Mikrosam [Prilep, Macédoine] de 2015 à 2017 où des robots automatisés ont été développés pour produire des pièces composites avancées dans un processus de type AFP mais sans outillage », explique-t-il. « Donc, cela progresse vers l'ACM dans la mesure où les deux approches ont réussi dans la fabrication numérique dans l'espace libre sans outil, mais un développement supplémentaire est encore nécessaire. Réduire le besoin d'outillage est clé car cela nous donne aussi de nouvelles possibilités pour la fabrication de composants composites et le type de composants qui peuvent être faits. » Par exemple, les chemins de charge très organiques générés par l'optimisation topologique et les logiciels de conception générative poursuivent bien l'efficacité des structures biologiques comme les os et les arbres, mais ils sont très difficiles à fabriquer avec des fibres continues.
Développements futurs au LCC
« Dans la fabrication directe de pièces, nous voyons la même chose que vous montrez dans votre paysage, que les lignes se brouillent et nous passons à une approche de fabrication hybride beaucoup plus grande », dit le chercheur du LCC Patrick Consul (voir « Impression 3D de moules CFRP pour RTM flaperon, exosquelettes et plus »). Plus tôt cette année, son équipe a terminé les premiers essais d'une approche hybride combinant l'extrusion de matière et le dépôt d'énergie dirigé [DED] en utilisant une machine prototype laser pour imprimer sur des stratifiés pré-consolidés et des impressions 3D très grandes sans chambre chauffée. « Nous travaillons aussi sur la combinaison de l'ACM avec le fraisage et l'AFP, qui sont de très bons ajustements car ils reposent tous sur des trajectoires d'outils compliquées », dit-il. « La transition entre eux devient plutôt simple et vous n'avez pas besoin de beaucoup de formation supplémentaire. » Ainsi, la chaîne de processus est raccourcie, numérisée et simplifiée.
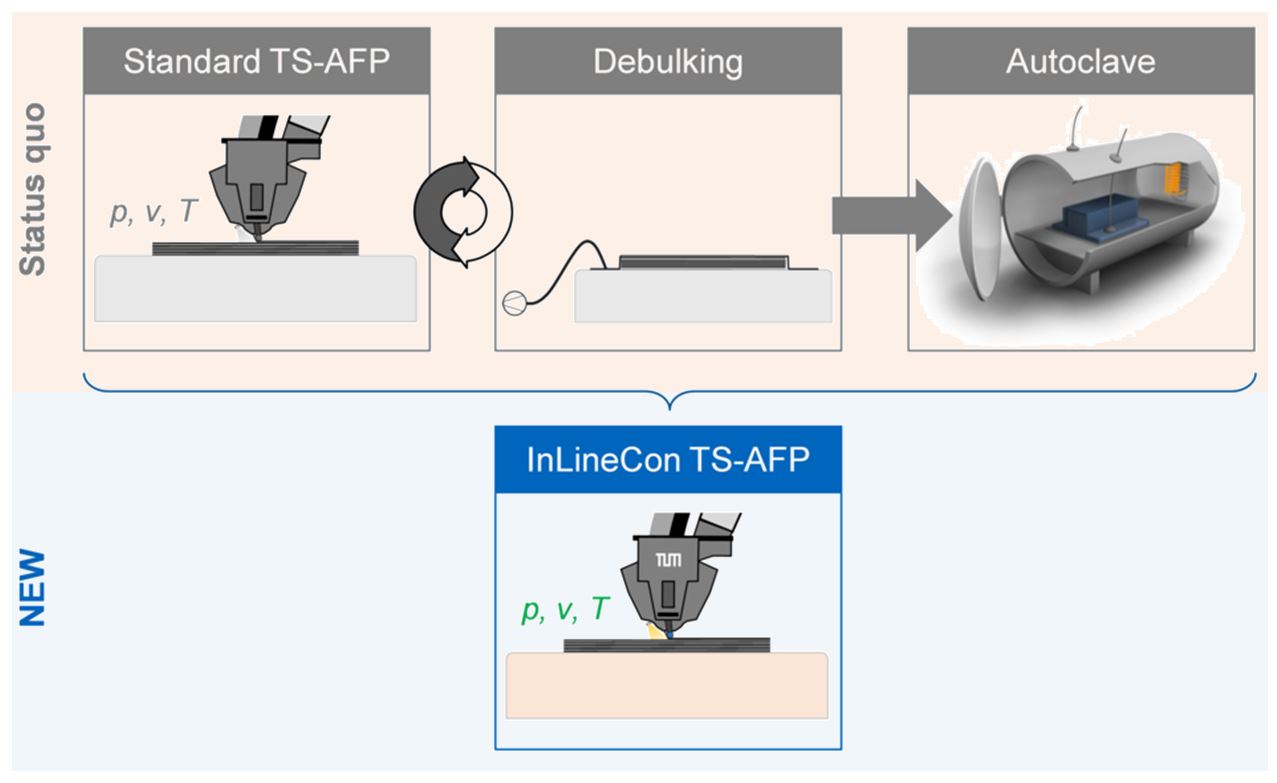
Le LCC pousse aussi l'approche hybride en combinant les technologies développées pour le RTM et l'impression 3D. « Le résultat est similaire à un durcissement à la volée, mais nous voulions nous éloigner des résines à durcissement UV car elles sont un peu trop chères quand vous voulez construire des pièces plus grandes », explique Zaremba. « Au lieu de cela, nous utilisons une technique de mélange ultrasonique novatrice que nous avons développée pour le RTM et que nous adaptons maintenant pour une utilisation dans un extrudeur typique avec des époxy à durcissement rapide bon marché qui ont été développés pour l'industrie automobile. »
Matschinski explique cette technologie plus en détail : « Nous utilisons la vibration ultrasonique pour mélanger et durcir la résine époxy presque instantanément alors que nous déposons la fibre imprégnée pendant l'impression. » En quoi cela diffère-t-il des ultrasons utilisés par l'Institut des structures composites et systèmes adaptatifs du DLR à Brunswick, Allemagne (voir « Réduire le coût des matériaux d'impression 3D à fibres continues ») ? Matschinski explique : « Le DLR utilise la vibration ultrasonique pour améliorer l'infiltration d'une matrice thermoplastique dans les fibres écartées pour créer des filaments d'imprimante 3D renforcés en fibres continues, qui sont ensuite imprimés en utilisant l'extrusion de matière conventionnelle. Nous utilisons les ultrasons pour durcir un filament thermodurcissable renforcé en fibres continues. »
« Des organisations telles qu'Arris Composites, 9T Labs et nos équipes ici au LCC, par exemple, sont intéressantes car elles ont des racines et des employés à la fois du monde des composites et du monde de l'AM », dit Wettemann. « Elles se réunissent pour créer de nouvelles technologies qui peuvent aider maintenant à nous éloigner d'une économie future potentiellement limitée en ressources et en croissance, luttant contre la crise climatique. Elles fournissent une voie vers les solutions nécessaires. »
Résine
- Impression 3D vs fabrication additive : comprendre les différences clés
- Comment l'Impression 3D Propulse Innovation, Efficacité et Personnalisation dans l'Industrie Automobile
- Comment la maintenance industrielle a évolué : du réactif au prédictif
- L'école d'architecture d'Oslo (AHO) fait progresser la fabrication additive grâce au partenariat RP Platform
- L'évolution de la pratique de maintenance : Des réparations réactives aux stratégies proactives basées sur le risque
- SAMPE 2018 : La conférence inaugurale met en lumière l'avenir des matériaux composites
- Comment les matériaux médicaux ont transformé la chirurgie orthopédique
- Du stéthoscope aux robots chirurgicaux : l'évolution des machines médicales
- Comment la vision 3D révolutionne l'automatisation moderne