



Régler la pression d'un vérin hydraulique : guide pas à pas
Le réglage de la pression sur un vérin hydraulique n'est pas une opération « au feeling ». C'est un acte d'ingénierie qui conditionne la force, la vitesse, la sécurité, et la durée de vie de l'ensemble du système. Voici la méthode professionnelle, étape par étape.
Qu'est-ce qu'un vérin hydraulique ?
Actionneur linéaire convertissant la pression hydraulique en force (F = P × S) et le débit en vitesse (v = Q / S). Deux chambres : piston (plein) et tige (annulaire). Double effet = pression des deux côtés pour avancer/reculer. Simple effet = pression un côté, retour ressort/charge.
Les types de pression dans un vérin
- Pression de travail (service) : Pression nécessaire pour vaincre la charge (F_charge / S_piston). Déterminée par l'application.
- Pression de crête (pic) : Pic transitoire au démarrage (inertie), à l'inversion, ou sur choc. Peut être 2-3× pression travail.
- Pression maximale admissible (P_max vérin) : Limitée par la résistance du tube, du piston, de la tige, des joints, des fixations. Donnée constructeur (ex: 250 bar, 350 bar).
- Pression de réglage soupape limiteur : Doit être > Pression de crête max + marge (10-20 %), et < P_max vérin / composant le plus faible du circuit.
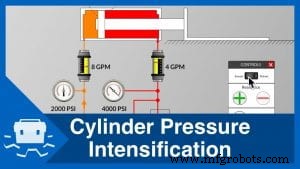
Pourquoi la pression sur le vérin est critique
- Force = Pression × Surface : Pression trop basse = force insuffisante = pièce non formée, charge non levée, cycle raté.
- Pression trop haute : Risque éclatement vérin, rupture flexible, arrachement fixation, déformation machine, danger opérateur.
- Pression instable : Qualité pièce variable, vibrations, usure prématurée joints, fatigue structurelle.
- Énergie : Pression supérieure au nécessaire = surconsommation énergie, échauffement, usure.
Comment régler la pression (méthode complète)
Étape 1 : Définir la pression cible
- Calculer force requise F_req (charge + frottement + inertie + marge 10-20 %).
- Identifier surface active S (piston pour avance, annulaire pour retour).
- P_cible = F_req / S. Arrondir au 10-20 bar supérieur standard.
- Vérifier : P_cible < 0,8 × P_max vérin (marge sécurité 20 %). P_cible < P_max composant le plus faible (flexible, raccord, vanne).
Étape 2 : Préparer le circuit
- Huile niveau max, propre, T° 40-50 °C.
- Manomètre étalonné sur prise pression VÉRIN (pas pompe : pertes charge). Idéal : 2 manomètres (piston + tige).
- Soupape limiteur circuit : réglée à P_lim = P_cible + 30-50 bar (marge crête).
- Distributeur : commande manuelle ou auto en mode « réglage » (vitesse lente, pas de cycle auto).
- Sécurité : zone dégagée, arrêts d'urgence testés, protection éclaboussures.
Étape 3 : Régler la soupape limiteur (pression max circuit)
- Mettre vérin en butée (charge max ou butée mécanique).
- Dévisser écrou de blocage soupape limiteur.
- Tourner vis de réglage : sens horaire = augmenter pression, anti-horaire = diminuer.
- Observer manomètre : monter jusqu'à P_lim visée. Attendre stabilisation 5-10 s.
- Revisser écrou de blocage SANS bouger la vis (clé plate + clé polygonale).
- Tester : cycles complets → pression max stable = P_lim ± 5 bar.
Étape 4 : Régler la pression de travail (si vanne de réglage dédiée ou compensateur)
Sur circuit avec compensateur de pression / vanne réductrice sur ligne vérin :
- Mettre sous charge nominale.
- Régler vanne pour obtenir P_cible sur manomètre chambre active.
- Bloquer réglage. Valider sur plusieurs cycles.
Étape 5 : Valider le couple Force/Vitesse
- Chronométrer la course sous charge : v_réelle = Course / Temps. Comparer à v_cible = Q_pompe / S.
- Si v_réelle < 90 % v_cible → fuite interne, débit insuffisant, étrangleur, distributeur pas plein ouvert.
- Vérifier l'absence de « rebond » en fin de course (amortissement, soupape anti-choc).
Différence entre types de vérins et pression
| Type vérin | Particularités pression |
|---|---|
| Double effet standard | Pression piston (avance) ≠ Pression tige (retour) pour même force (S_annulaire < S_piston). P_tige = P_piston × (S_piston/S_annulaire). |
| Simple effet (retour ressort/charge) | Pression seulement côté piston. Retour passif. Soupape limiteur unique. |
| Télescopique | Surfaces variables par étage. Force/pression changent à chaque étage. Régler sur étage le plus sollicité. |
| Différentiel (régénération) | Huile côté tige réinjectée côté piston → vitesse 2×, force = P × S_tige. Pression pilotée différemment. |
| À coussinets (amortissement fin de course) | Pression pic en fin de course (amortissement). Soupape limiteur doit absorber le pic sans ouvrir. |
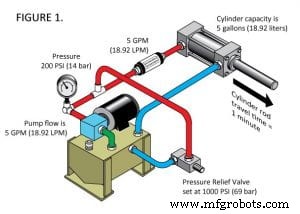
Soupape de décharge (relief) et tige de poussée (relief rod)
- Soupape de décharge (limiteur) : Protection ultime du circuit. S'ouvre à P_lim → déverse débit vers réservoir. Doit être dimensionnée pour Q_max pompe. Réglage = P_max admissible circuit - marge.
- Tige de poussée (sur certains vérins) : Dispositif mécanique limitant la course ou la force (ex: butée réglable, goupille cisaillement). Pas un réglage de pression hydraulique.
Deux méthodes pour régler efficacement
- Manuelle (standard) : Vis + écrou blocage + manomètre. Fiable, pas d'électronique, traçabilité manuelle (carnet, étiquette).
- Automatisée (servo-vannes, proportionnelles, IO-Link) : Consigne numérique → boucle asservie pression. Avantages : précision, répétabilité, recettes par pièce, traçabilité numérique, diagnostic. Nécessite : capteur pression (4-20 mA / CAN / IO-Link), électronique, paramétrage.
Conclusion : la rigueur paie
Régler la pression d'un vérin hydraulique, c'est :
- Calculer la cible (Force / Surface + marges).
- Vérifier la compatibilité (P_max vérin, flexibles, raccords, soupapes).
- Isoler le réglage (mode manuel, vitesse lente, sécurité).
- Régler la soupape limiteur (protection) PUIS la pression de travail (performance).
- Valider sur cycles réels : pression stable, force conforme, vitesse OK, pas de rebond, pas de fuite, T° stable.
- Documenter : valeur, date, opérateur, manomètre utilisé, conditions. Étiquette sur soupape / armoire.
Erreurs fatales à éviter : Régler sans manomètre (« au bruit »), régler soupape limiteur TROP BAS (machine molle) ou TROP HAUT (danger, casse), oublier la marge sur P_max vérin, ne pas purger l'air avant (lecture fausse), ne pas valider sous charge réelle.
Un réglage propre prend 15-30 minutes. Une erreur coûte des heures d'arrêt, des pièces cassées, voire un accident. Prenez le temps de le faire bien.
Équipement industriel
- Guide étape par étape pour régler l'embrayage sur un tour à métaux Summit
- Réparation d'un cylindre hydraulique qui fuit : guide complet
- Mesure précise raccords hydrauliques : Guide étape par étape
- Comment augmenter le débit hydraulique pour une performance optimale
- Augmenter le couple d'un moteur hydraulique : techniques éprouvées et conseils d'expert
- Contrôler la vitesse d'un moteur hydraulique : PWM, commande à distance et bonnes pratiques
- Détecter et traiter une huile hydraulique dégradée : signes, causes et actions
- Tester efficacement une pompe hydraulique : méthodes, indicateurs et bonnes pratiques
- Calcul de la capacité du compresseur (CC) d'une pompe hydraulique : guide étape par étape