



Maîtriser L930 poche circulaire Sinumerik 840/840C – Guide étape par étape
Voulez-vous fraiser poche circulaire sur machine Siemens Sinumerik 840/840C.
Alors L930 poche circulaire est là, facile à programmer.
Pour code programme lire Exemple programme L930 poche circulaire Sinumerik 840C
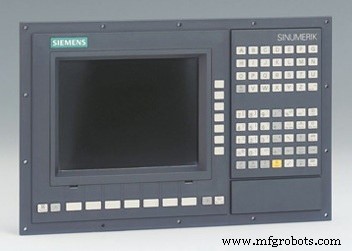
Sinumerik 840C
Présentation L930 poche circulaire
Principales exigences poche circulaire L930 :
R01 profondeur passe (avance profondeur R16).
Profondeur totale poche R03.
Position poche R22 et R23.
Avance fraise surface poche R15.
Sens fraisage G02/G03 (contre-/avec avance) R06 (ex R06=02, R06=03).
Le plus important : rayon poche R24.
Paramètres R L930 poche circulaire
R01 – Profondeur passe sans signe (incrémental)
R02 – Plan référence (absolu)
R03 – Profondeur poche (absolu)
R06 – Sens fraisage G02/G03 (contre/avec avance)
R15 – Avance (surface poche)
R16 – Avance (profondeur poche)
R22 – Centre poche horizontal (absolu)
R23 – Centre poche vertical (absolu)
R24 – Rayon poche
R01 – Profondeur passe (incrémental)
C'est la profondeur de coupe vers fond chaque fois que fraise prendra avec avance R16 et complétera poche.
Si voulez finir poche en une fois mettre R01 = 0
En cycle L930, compensation rayon fraise désélectionnée (G40). Rayon fraise automatiquement pris en compte et doit être stocké en mémoire décalage outil.
Si rayon fraise >= rayon poche, erreur 4102 (rayon fraise trop grand).
commande numérique par ordinateur
- Maîtriser les boucles WHILE en programmation CNC SINUMERIK 840D
- Maîtriser SINUMERIK Operate : Guide Utilisateur Complet Fraisage, Tournage, Multitâche
- Maîtriser la Programmation Sinumerik 840D CNC : Guide Expert Cycles Filetage Avancés
- Programme fraisage poche circulaire L930 Sinumerik 840/840C
- Télécharger manuels commandes Sinumerik CNC – Guides gratuits & officiels
- Présentation Siemens Sinumerik 808D Fraisage CNC : Optimisé pour fraiseuses simples
- Guide complet des G-Codes Siemens Sinumerik 808D en dialecte ISO pour programmeurs CNC
- Maîtriser l'interpolaion circulaire sur machines CNC : Programmation avec R – Partie 2
- Maîtriser l'interpolaion circulaire : Concepts & Programmation – Partie 1