



Prototypage de pales de rotor par usinage CNC 5 axes : techniques expertes
Publié le 8 oct. 2019 | Par Victoria, Chef de projet WayKen
Dans la vie ordinaire, la plupart d'entre nous ne savent pas ce qu'est un rotor ni comment en fabriquer un. Cependant, pour un ingénieur passionné, c'est la seule chose qui occupe son esprit. Apprenons d'abord ce qu'est le rotor. Les rotors ou pales de rotor, un ventilateur dans le moteur d'une voiture ou d'un avion, améliore la performance du moteur en soufflant la vapeur de carburant dans le moteur en utilisant les gaz d'échappement.
Un rotor est une machine rotative de puissance qui convertit l'énergie d'un fluide en travail mécanique. C'est l'un des principaux composants des moteurs aéro, turbines à gaz et turbines à vapeur. Pour un ingénieur maniaque, tout ce qu'il veut est un prototype de pales de rotor avec une haute précision, qui fait bien fonctionner son design. Comment fabriquer parfaitement des rotors ou prototypes de pales de rotor par fraisage CNC 5 axes ?
Contexte du rotor
Aujourd'hui, la combustion de gaz naturel est la deuxième plus grande production d'énergie au monde. Le gaz naturel est converti en énergie électrique par une turbine à gaz, et le rotor de son compresseur est un composant difficile majeur rencontré dans le processus de fabrication. Le développement des pales de turbine va de la pale pleine initiale à la pale creuse, de l'usinage de pale résiduelle à la pale sans résidu, puis à la pale creuse orientée (monocristal). L'évolution tectonique des pales de turbine modernes est évidente, et la forme et le lumen des pales deviennent de plus en plus complexes.
Le fraisage est un processus d'usinage dans lequel un outil de coupe rotatif est utilisé pour enlever de la matière. Les domaines d'application pour le fraisage de surfaces libres sont, par exemple, la fabrication de moules et l'industrie aérospatiale. En plus, les pales de turbine et les roue de pompe sont des pièces complexes usinées par des outils de fraisage.
Solution de dispositif de bridage traditionnelle
Pour utiliser l'usinage 5 axes sur la pale de rotor, la surface plane du bas de la pièce rotor est mise en place et le trou intérieur est centré, puis le travail principal est d'usiner la forme de la pale. Voici la méthode traditionnelle de dispositif de turbine : le cylindre pousse le bras de levier pour presser depuis le haut de la pièce. Un tel schéma a des défauts évidents.
- La force de serrage est limitée. Le mécanisme de volume de serrage limite la taille du cylindre, résultant en une force de serrage limitée.
- Le dispositif nécessite trop d'usinage. Ce schéma exige que quand la pièce est usinée, les pièces tournent et les bras de pression ne tournent pas, ce qui place des exigences élevées sur la coaxialité supérieure et inférieure du mécanisme.
- La liberté de la pièce est limitée. Le bras de pression supérieur occupe l'espace d'usinage supérieur, plaçant des exigences plus élevées sur l'outil et le programme d'usinage.
- Installation peu pratique. La maintenance est relativement pauvre et la connexion pneumatique est encombrante.
- Installation peu pratique. La variété est unique et la polyvalence est pauvre. Changer la variété nécessite de redessiner le dispositif.
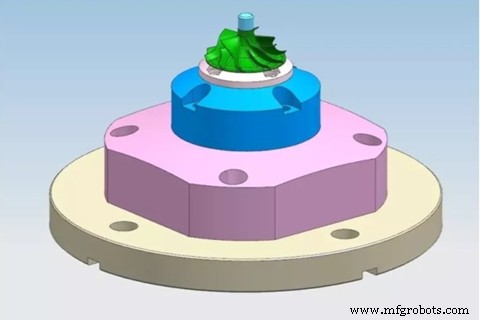
Solution de dispositif de bridage précise
Le dispositif créatif utilise un mode d'action pneumatique, qui est un mode d'auto-verrouillage par ressort, pas besoin de connecter la source d'air après le serrage, la force de serrage est d'environ 400 kg. Après la mise en place du dispositif, il est temps de commencer l'usinage de la forme de la pale par CNC 5 axes. Cette solution améliorée a trois avantages.
- Les caractéristiques d'usinage sont complètement ouvertes et l'outil et le chemin d'usinage peuvent être librement sélectionnés.
- Le dispositif a une forte polyvalence et peut réaliser le traitement de différents types de pièces en changeant le bloc de positionnement et le type correspondant de goujons de traction.
- Facile à installer, facile à entretenir, le dispositif est léger et simple.
Traitement et inspection du rotor
Pour permettre un traitement complet et uniforme des pales, il est nécessaire de créer une surface auxiliaire pour chaque côté de la pale et de l'étendre dans les directions u et v. Ces surfaces auxiliaires sont utilisées comme surfaces d'entraînement pour générer les chemins d'outils.
Globalement, la qualité de surface obtenue était satisfaisante et n'a jamais dépassé 1 µm Ra. En comparant la rugosité des pales entre elles, on ne peut dire que la rugosité de la seconde pale est inférieure à celle de la quatrième pale.
Avant de commencer l'autre côté de la pale, les trois étapes d'usinage (ébauche, semi-finition et finition) de la première pale sont effectuées sur un côté de la pale, suivies d'une bonne finition de surface (principalement sur le premier côté usiné), il reste encore de la matière dans l'espace adjacent entre les pales. Cependant, il y a encore des marques de gougeage sur la surface, et l'origine possible est le chemin d'outil généré par le système FAO.
Lors de l'usinage de l'autre côté de la pale, en raison du manque de rigidité de la géométrie allongée en cours d'usinage, du bruit est entendu, il y a des signes de vibrations au sommet de la pale, et des bavures restent.
Pour éviter ces problèmes, il est nécessaire d'usiner les parois minces en aluminium (comme les pales de turbine) et de fraiser alternativement les canaux latéraux des pales par étapes de 0,5 à 2 fois le diamètre de fraisage. Les stratégies utilisées par les troisième et quatrième pales suivent cette recommandation. Le traitement de la troisième pale est divisé en deux étapes, et celui de la quatrième pale en trois étapes, et une fois la longueur de la caractéristique allongée réduite, une rigidité plus élevée est attendue.
Cependant, il y a des marques de vibrations et des bavures au sommet de ces pales. Diviser la pale ne réduit que le niveau de bruit et le nombre de bavures, mais en termes de rugosité, on ne peut pas dire qu'il y a une amélioration. Pour la seconde pale avec la valeur de rugosité la plus basse, cette stratégie ne considère pas les recommandations pour au moins l'étape d'ébauche avant les opérations de finition. En raison du manque d'accessibilité et de privilège, l'opération est divisée en quatre étapes, avec les côtés de la pale alternés.
Les deux espaces adjacents de la huitième et dernière pale sont ébauchés et semi-finis avant que l'opération ne soit terminée. L'outil fraise alors les inserts au même contour, donc la taille d'étape est de 0,5 à 2 fois le diamètre du fraisage, comme recommandé par le pré-usinage et le fraisage de parois minces avec alternance des côtés de la pale.
Après ébarbage et ponçage soigneux, il faut faire du grenaillage pour obtenir une surface attrayante. Nous utilisons la MMT combinée avec des scanners 3D pour inspecter toutes les dimensions du rotor afin d'assurer la haute précision de +/- 0,005" conforme à l'exigence du client. Nous sommes fiers de notre équipe réalisant un tel travail remarquable qui obtient une haute reconnaissance et des éloges de la part des clients.
Remarques conclusives
Les pales de rotor sont des composants clés des moteurs aéro. C'est une pièce typique difficile à usiner. En fait, cela peut aussi être l'« affichage externe » avec le taux d'apparition le plus élevé. De nombreuses entreprises utilisent souvent cette pièce comme description de leurs capacités de traitement, donc d'excellentes solutions de traitement de pales de rotor représentent aussi une forte force d'entreprise. En tant que fournisseur de prototypes complet professionnel, WayKen est capable d'usiner des pièces de rotor avec des structures complexes par fraisage CNC 5 axes. Si vous avez besoin de plus de services d'usinage CNC ou d'usinage CNC d'aluminium, veuillez nous contacter à info@waykenrm.com, vous méritez de meilleurs prototypes.
commande numérique par ordinateur
- Maîtriser l'inspection d'outils CNC : 3 techniques éprouvées
- Routeurs CNC Omni : l'investissement ultime pour précision, efficacité et économies
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Clients norvégiens visitent notre usine de routeurs CNC : Une expérience de production mondiale
- Construire un Prototype Gagnant : Guide Étape par Étape pour le Développement Rapide de Produits
- Modernisez votre atelier : passez de l'usinage 3 axes au 5 axes CNC pour une précision supérieure
- Comprendre les Coûts d'Usinage CNC : Facteurs Clés et Optimisation
- Machines CNC 5 axes : applications clés dans tous les secteurs industriels
- Usinage CNC 5 axes : précision, efficacité et liberté de conception