



3 Stratégies Prouvées pour Réduire les Coûts d'Usinage Aluminium
Designer venu économiser au stade prototypage. Concevoir et fabriquer = arts différents. Designers visent fonctionnalité/esthétique → ingénieurs fabrication héritent géométrie impossible. Situation pas si grave d'habitude. Pièce fabricable mais coûts >> si design initial intégrait fabricabilité. Regardons pièces CNC alu et réduisons coûts usinage alu.
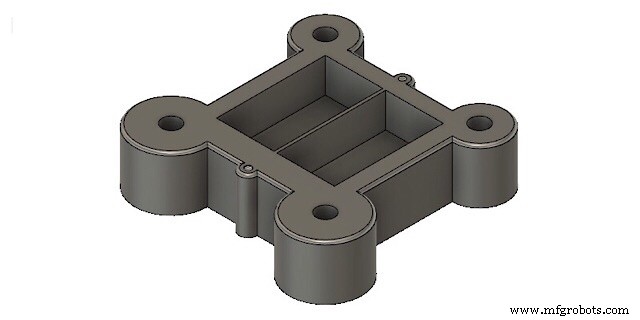
Quelques conseils à vérifier avant prototypage. Illustration avec modèle boîtier : dispositif simple, panneau inséré trou carré, montage 4 vis. Image ci-dessous.
Astuce 1. Vérifiez les Trous
Premier. Filetages Longs
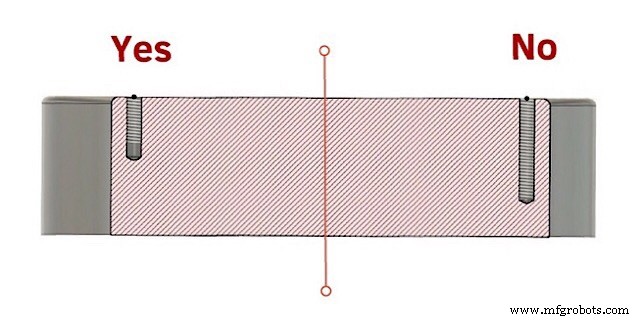
Idée reçue : filetage/vis plus long = tenue plus forte. Faux. Calcul force : seuls 2-3 premiers filets supportent 80% force. → Pas besoin trous profonds pour vis longues.
Second. Trous Aveugles
Trou aveugle fileté : laisser espace sans filet près fond. Au moins 2 pas. Outil filetage = 2 zones : 1) "attaque" (diamètre initial = diamètre intérieur filet, croît vers extérieur → coupe plus chaque tour) ; 2) calibrage (précision). Outil a besoin espace pour couper derniers filets complètement.
Troisième. Attention Trous Profonds
Règle : longueur ≤ 3× diamètre. Plus profond = foret plus long = moins rigide, dérive axe, trou mauvaise qualité. Foret canon (gun drill) = trous quasi longueur infinie mais plus cher. Si trous profonds dans pièce → les revoir. Ex. : augmenter diamètre si possible. Juste pour prototype. Évite outils spéciaux, pièce garde fonctions principales.
Astuce 2. Vérifiez les Poches
Premier. Angles 90°
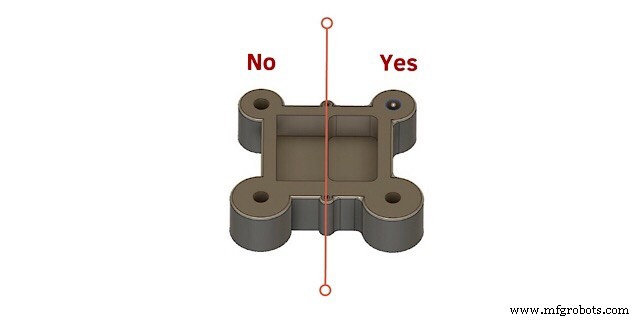
Designers font poches angles 90°. Mais prototype = fraisage CNC centre. Outil = fraise cylindrique rotative. Comment faire angle 90° espace confiné ? Impossible. Fabricant devra utiliser machine à tailler + enlever congés. Souvent angle pas nécessaire. Laissez congé. Tailler = opération supplémentaire inutile.
Cas où pièce correspondante dans rainure : créer mêmes congés sur pièce insérée ? Pas plus dur/long programme CNC. Sinon OK : évidement cylindrique (voir image) ≥ 1/3 profondeur poche. Fabricant usine sur fraiseuse, pièce carrée correspondante s'insère quand même.
Second. Éviter Poches Profondes
Mon erreur débutant : grande pale turbine, usiner section profilé. Brut trop petit → brides fixées limite profilé. Taille/courbure → poche centre profonde. Impossible bouger hors périmètre (broche heurterait brides = catastrophe). Foret 150mm Ø10mm. Profondeur >0,3mm = casse comme brindille. 2-3 perdus. Morale : éviter poches petites/profondes. Sinon : prévoir achat/perte outils.
Troisième. Éviter Parois Mince
Parois minces = ennemi fabricant. Usinage = force + chaleur. Parois minces = très endommagées. Éléments affinés pour poids → épaissir + percer trous. Ou paroi mince s'épaissit vers base.
Astuce 3. Vérifiez les Exigences Pièce
Beaucoup designers : plus précis + finition fine = mieux. Grande erreur. Pieces rectifiées/polies = belles, brillantes, moins corrosion, MAIS fabrication longue/coûteuse. Tolérances/finitions différenciées = raison.
Premier. Vérifiez Finition Surface
Ingénierie fabrication : surfaces pièce = 2 catégories. Fonctionnelles (déterminent fonctionnement mécanisme, ex. : alésage central roue voiture = surface fonctionnelle = montage châssis) = plus précises/fines. Secondaires (médiatrices surfaces fonctionnelles ou résistance/épaisseur) = pas la peine tout rendre fin. Paieriez 5× plus.
Second. Vérifiez Tolérances
Même logique. Pourquoi rectifier/finir toutes surfaces 0,005mm si inutilisé ? Design pièce : d'abord déterminer surfaces fonctionnelles → focus dessus.
En Conclusion
Millions astuces réduire coûts usinage. Positionnement correct cotes dessin, création surfaces fixation, méthodes améliorer usinage sans modifier design, mesures complexes. Mais designer n'a pas à les connaître. Ingénieur fabrication = son job. Mais votre ingénieur = sous-traitant → vous devez faire partie de son job au stade design. En suivant ces conseils, vous réduirez significativement temps usinage prototype.
commande numérique par ordinateur
- Maîtriser la découpe plasma CNC : conseils essentiels pour des coupes de haute qualité (Partie 5)
- Facteurs Influençant les Coûts d'Usinage CNC : Ce Qu'il Faut Savoir
- Améliorer l'usinabilité de l'aluminium : astuces pour coupes nettes et pièces robustes
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Comprendre les Coûts d'Usinage CNC : Facteurs Clés et Optimisation
- Comprendre l'aluminium 6061 : comment le revenu affecte la performance d'usinage
- Usinage laiton vs aluminium : l'avantage durable de la tradition
- Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
- Comment les coûts d'usinage CNC de précision sont déterminés - facteurs clés expliqués