



Maîtriser la programmation 5 axes : contrôle axe outil, avoidance collision, bonnes pratiques
 Si vous demandiez à dix programmeurs 5 axes différents de programmer la même pièce unique, vous obtiendriez très probablement dix stratégies d'usinage différentes. Selon l'expérience, la configuration machine, le logiciel FAO, l'outillage, le bridage, et une myriade d'autres critères, chacun voit le chemin qu'il doit parcourir juste un peu différemment. Mais ils mènent tous au même endroit : une pièce terminée avec succès. Cet article sera la première partie d'une série en plusieurs parties sur la programmation 5 axes.
Quand vous commencez à programmer en NC 5 axes, vous réalisez rapidement que l'un de vos premiers obstacles sera de comprendre l'impact de la quantité exhaustive de paramètres de commande. Régler n'importe lequel de ces paramètres incorrectement peut sûrement faire la différence entre le succès et l'échec lors de la génération de votre trajectoire d'outil désirée, parce que chacun de ces paramètres a un travail important à faire pour le contrôle de l'axe d'outil et l'évitement de collision.
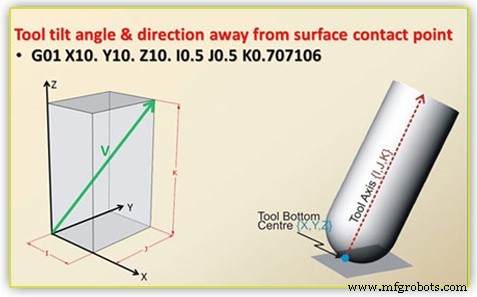
Les paramètres de contrôle d'axe d'outil dictent combien et dans quelle direction l'outil s'inclinera, et comment cette inclinaison sera contrôlée et pilotée tout au long du processus d'usinage. Des fonctions courantes comme les lignes, surfaces, plans, points et chaînes sont utilisées pour contrôler comment l'angle d'inclinaison désigné d'un outil sera maintenu. Une fois qu'un outil a été lié à l'une des fonctions courantes mentionnées ci-dessus, l'outil maintiendra cette relation à la fonction, contrôlant ainsi son angle d'inclinaison. Si un point ou une ligne a été désigné, par exemple, la pointe de l'outil suivra la trajectoire d'outil programmée, mais le bord supérieur de l'outil pointera toujours vers le point désigné, ou suivra la ligne désignée pour maintenir le montant d'inclinaison propre spécifié par le programmeur. De même, si une surface ou un plan est sélectionné, l'outil maintiendra continuellement l'angle d'inclinaison désigné par rapport à la surface ou au plan sélectionné comme fonction de contrôle.
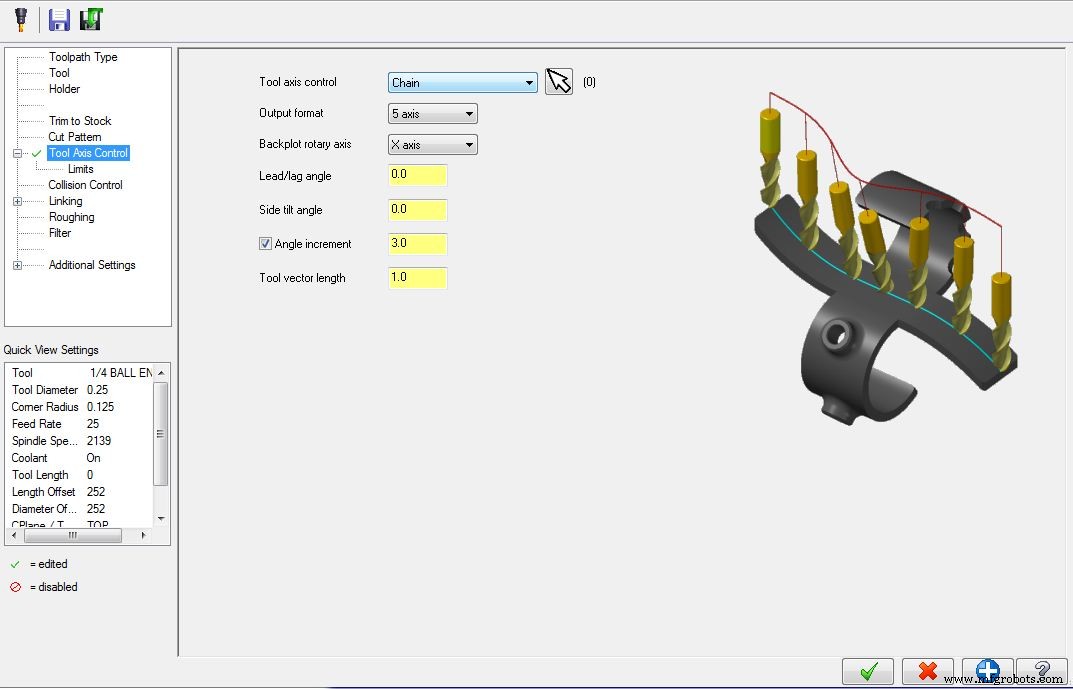
En plus de – ou en concert avec – l'utilisation de fonctions géométriques, des angles d'avance (lead), de retard (lag) et d'inclinaison latérale (side tilt) peuvent aussi être désignés pour contrôler l'inclinaison de l'axe d'outil. Dans le cas d'un angle d'avance ou de retard, l'angle d'inclinaison désigné est en relation avec la direction de déplacement. Les angles d'avance s'inclinent dans le sens du déplacement, comme s'ils menaient devant l'outil ; et les angles de retard s'inclinent loin de la direction de déplacement, comme si l'outil était en retard par rapport à la coupe. Les angles d'inclinaison latérale sont désignés en degrés positifs ou négatifs, et dirigeront l'outil à s'incliner sur le côté gauche ou droit de la direction de déplacement.
Le programmeur doit aussi apprendre à utiliser les paramètres de contrôle de collision, qui sont des limites qui affectent l'outil et combien, et dans quelle direction, un outil est autorisé à s'incliner, indépendamment de la méthode de contrôle d'axe d'outil utilisée. Permettre à l'outil d'incliner aveuglément, sans tenir compte des limites, peut permettre à l'outil ou au porte-outil de rentrer en contact soit avec la pièce, soit avec la machine elle-même, causant une collision. Apprendre à utiliser efficacement les paramètres de contrôle d'axe d'outil et de contrôle de collision est l'une des choses qui peuvent séparer un bon programmeur 5 axes d'un excellent programmeur 5 axes.
Une question courante pourrait être : pourquoi avons-nous besoin d'incliner l'outil en premier lieu ? Pourquoi ne pas simplement garder l'outil vertical par rapport à la surface coupée comme on le fait en usinage 3 axes ? La réponse est : parce qu'on le peut ! L'inclinaison de la fraise est la plus courante pour les outils avec un rayon de coin, et pas pour les outils à coins carrés comme les fraises à bout plat. La capacité d'incliner l'outil signifie que nous coupons sur le rayon et non sur le centre bas de la fraise – ce qui nous donnera un meilleur contrôle sur la charge de copeau et les avances, et nous fournira une bien meilleure finition de surface et une durée de vie d'outil plus longue. Puisque le centre bas d'un outil rotatif n'a pas de vitesse effective, utiliser un outil aligné verticalement agit plus comme s'il était traîné, au lieu de couper le long de la trajectoire d'outil.
commande numérique par ordinateur
- Découvrez la puissance de la fabrication assistée par ordinateur : Boostez efficacité, précision et rapidité de mise sur le marché
- Améliorer la Précision & Exactitude des Machines-Outils CNC : Guide Complet
- Aciers à outils résistants au choc : maîtriser la performance poinçon/matrice
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Guide Complet des Outils Poinçons : Types et Usages Principaux
- Maîtriser l'usinage : procédés, outils et applications
- Maîtriser les codes G et M : Guide ultime de la programmation CNC
- Cycles préprogrammés CNC : avantages et inconvénients pour un usinage efficace
- Prérégleur d'outils CNC et mesure : guide essentiel pour précision et efficacité