



Comment éliminer le chatter d'outil en 3 étapes simples
Les outils de coupe subissent une grande quantité de force pendant le processus d'usinage, ce qui cause des vibrations – également connues sous le nom de chatter ou harmoniques. Éviter ces vibrations entièrement n'est pas possible, bien que les minimiser soit crucial pour le succès de l'usinage. Les vibrations deviennent dommageables quand les étapes d'usinage appropriées ne sont pas suivies. Cela mène à un chatter fort, ruinant la pièce. Dans ces situations, les pièces ont ce qu'on appelle des « marques de chatter », ou marques de vibration claires le long de la surface d'une pièce. Les outils peuvent expérimenter un taux d'usure accru en raison de vibrations excessives.
Le chatter d'outil peut être tenu à distance en suivant trois étapes simples, mais souvent négligées :
Faites taire le chatter d'outil avec l'outillage matériau-spécifique de Harvey Tool
Sélectionner le bon outil pour votre job
Ça semble élémentaire, mais sélectionner le meilleur outil pour votre application peut être confus. Avec tant de styles géométriques différents pour l'outillage – longueur totale, longueur de coupe, portée, nombre de flûtes – il peut parfois être difficile de réduire à un outil spécifique pour votre job. Souvent, les machinistes optent pour de l'outillage à usage général qui peut effectuer une variété d'opérations, négligeant l'option qui est optimisée pour un matériau et un job.
Opter pour de l'outillage matériau-spécifique est utile, car chaque matériau a des besoins différents. Par exemple, les aciers sont usinés différemment que les matériaux en aluminium. Tout de la taille du copeau, à l'évacuation des copeaux, est différent. Les conceptions à hélice variable ou pas variable aident à minimiser le chatter en réduisant les harmoniques, qui sont causées par le tranchant ayant un contact répété avec la pièce. Afin de réduire les harmoniques, les intervalles de temps entre le contact des flûtes avec la pièce sont variés.
La longueur totale est un autre facteur important à considérer quand on décide d'un outil pour votre job. Plus le porte-à-faux, ou la longueur que l'outil pend de la broche, est grand, moins la connexion broche-outil est sécurisée, et plus il y a de vibration. S'assurer que votre outil n'est seulement aussi long que nécessaire pour votre opération est important pour minimiser le chatter et les harmoniques. Si vous usinez profondément dans une pièce, optez pour de l'outillage à portée ou un porte-outil à portée étendue pour aider à solidifier la connexion.
Assurer une connexion sécurisée
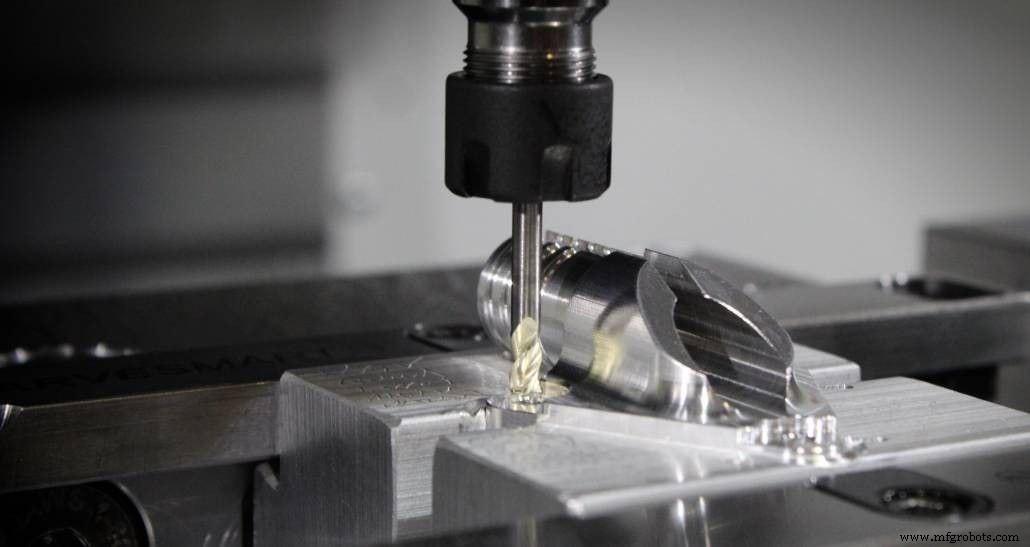
Quand il s'agit d'approches de maintien d'outil sécurisées, à la fois la queue de l'outil et le mandrin sont importants. Un outil lâche, sans surprise, a plus de capacité à bouger, ou vibrer, pendant l'usinage. Avec cela à l'esprit, Helical offre des configurations de queue pour aider la connexion incluant la queue ToughGRIP, qui remplace une surface lisse, miroir, par une plus rugueuse, plus grossière pour une friction accrue. Helical est aussi un licencié du HAIMER Safe-Lock™, rainures ajoutées sur la queue d'un outil qui fonctionnent à l'opposé de la rotation de la broche, verrouillant solidement l'outil en place.
Les machinistes doivent aussi connaître les différents types de mandrins disponibles pour eux pour identifier si une meilleure solution pourrait être nécessaire. Par exemple, les porte-outils hydrauliques ou à retrait par chaleur favorisent une connexion plus forte qu'une méthode de serrage mécanique de broche.
Pour plus d'informations, voir Considerations Clés de Maintien d'Outil
Choisir une stratégie minimisant le chatter
Comment un outil est exécuté peut signifier la différence entre des résultats de job stellaires et une pièce ruinée. Cela inclut à la fois les paramètres qu'un outil est exécuté à, ainsi que la direction par laquelle il tourne – soit une technique de fraisage conventionnel ou de fraisage en montée.
Fraisage conventionnel
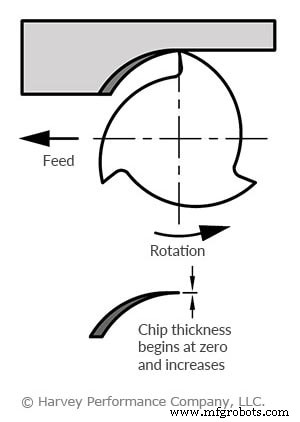
Dans cette méthode, la largeur du copeau commence à zéro et augmente graduellement, causant plus de chaleur à se diffuser dans la pièce. Cela peut mener à l'écrouissage, créant plus de maux de tête pour un machiniste.
Fraisage en montée
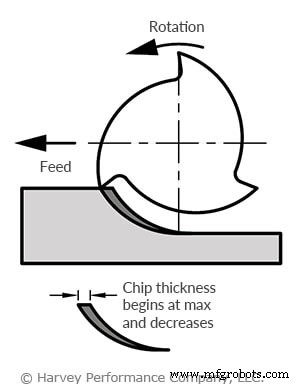
La plupart des ateliers d'usinage modernes utiliseront une technique de fraisage en montée, ou quand la largeur du copeau commence à son maximum et diminue pendant la coupe. Le fraisage en montée offrira une coupe plus cohérente que les méthodes traditionnelles, et met moins de stress sur l'outil. Pensez-y comme l'haltérophilie – faire le levage lourd sera plus facile au début de votre entraînement. De même, une coupe dans laquelle le copeau le plus épais est enlevé en premier aide l'outil à maintenir sa force. Parce que le processus de coupe de copeau est plus rapide, les vibrations sont minimisées.
Pour plus d'informations, voir Fraisage en Montée vs Fraisage Conventionnel
En conclusion
Les vibrations sont inévitables pendant le processus d'usinage, mais les minimiser peut signifier la différence entre un usinage réussi et des pièces rebutées. Suivre trois règles simples peut aider à garder votre chatter et harmoniques sous contrôle, incluant : sélectionner le bon outil, assurer une connexion machine-outil sécurisée, et l'utiliser dans une stratégie de fraisage en montée. Harvey Tool et Helical Solutions ont des outils qui peuvent aider, incluant des modifications de queue et des fraises à queue à hélice variable ou pas variable.
commande numérique par ordinateur
- Comment le nombre de goujures influence la performance des fraises en bout
- Techniques essentielles d'entrée d'outil pour l'usinage de précision
- Maîtriser le fraisage trochoïdal : guide complet
- 10 étapes essentielles pour sélectionner un outil de pronostics machine
- 7 étapes essentielles pour sélectionner la machine-outil CNC idéale
- Choisir les bons grades d'acier à outils pour une performance optimale
- Éliminer les vibrations : Stratégies éprouvées pour optimiser les réglages machine pour une production plus rapide et plus propre
- Usinage CNC de précision : guide professionnel des étapes de production
- Ajouter un Nouvel Outil sur votre Machine CNC : Guide Étape par Étape