



Maîtriser l'empilement des tolérances : meilleures pratiques éprouvées pour précision et efficacité coûts
L'empilement des tolérances, également connu sous le nom de tolérance stack-up, fait référence à la combinaison de diverses tolérances de dimensions de pièce. Après qu'une tolérance est identifiée sur la dimension d'une pièce, il est important de tester si cette tolérance fonctionnerait avec les tolérances de l'outil : soit l'extrémité supérieure ou inférieure. Une pièce ou un assemblage peut être sujet à des inexactitudes lorsque ses tolérances sont empilées incorrectement.
L'importance des tolérances
Les tolérances influencent directement le coût et la performance d'un produit. Des tolérances plus serrées rendent une pièce usinée plus difficile à fabriquer et donc souvent plus chère. Avec cela à l'esprit, il est important de trouver un équilibre entre la fabricabilité de la pièce, sa fonctionnalité, et son coût.
Conseils pour un empilement de tolérances réussi
Éviter d'utiliser des tolérances inutilement petites
Comme indiqué ci-dessus, des tolérances plus serrées mènent à un coût de fabrication plus élevé car la pièce est plus difficile à faire. Ce coût plus élevé est souvent dû à la quantité accrue de pièces rebutées qui peuvent se produire quand les dimensions sont trouvées hors tolérance. Le coût de porte-outils de haute qualité et d'outillage avec des tolérances plus serrées peut aussi être une dépense additionnelle.
De plus, des tolérances inutilement petites mèneront à des temps de fabrication plus longs, car plus de travail va dans l'assurance que la pièce rencontre des critères stricts pendant l'usinage, et après l'usinage dans le processus d'inspection.
Faire attention à ne pas sur-dimensionner une pièce
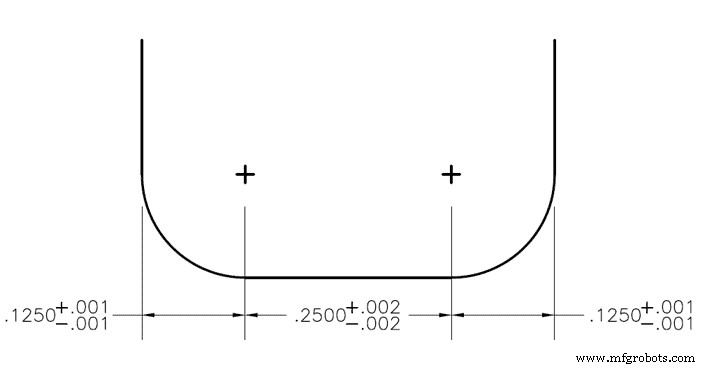
Quand une tolérance supérieure et inférieure est étiquetée sur chaque caractéristique d'une pièce, la sur-dimensionnement peut devenir un problème. Par exemple, une fraise à queue à rayon de coin avec un rayon de coin droit et gauche pourrait avoir une tolérance de +/- 0,001", et le plat entre eux a une tolérance de 0,002". Dans ce cas, la fenêtre de tolérance pour le diamètre de la fraise serait de +/- 0,004", mais est souvent mal calculée pendant le dimensionnement de la pièce. De plus, placer une tolérance sur cet appel causerait un sur-dimensionnement, et ainsi la dimension de référence « REF » doit être laissée pour prendre la place de la tolérance.
Utiliser l'analyse de tolérance statistique :
L'analyse statistique regarde la probabilité que les trois tolérances seraient en dessous ou au-dessus de la largeur de rainure dimensionnée, basée sur un écart-type. Cette probabilité est représentée par une fonction de densité de probabilité normale, qui peut être vue dans la figure 2 ci-dessous. En combinant toutes les probabilités des différentes pièces et dimensions dans un design, nous pouvons déterminer la probabilité qu'une pièce aura un problème, ou échouera complètement, basée sur les dimensions et tolérances des pièces. Généralement, cette méthode d'analyse n'est utilisée que pour les assemblages avec quatre tolérances ou plus.
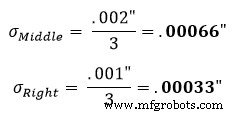
Avant de commencer une analyse de tolérance statistique, vous devez calculer ou choisir un facteur de distribution de tolérance. La distribution standard est 3. Cela signifie que la plupart des données (ou dans ce cas tolérances) seront dans 3 écarts-types de la moyenne. Les écarts-types de toutes les tolérances doivent être divisés par ce facteur de distribution de tolérance pour les normaliser d'une distribution de 3 à une distribution de 1. Une fois que cela a été fait, la racine de la somme des carrés peut être prise pour trouver l'écart-type de l'assemblage.
Pensez-y comme une tasse de café faite avec 3 haricots de tailles différentes. Afin de faire une délicieuse tasse de café, vous devez d'abord moudre tous les haricots à la même taille pour qu'ils puissent être ajoutés au filtre à café. Dans ce cas, les haricots sont les écarts-types, le broyeur est le facteur de distribution de tolérance, et le filtre à café est l'équation de la racine de la somme des carrés. C'est nécessaire car certaines tolérances peuvent avoir différents facteurs de distribution basés sur la serrure de la plage de tolérance.
La méthode d'analyse statistique est utilisée s'il y a une exigence que la rainure doit être de 0,500" de large avec une tolérance de +/- 0,003", mais il n'y a pas besoin pour les rayons (0,125") et le plat (0,250") d'être exacts tant qu'ils rentrent dans la rainure. Dans cet exemple, nous avons 3 tolérances bilatérales avec leurs écarts-types déjà disponibles. Puisqu'elles sont bilatérales, l'écart-type de la moyenne serait simplement n'importe quelle valeur de tolérance + ou -. Pour les rayons extérieurs, ce serait 0,001" et pour la région plate du milieu ce serait 0,002".
Pour cet exemple, trouvons l'écart-type (σ) de chaque section en utilisant l'équation 1. Dans cette équation représente l'écart-type.
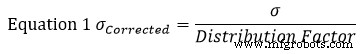
L'hypothèse standard est qu'une tolérance de pièce représente une distribution normale +/- 3. Par conséquent, le facteur de distribution sera 3. En utilisant l'équation 1 sur la section gauche de la figure 1, nous trouvons que son écart-type corrigé équivaut à :
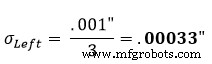
Ceci est ensuite répété pour les sections du milieu et de droite :
Après être arrivé à ces écarts-types, nous entrons les résultats dans l'équation 2 pour trouver l'écart-type de la zone de tolérance. L'équation 2 est connue sous le nom d'équation de la racine de la somme des carrés.
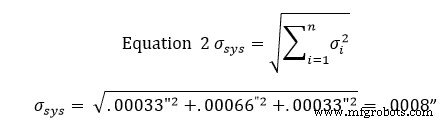
À ce stade, cela signifie que 68 % des rainures seront dans une tolérance de +/- 0,0008". Multiplier cette tolérance par 2 résultera en une fenêtre de confiance à 95 %, où la multiplier par 3 résultera en une fenêtre de confiance à 99 %.
68 % des rainures seront dans +/- 0,0008"
95 % des rainures seront dans +/- 0,0016"
99 % des rainures seront dans +/- 0,0024"
Ces fenêtres de confiance sont standard pour un ensemble de points de données normalement distribués. Une distribution normale standard peut être vue dans la Figure 2 ci-dessus.
L'analyse de tolérance statistique ne devrait être utilisée que pour les assemblages avec plus de 4 pièces tolérées. Beaucoup de facteurs n'étaient pas pris en compte dans cette analyse simple. Cet exemple était pour 3 dimensions bilatérales dont les tolérances étaient représentatives de leurs écarts-types de leurs moyennes. Dans l'analyse de tolérance statistique standard, d'autres variables entrent en jeu telles que les angles, le battement, et le parallélisme, qui nécessitent des facteurs de correction.
Le saviez-vous ? Les marques Harvey Performance Company s'associent aux principaux fournisseurs de logiciels FAO de l'industrie pour fournir des bibliothèques d'outillage.
Cliquez ici pour en savoir plus
Utiliser l'analyse du pire cas :
L'analyse du pire cas est la pratique d'additionner toutes les tolérances d'une pièce pour trouver la tolérance totale de la pièce. Lors de l'exécution de ce type d'analyse, chaque tolérance est réglée à sa limite la plus grande ou la plus petite dans sa plage respective. Cette tolérance totale peut ensuite être comparée aux limites de performance de la pièce pour s'assurer que l'assemblage est correctement conçu. Cela est généralement utilisé pour seulement 1 dimension (seulement 1 plan, donc pas d'angles impliqués) et pour les assemblages avec un petit nombre de pièces.
L'analyse du pire cas peut aussi être utilisée lors du choix de l'outil de coupe approprié pour votre job, car la tolérance de l'outil peut être ajoutée à la tolérance de la pièce pour un scénario du pire cas. Une fois ce scénario identifié, le machiniste ou ingénieur peut faire les ajustements appropriés pour garder la pièce dans les dimensions spécifiées sur le plan. Il devrait être noté que le scénario du pire cas se produit rarement en production réelle. Bien que ces analyses puissent être coûteuses pour la fabrication, elles fournissent la tranquillité d'esprit aux machinistes en garantissant que tous les assemblages fonctionneront correctement. Souvent cette méthode nécessite des tolérances serrées car l'empilement total aux conditions maximales est la caractéristique principale utilisée dans la conception. Des tolérances plus serrées intensifient les coûts de fabrication en raison de la quantité accrue de rebut, du temps de production pour l'inspection, et du coût de l'outillage utilisé sur ces pièces.
Exemple de scénario du pire cas dans le contexte de la Figure 1 :
Trouver la limite de spécification inférieure.
Pour le rayon de coin gauche
0,125" – 0,001" = 0,124"
Pour la section plate
0,250" – 0,002" = 0,248"
Pour le rayon de coin droit
0,125" – 0,001" = 0,124"
Additionnez tout cela pour la limite de spécification inférieure :
0,124" + 0,248" + 0,124" = 0,496"
Trouver la limite de spécification supérieure :
Pour le rayon de coin gauche
0,125" + 0,001" = 0,126"
Pour la section plate
0,250" + 0,002" = 0,252"
Pour le rayon de coin droit
0,125" + 0,001" = 0,126"
Additionnez tout cela pour la limite de spécification supérieure :
0,126" + 0,252" + 0,126" = 0,504"
Soustrayez les deux et divisez cette réponse par deux pour obtenir la tolérance du pire cas :
(Limite Supérieure – Limite Inférieure)/2 = 0,004"
Par conséquent, le scénario du pire cas de cette rainure est 0,500" +/- 0,004".
commande numérique par ordinateur
- Maîtriser le monitoring synthétique : best practices éprouvées pour performance SaaS & Web fiable
- Stratégies Cloud-Native Prouvées pour l'Agilité Business et les Économies de Coûts
- Stratégies éprouvées de gestion des risques d'arrêt pour des opérations fiables
- Maîtriser le moulage par injection : meilleures pratiques d'experts au Molding 2019
- 5 meilleures pratiques éprouvées pour maximiser l'efficacité avec la télématique transport
- Optimiser la Gestion des Câbles Robotiques : Bonnes Pratiques pour une Efficacité Maximale
- Meilleures pratiques de sécurité pour pelles hydrauliques : protégez votre équipe et votre équipement
- Plans d'alimentation PCB : meilleures pratiques éprouvées pour une performance supérieure
- Marketing manufacturier : meilleures pratiques éprouvées pour réussir en 2019