



Coupe laser vs Coupe plasma : Quelle méthode pour vos métaux ?
Principe coupe plasma : Gaz de travail (O₂, N₂, air) → arc plasma haute température → fusion/évaporation locale métal → jet plasma haute vitesse éjecte métal fondu → kerf (trait de coupe).
Principe coupe laser : Faisceau laser (miroirs) → lentille focalisation → point focal haute température → fusion/vaporisation instantanée → gaz assisté évacue scories → kerf net.
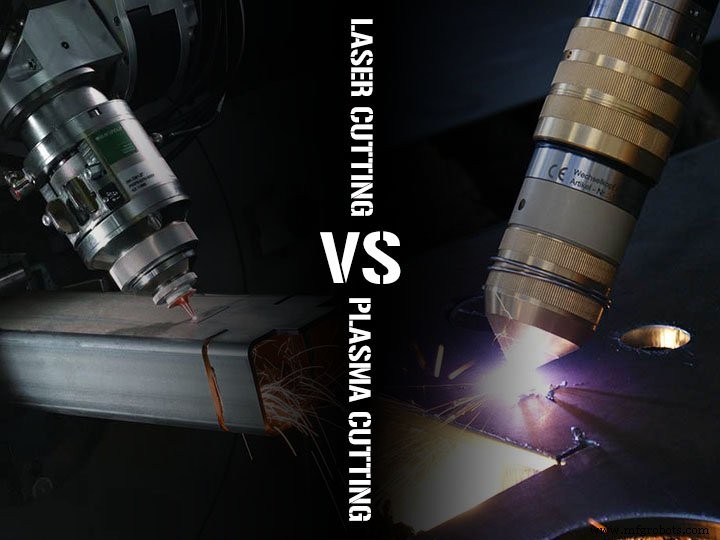
Comparatif technique
| Critère | Coupe Plasma | Coupe Laser |
|---|---|---|
| Matériaux | Métaux conducteurs uniquement | Métaux, non-métaux, céramiques, verre, composites |
| Épaisseur optimale | Épais (10–50 mm, jusqu'à 100+ mm) | Fin à moyen (≤ 25 mm acier, ≤ 15 mm inox, ≤ 10 mm alu) |
| Vitesse (tôle fine) | Bonne | Très élevée (10 m/min tôle fine) |
| Précision | ±0,5–1 mm | ±0,05 mm (repositionnement 0,02 mm) |
| Qualité bord | Conique 0,5–1,5°, durcissement, scories | Quasi vertical, RA faible, pas de reprise |
| Zone affectée thermique (HAZ) | Large | Très fine |
| Déformation pièce | Faible à modérée | Très faible |
| Coût investissement | Modéré | Élevé |
| Coût exploitation | Faible (consommables buses/électrodes) | Élevé (optique, gaz, électricité, maintenance) |
| Gaz / fumées | Fumées, poussières, arc UV, gaz nocifs (sauf plasma sous eau) | Fumées aspirées, pas d'arc visible |
Avantages coupe laser
- Kerf étroit (0,1–0,3 mm) → soudage direct sans reprise.
- Vitesse élevée tôles fines (≤ 3 mm) : 10–20 m/min.
- Qualité : RA 3,2–6,3 µm, bord droit, déformation minime.
- Précision : ±0,05 mm, répétabilité 0,02 mm.
- Polyvalence matériaux : acier, inox, alu, cuivre, laiton, bois, plastique, cuir, verre, céramique, composites.
Inconvénients coupe laser
CAPEX & OPEX élevés. Rentable tôles fines/qualité haute. Épais (> 20 mm) : lent, coûteux, sauf exigence qualité extrême.
Avantages coupe plasma
- Vitesse record fortes épaisseurs (20–50 mm) : 2–5× laser.
- Investissement initial 3–5× inférieur laser équivalent.
- Maintenance simple, consommables standards.
Inconvénients coupe plasma
- Conicité 0,5–1,5° → reprise usinage si assemblage précis.
- Scories face inférieure → meulage obligatoire = main-d'œuvre + temps.
- Fumées, poussières, arc UV, NOx, ozone → aspiration/filtration obligatoire. Plasma sous eau = alternative.
- Consommables (buses, électrodes, anneaux) : coût récurrent, souvent importés.
Conclusion : comment choisir ?
- Tôles fines (≤ 6 mm), précision, multi-matériaux, finition prête à souder : Laser fibre (1–6 kW).
- Épais (10–50 mm), vitesse, budget serré, acier/inox/alu : Plasma haute définition (HD) ou conventionnel.
- Mixte : Combo laser/plasma (table hybride) ou sous-traiter l'un des deux.
- Qualité perçage : Laser imbattable (trous Ø < épaisseur). Plasma = perçage 별도 ou pré-perçage.
Le plasma HD moderne (ex. Hypertherm XPR, Kjellberg HiFocus) réduit conicité & scories, rapprochant la qualité laser sur épais — mais coût source + consommables augmente.
Gravure laser vs Gravure chimique vs Marquage laser : Quelle machine choisir ?
Installation pas-à-pas de votre machine laser CO₂ gravure/découpe
commande numérique par ordinateur
- Plasma vs Découpe Laser : différences clés et quand utiliser chacun
- Le guide définitif pour choisir une machine de découpe laser à fibre
- Machines de découpe laser à fibre : longévité, performance et conseils d'entretien
- Pourquoi les machines de découpe laser à fibre surpassent les lasers CO₂ en précision et efficacité
- Machines de découpe laser à fibre : précision et efficacité déchaînées dans la fabrication de tôles
- Machines de découpe laser métal : guide expert pour fabricants modernes
- Découpe Laser Fibre Robotisée vs Découpe Plasma : Différences Clés et Choix de la Bonne Solution
- Comprendre la découpe plasma : guide complet de la précision CNC
- Découpe laser expliquée : technologie, applications et avantages