



Soudage Laser vs Soudage Plasma : Comparatif Technique
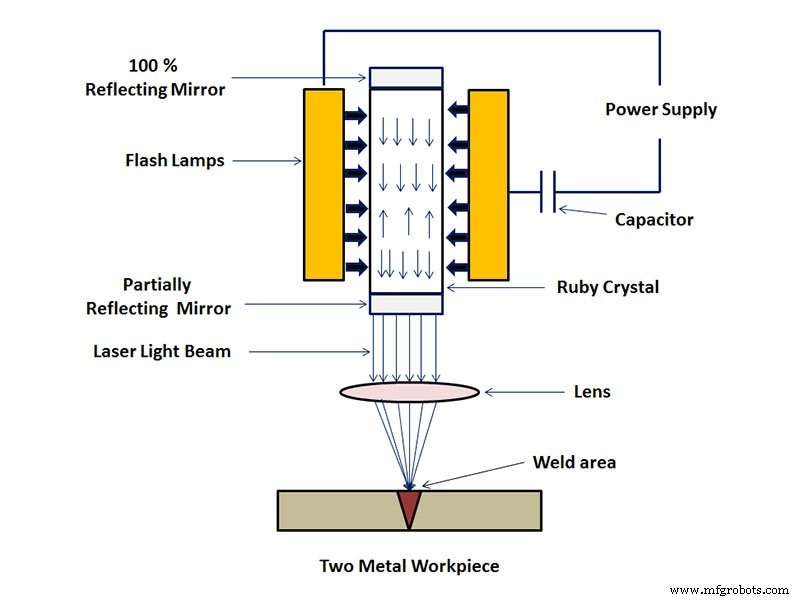
Soudage par Faisceau Laser
Le soudage par faisceau laser est une méthode de soudage efficace et précise qui utilise un faisceau laser à haute densité d'énergie comme source de chaleur. Il peut être réalisé avec des faisceaux laser continus ou pulsés. Le principe se divise en soudage par conduction thermique et soudage laser en profondeur. Une densité de puissance inférieure à 10⁴–10⁵ W/cm² correspond au soudage par conduction : la pénétration est faible et la vitesse de soudage lente. Lorsque la densité de puissance dépasse 10⁵–10⁷ W/cm², la surface du métal se creuse sous l'effet de la chaleur, formant des « trous » (effet de trou de serrure) et permettant un soudage en profondeur avec une vitesse élevée et un rapport hauteur/largeur important.
Le soudage laser utilise généralement des faisceaux continus pour assembler les matériaux. Le processus métallurgique ressemble au soudage par faisceau d'électrons : la conversion d'énergie s'effectue via une structure de « trou de serrure ». Sous une irradiation laser de densité de puissance suffisamment élevée, le matériau s'évapore et forme un petit trou. Ce trou, rempli de vapeur, agit comme un corps noir absorbant presque toute l'énergie du faisceau incident. La température d'équilibre dans la cavité atteint environ 2500 °C. La chaleur se transfère depuis la paroi externe du trou à haute température, fondant le métal environnant. Le trou est rempli de vapeur à haute température générée par l'évaporation continue du matériau de la paroi sous le faisceau. Les quatre parois du trou entourent le métal fondu, qui lui-même entoure le matériau solide. (Dans la plupart des procédés de soudage conventionnels et le soudage laser par conduction, l'énergie est d'abord déposée à la surface de la pièce, puis transportée à l'intérieur par conduction). Le flux liquide hors de la paroi du trou et la tension superficielle de la couche de paroi sont en équilibre dynamique avec la pression de vapeur générée en continu dans la cavité. Le faisceau pénètre continuellement dans le trou, tandis que le matériau hors du trou s'écoule en permanence. Au fur et à mesure que le faisceau avance, le trou reste dans un état d'écoulement stable : le trou et le métal fondu autour de sa paroi se déplacent vers l'avant à la vitesse du faisceau. Le métal fondu comble l'espace laissé par le trou, puis se solidifie, formant le cordon de soudure. L'ensemble du processus se déroule si rapidement que la vitesse de soudage peut aisément atteindre plusieurs mètres par minute.
Caractéristiques principales
- Le soudage laser est un soudage par fusion utilisant le faisceau laser comme source d'énergie, impactant directement le joint soudé.
- Le faisceau laser peut être guidé par des éléments optiques plans (miroirs) et projeté sur le joint via un élément de focalisation réfléchissant ou une lentille.
- C'est un soudage sans contact : aucune pression n'est requise pendant l'opération, mais un gaz inerte est nécessaire pour protéger le bain de fusion de l'oxydation. Un métal d'apport est parfois utilisé.
- Le soudage laser peut être combiné au soudage MIG pour former un soudage hybride laser-MIG, permettant une pénétration importante tout en réduisant considérablement l'apport de chaleur par rapport au MIG seul.
Applications
La technologie de soudage laser est largement utilisée dans la fabrication de haute précision : automobile, navale, aéronautique, ferroviaire à grande vitesse. Elle a apporté une amélioration significative de la qualité de vie et a propulsé l'électroménager dans l'ère de l'ingénierie de précision.
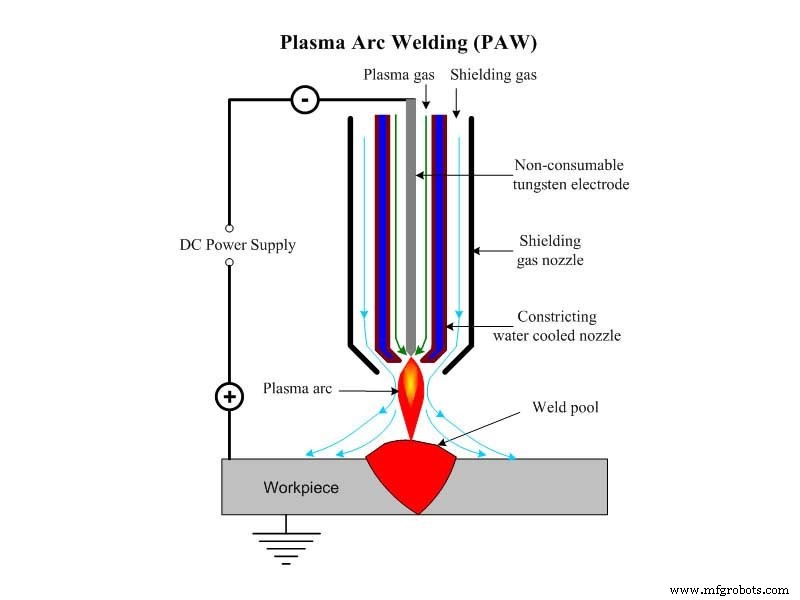
Soudage par Arc Plasma
Le soudage par arc plasma est un procédé de soudage par fusion utilisant un faisceau d'arc plasma à haute densité d'énergie comme source de chaleur. Pendant le soudage, le gaz ionisant (formant l'arc plasma) et le gaz de protection (protégeant le bain de fusion et le cordon de l'air) sont généralement de l'argon pur. Les électrodes sont en tungstène, avec parfois un fil d'apport. On utilise généralement une connexion en courant continu à polarité directe (électrode tungstène au pôle négatif). Le soudage plasma est donc essentiellement un soudage TIG avec un effet de constriction.
Le soudage plasma se caractérise par une concentration d'énergie élevée, une productivité forte, une vitesse de soudage rapide, une faible déformation par contrainte, une stabilité électrique, et convient aux tôles fines et aux structures en boîte. Il est particulièrement adapté aux métaux réfractaires, facilement oxydables et sensibles à la chaleur (tungstène, molybdène, cuivre, nickel, titane, etc.).
Le gaz est dissocié par le chauffage de l'arc, puis comprimé en passant à grande vitesse dans une buse refroidie par eau, augmentant la densité d'énergie et le degré de dissociation, formant l'arc plasma. Sa stabilité, sa puissance calorifique et sa température sont supérieures à celles de l'arc classique, offrant une plus grande pénétration et une vitesse de soudage plus élevée. Le gaz formant l'arc plasma et le gaz de protection environnant utilisent généralement de l'argon pur. Selon les propriétés des pièces, on peut aussi utiliser hélium, azote, argon ou leurs mélanges.
Caractéristiques principales
- Le soudage plasma micro-faisceau permet de souder feuilles minces et feuillards.
- L'effet de trou de serrure permet un soudage unilatéral avec formation bilatérale libre.
- L'arc plasma a une densité d'énergie élevée, une température de colonne d'arc élevée et une forte capacité de pénétration. Il peut souder de l'acier de 10 à 12 mm d'épaisseur sans chanfrein, en une seule passe avec formation bilatérale. Vitesse de soudage élevée, productivité forte, faible déformation.
- L'équipement est relativement complexe, la consommation de gaz importante, les exigences sur l'écartement et la propreté des pièces sont strictes, et il ne convient qu'au soudage en intérieur.
Applications
Le soudage plasma est largement utilisé dans la production industrielle, notamment pour le soudage de cuivre et alliages de cuivre, titane et alliages de titane, aciers alliés, aciers inoxydables, molybdène et autres métaux employés dans l'aérospatiale et les technologies militaires de pointe : enveloppes de missiles en alliage de titane, récipients à parois minces d'avions, etc.
commande numérique par ordinateur
- Soudage à l'arc plasma (PAW) : aperçu du procédé, composants et fonctionnement
- Le soudage expliqué : définition, types et applications
- Machines de soudage laser Trumpf : révolution dans la fabrication de tôlerie
- Fonctionnement du soudage à l'arc électrique : principes fondamentaux
- Précautions de sécurité essentielles pour les opérations de soudage à l'arc
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients
- Soudage plasma (PAW) : guide complet définition, applications, avantages
- Soudage à l'Arc Plasma (PAW) : Applications, Avantages et Limitations
- Laser vs Plasma : Choisir la bonne technologie de découpe métal