



Soudage Exothermique Expliqué : Processus, Utilisations et Avantages
Qu'est-ce que le Soudage Exothermique ?
Le soudage exothermique, également connu sous le nom de brasage exothermique, soudage thermite (TW) et soudage thermit, est un processus de soudage qui utilise du métal en fusion pour joindre définitivement les conducteurs.
Le soudage exothermique est un processus utilisé pour joindre des métaux similaires, tels que le cuivre à l'acier ou le cuivre au cuivre. Il utilise une réaction exothermique pour former une liaison moléculaire entre les deux pièces.
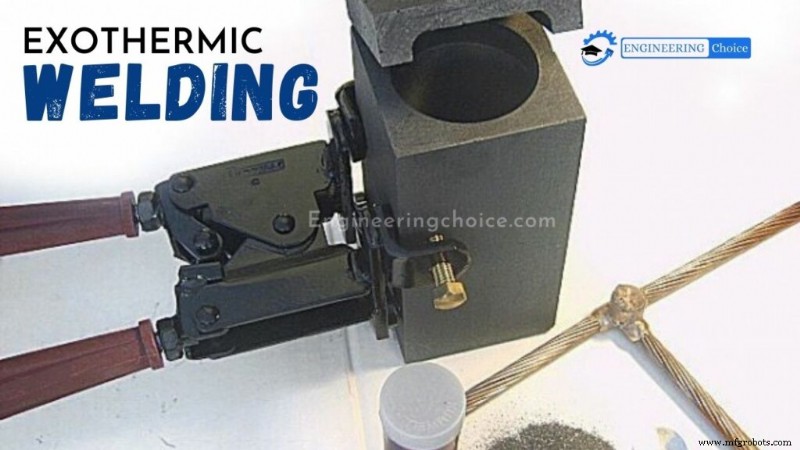
La connexion est produite dans un moule en graphite conçu à cet effet. Le soudage utilise une réaction exothermique de thermite (métal en poudre) pour chauffer le métal. Simplement, le processus exothermique implique une réaction chimique qui libère de la chaleur et ne nécessite aucune source de chaleur externe. La réaction chimique qui produit la chaleur est une réaction aluminothermique entre la poudre d'aluminium et l'oxyde de métal.
Processus de Soudage Exothermique
Le processus de soudage exothermique est une méthode de réalisation de connexions électriques de cuivre à cuivre ou de cuivre à acier dans laquelle aucune source externe de chaleur ou d'énergie n'est requise. Dans ce processus, un matériau de soudage spécial est placé dans un moule résistant aux hautes températures et enflammé.
Le processus d'inflammation des particules crée une chaleur extrêmement élevée et du métal en fusion (réaction exothermique) jusqu'à 1400 degrés Celsius et produit une scorie de métal en fusion. Ce cuivre liquide s'écoule dans la cavité de soudage, comblant tout espace disponible et complète le soudage.
Le soudage est ensuite laissé refroidir et se solidifier avant d'être retiré du moule. Le moule est prêt pour le prochain soudage après un bref nettoyage avec une brosse. Ce processus entier ne prend que quelques secondes.
Les connexions soudées exothermiquement produisent une connexion permanente, supérieure en performance à tout connecteur de contact surface-à-surface mécanique ou sous pression connu. Parce que la connexion produite est une liaison moléculaire, une connexion soudée exothermiquement ne se desserrera pas et n'augmentera pas en résistance pendant la durée de vie de l'installation.
CARACTÉRISTIQUES
- Il a une conductivité électrique supérieure aux conducteurs eux-mêmes.
- Il ne corrode, ne s'oxyde ni ne se dégrade avec le temps et est résistant au couplage galvanique.
- Il est capable de supporter des décharges électriques répétées.
- Il n'augmente jamais sa résistance.
- Il a une résistance mécanique et à l'écrasement supérieure aux conducteurs eux-mêmes.
- Il offre un soudage permanent et une connexion à faible résistance, essentiel pour obtenir des résultats durables et fiables dans les mises à la terre
Il garantit les connexions les plus courantes non seulement entre les câbles en cuivre mais aussi pour le soudage de rubans et de pièces métalliques en laiton, acier inoxydable et tiges de terre en acier cuivré.
Quand le Soudage Exothermique est-il Utilisé ?
Le soudage exothermique est le plus couramment utilisé pour joindre définitivement les conducteurs en cuivre. C'est le seul moyen acceptable de lier le cuivre au câble galvanisé. Il peut également être utilisé sur l'acier inoxydable, la fonte, l'acier, le laiton, le bronze, et plus encore. Si vous joignez deux métaux dissemblables, le soudage exothermique est une bonne option.
Processus pour le Soudage Exothermique
Étape – 1 : Portez toujours des lunettes de sécurité et des gants de protection lorsque vous travaillez avec des produits de soudage exothermique.
Étape – 2 : Rassemblez tout le matériel et l'équipement/accessoires appropriés pour le type de connexion que vous réalisez. Le système de soudage typique nécessite un moule en graphite, une pince de serrage, du matériau de soudage, une brosse en soies naturelles pour le nettoyage du moule, une brosse métallique pour le nettoyage/préparation des conducteurs, un briquet à silex et une torche au propane. Vérifiez que le moule en graphite n'est pas usé ou cassé, ce qui pourrait causer une fuite de métal de soudage en fusion.
Étape – 3 : Faites glisser la pince de serrage dans les trous pré-percés avec l'orientation appropriée pour les vis de pouce. Serrez les vis de pouce de la pince sur le moule et fermez les mâchoires pour verrouiller solidement le moule. Faites des ajustements pour serrer/desserer la pince de serrage.
Étape – 4 : Le matériau à souder (câble, tige, ruban) doit être propre et sec en utilisant la brosse incluse dans l'ensemble d'accessoires. Ainsi, la couche d'oxyde et les impuretés superficielles sont éliminées. Étant donné que le moule en graphite absorbe également l'humidité, celle-ci doit être éliminée en préchauffant avec une torche de soudage au gaz pour éviter un soudage poreux. Après le premier soudage, il n'est pas nécessaire de réchauffer le moule si le prochain soudage est effectué dans les 15 minutes car il conserve la chaleur générée précédemment.
Étape – 5 : Placez les conducteurs dans le moule et fermez les pinces de serrage pour éviter les fuites de matériau pendant la réaction.
Veuillez Noter – S'il y a même un petit espace entre les deux conducteurs, appliquez du composé d'étanchéité aux endroits où les conducteurs sortent, sinon au moment du soudage, la poudre se répandra sous forme de flamme résultant en une jointure incorrecte.
Étape – 6 : Obstruez le trou de sortie avec le disque métallique. Videz le contenu du paquet de mélange de soudage.
Étape – 7 : Videz 50 % de la poudre d'amorçage au-dessus de la poudre de soudage exothermique (Ne pas mélanger, juste disperser) puis fermez l'embouchure du moule et ensuite les 50 % restants de poudre d'amorçage, saupoudrez-la sur l'embouchure du moule près du petit trou donné sur le dessus de l'embouchure.
Étape – 8 : Enflammez la poudre d'amorçage étendue sur le haut/côté du moule en utilisant les briquets à silex. Une fois démarrée, la réaction prendra 3-4 secondes pendant lesquelles il est recommandé de s'éloigner du moule.
Étape – 9 : Après au moins 2 minutes de liaison, ouvrez le moule en desserrant la poignée. Retirez le moule de la jointure et nettoyez la jointure pour toute scorie. Une fois ouvert, nettoyez la scorie collée au moule avec l'outil approprié et nettoyez les cavités. Le moule sera prêt maintenant à être réutilisé sans avoir à le réchauffer car il est déjà chaud.
MAINTENANCE & STOCKAGE
- Le moule est généralement bon pour 50 à 60 connexions dans des conditions de terrain.
- L'équipement est fragile et doit être manipulé avec soin pendant l'utilisation.
- Le nettoyage des moules doit être fait en utilisant une brosse/outil approprié après que le moule est raisonnablement refroidi après un processus de soudage. Évitez le nettoyage à chaud du moule.
- Le nettoyage des cavités doit être fait soigneusement pour éviter les dommages/éclats.
- À la fin de la tâche, le moule doit être bien nettoyé de l'intérieur et de l'extérieur en utilisant un chiffon doux. Il doit être correctement emballé dans du plastique à bulles pendant le stockage.
- Les moules et la poudre de soudage doivent toujours être stockés dans des endroits frais et secs.
- Tous les outils et accessoires doivent être nettoyés avant le stockage pour une réutilisation en toute sécurité.
Applications
Le soudage exothermique est généralement utilisé pour souder des conducteurs en cuivre mais convient pour souder une large gamme de métaux, y compris l'acier inoxydable, la fonte, l'acier commun, le laiton, le bronze et le Monel. Il est particulièrement utile pour joindre des métaux dissemblables.
En raison de la bonne conductivité électrique et de la grande stabilité face aux impulsions de court-circuit, les soudures exothermiques sont l'une des options spécifiées par §250.7 du Code Électrique National des États-Unis pour les conducteurs de mise à la terre et les sauteurs de liaison.
C'est la méthode de liaison préférée, et en effet, c'est le seul moyen acceptable de lier le cuivre au câble galvanisé.
Le NEC n'exige pas que de telles connexions soudées exothermiquement soient listées ou étiquetées, mais certaines spécifications d'ingénierie exigent que les soudures exothermiques terminées soient examinées à l'aide d'équipements à rayons X.
Une soudure exothermique a une résistance mécanique plus élevée que les autres formes de soudure, et une excellente résistance à la corrosion. Elle est également hautement stable lorsqu'elle est soumise à des impulsions de court-circuit répétées, et ne souffre pas d'une résistance électrique accrue pendant la durée de vie de l'installation.
Vidéo de Soudage Exothermique
Processus de fabrication
- Soudage au gaz : Procédé, équipements et applications
- Soudage par Faisceau d'Électrons : Définition, Procédé et Avantages
- Soudage Robotisé : Procédé, Avantages et Applications
- Brasage à l'Argent : Procédé, Matériaux et Applications
- Soudage Exothermique Expliqué : Procédé, Applications et Avantages
- Soudage par Projection Expliqué : Procédé, Techniques et Sécurité
- Comprendre le soudage par projection par résistance : procédé, avantages et applications
- Taraudage CNC expliqué : filetage de précision pour assemblages de haute qualité
- Soudeuses par points unilatérales : caractéristiques et avantages clés