



Soudage oxyacétylénique : fonctionnement, types de flammes, équipement et avantages
Qu'est-ce que le soudage oxyacétylénique ?
Le soudage oxyacétylénique, communément appelé soudage au gaz, est un procédé qui repose sur la combustion de l'oxygène et de l'acétylène. Lorsqu'ils sont mélangés dans les bonnes proportions dans un chalumeau ou chalumeau à main, une flamme relativement chaude est produite avec une température d'environ 3 200 °C.
Dans le soudage oxyacétylénique, un chalumeau de soudage est utilisé pour souder les métaux. Le soudage du métal résulte lorsque deux pièces sont chauffées à une température qui produit un bain de métal en fusion partagé. Le bain fondu est généralement alimenté avec du métal supplémentaire appelé métal d'apport. Le choix du matériau d'apport dépend des métaux à souder.
L'action chimique de la flamme oxyacétylénique peut être ajustée en changeant le rapport du volume d'oxygène à l'acétylène.
Un autre type de soudage est le soudage oxyacétylénique. Aussi connu sous le nom de soudage oxy-combustible, le soudage oxyacétylénique est un procédé qui repose sur la combustion de l'oxygène et d'un gaz combustible, généralement l'acétylène. Vous pourriez entendre ce type de soudage appelé « soudage au gaz ».
Le soudage au gaz est utilisé presque exclusivement pour souder des sections de métal mince. Vous pouvez aussi utiliser le soudage oxy-combustible pour des tâches de chauffage, comme libérer des boulons et écrous gelés, chauffer du stock lourd pour le pliage et les tâches de brasage tendre.
Lié : Qu'est-ce que le soudage au gaz ?
Le soudage oxyacétylénique est un procédé de soudage flexible et indulgent, ce qui en fait un excellent choix pour les soudeurs amateurs et à temps partiel. L'équipement de soudage oxyacétylénique est aussi portable et facile à utiliser.
Comment fonctionne le soudage oxyacétylénique ?
Le soudage oxyacétylénique utilise une flamme à haute chaleur et haute température produite par la combustion d'un gaz combustible (le plus souvent l'acétylène) mélangé à de l'oxygène pur. Le matériau de base est fondu avec la baguette d'apport en utilisant une flamme de la combinaison gaz oxy-combustible à travers l'extrémité du chalumeau de soudage.
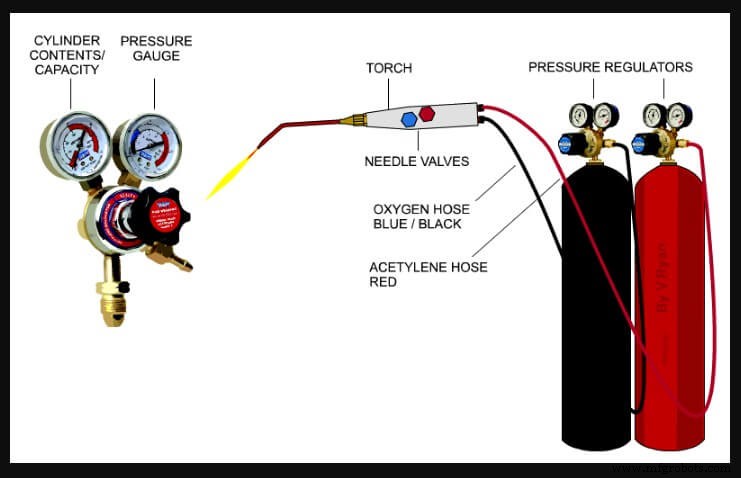
Le gaz combustible et le gaz oxygène sont stockés dans des cylindres en acier sous pression. Les détendeurs dans le cylindre réduisent la pression du gaz.
Le gaz circule à travers des tuyaux flexibles, le soudeur contrôlant le débit via le chalumeau. La baguette d'apport est ensuite fondue avec le matériau de base. Cependant, faire fondre deux pièces de métaux est aussi possible sans avoir besoin d'une baguette d'apport.
Types de flammes dans le soudage oxyacétylénique
Trois réglages de flamme distincts sont utilisés : neutre, oxydant et carburant.
Le soudage est généralement effectué en utilisant le réglage de flamme neutre qui a des quantités égales d'oxygène et d'acétylène. La flamme oxydante est obtenue en augmentant seulement le débit d'oxygène tandis que la flamme carburante est obtenue en augmentant le débit d'acétylène par rapport à l'oxygène.
Puisque l'acier fond à une température supérieure à 1 500 °C, le mélange d'oxygène et d'acétylène est utilisé car c'est la seule combinaison de gaz avec assez de chaleur pour souder l'acier. Cependant, d'autres gaz comme le propane, l'hydrogène et le gaz de houille peuvent être utilisés pour joindre des métaux non ferreux à point de fusion plus bas, et pour le brasage et le brasage fort.
Comme mentionné ci-dessus, la flamme doit être ajustée pour apparaître d'une certaine manière avant de pouvoir procéder au soudage oxyacétylénique. Différents types de flammes sont utilisés pour souder différents types de métaux.
1. Flamme carburante (Carburizing Flame)
La flamme carburante contient un excès de gaz acétylène. Ce type de flamme convient aux applications où une flamme à faible chaleur est requise. Elle est utilisée pour souder le nickel, le métal Monel, l'acier à haute teneur en carbone et un certain nombre de métaux non ferreux. Cette flamme n'est pas utilisée pour souder l'acier ordinaire.
Lié : Qu'est-ce que la cémentation ?
2. Flamme neutre (Neutral Flame)
La flamme neutre contient des proportions égales de gaz oxygène et acétylène. Ce type de flamme est utilisé dans la plupart des opérations de soudage car l'effet chimique de cette flamme sur le métal chauffé est le moindre.
3. Flamme oxydante (Oxidizing Flame)
Comme vous pouvez le deviner par le nom, une flamme oxydante a une teneur élevée en oxygène (le rapport oxygène/acétylène étant de 1,5:1). Ce type de flamme est utilisé lors du soudage du cuivre et des alliages de cuivre, tels que le bronze et le laiton. Elle ne peut pas être utilisée pour souder l'acier car elle l'oxyderait.
Équipement utilisé en soudage oxyacétylénique
Les dispositifs oxyacétyléniques sont portables et faciles à utiliser. Ils comprennent les gaz oxygène et acétylène stockés sous pression dans des cylindres en acier. Les cylindres sont équipés de détendeurs et de tuyaux flexibles qui mènent au chalumeau.
Des dispositifs de sécurité spécialement conçus tels que des pare-flammes sont placés entre les tuyaux et les détendeurs de cylindre. Le pare-flamme empêche les flammes générées par un retour de flamme d'atteindre les cylindres. Les causes principales des retours de flamme sont l'absence de purge des tuyaux et la surchauffe de la buse du chalumeau.
Lors du soudage, l'opérateur doit porter des vêtements de protection et des lunettes de protection teintées. Puisque la flamme est moins intense qu'un arc électrique et qu très peu de rayonnement UV est émis, des lunettes teintées polyvalentes offrent une protection adéquate.
Caractéristiques de fonctionnement
L'effet de la flamme oxyacétylénique sur la surface du matériau à souder peut être ajusté pour produire une réaction douce, dure ou violente en variant les débits de gaz. Il y a bien sûr des limites pratiques au type de flamme qui peut être utilisé pour le soudage.
Une flamme dure et forte fera souffler le bain de soudure en fusion, tandis qu'une flamme trop douce ne sera pas stable près du point d'application.
Le chalumeau est donc conçu pour accueillir différentes tailles de buses en cuivre à col de cygne, permettant d'utiliser l'intensité de flamme correcte. La relation entre l'épaisseur du matériau, la taille de la buse du chalumeau et la vitesse de soudage est indiquée dans le tableau. En soudage par fusion, du matériau d'apport sous forme de baguette peut être ajouté si nécessaire.
Les principales techniques en soudage oxy-combustible sont la technique gauche, droite et toutes positions droite. La première est utilisée presque exclusivement et est idéalement adaptée pour souder les joints bout à bout, d'angle et à recouvrement dans des épaisseurs de tôle jusqu'à environ 5 mm. La technique droite est utilisée pour des épaisseurs de plaque supérieures à 5 mm pour le soudage en position plate et horizontale-verticale.
La méthode toutes positions droite est une modification de la technique droite et est idéalement adaptée pour souder des plaques d'acier et surtout des pipelines qui nécessitent un soudage en position (vertical et en plafond). Les techniques droite et toutes positions permettent au soudeur d'obtenir un cordon de pénétration uniforme avec un contrôle supplémentaire sur le bain de fusion et le dépôt de soudure.
De plus, le soudeur a une vue claire du bain de fusion et peut travailler avec une liberté de mouvement complète. Ces techniques sont très hautement qualifiées et sont utilisées moins souvent que la technique gauche traditionnelle.
Pourquoi utiliser l'acétylène pour le soudage ?
Le soudage est un procédé de fabrication important dans diverses industries manufacturières. Il existe différents types de procédés de soudage. Un type important est le soudage au gaz. Dans ce type de soudage, la chaleur nécessaire pour le processus est produite par la combustion de l'oxygène et de l'acétylène. Parfois, l'hydrogène, le butane et le propane sont aussi utilisés comme substituts de l'acétylène.
La combinaison de l'oxygène et de l'acétylène pour couper les métaux est utilisée depuis environ 1906. Au fil des ans, l'acétylène a gagné la reconnaissance comme l'un des gaz de soudage les plus sûrs, mais aussi les plus puissants. Mais il y a une idée fausse croissante selon laquelle le propane serait un meilleur gaz de soudage que l'acétylène. Ce post partage les différences entre ces gaz et discute en détail les avantages offerts par le gaz acétylène.
Soudage au gaz - 4 degrés de différence entre le propane et l'acétylène
Voici les principales différences entre le propane et l'acétylène :
- Température de flamme : Le propane produit une température de flamme d'environ 2 800 °C lorsqu'il est brûlé dans l'oxygène. L'acétylène produit une température de flamme d'environ 3 100 °C avec l'oxygène. Cette haute température de flamme rend l'acétylène un choix approprié pour le soudage au gaz de l'acier.
- Soudage : Lorsqu'il est brûlé dans l'oxygène, l'acétylène produit une zone réductrice, qui nettoie facilement la surface du métal. Cependant, le propane n'a pas de zone réductrice. Cette propriété le rend inapproprié pour le soudage. Aujourd'hui, le soudage oxyacétylénique est employé pour les aciers à haute résistance.
- Sécurité : L'efficacité de l'acétylène lorsqu'il est utilisé avec l'oxygène est très élevée. Cela signifie que les gaz, surtout l'oxygène, durent plus longtemps. Ainsi, cela entraîne moins de manipulation de cylindres.
- Avantages économiques : L'acétylène a moins d'exigences stœchiométriques en oxygène comparé au propane. Le rapport de volume du propane est de 4,3 pour 1, tandis que pour l'acétylène il est de 1,2 pour 1. Cela signifie que plus d'oxygène est consommé en utilisant le propane que l'acétylène.
Toutes les différences mentionnées ci-dessus suggèrent pourquoi l'acétylène est préféré au propane. Voulez-vous en savoir plus sur les avantages de l'utilisation de l'oxyacétylène pour le soudage au gaz ? La section suivante en discute en détail.
3 raisons pour lesquelles l'acétylène est idéal pour le soudage
Les points suivants vous aideront à comprendre pourquoi l'acétylène est préféré pour le soudage, depuis 1906.
- Un carburant sûr : La sécurité est une priorité importante dans la plupart des industries de processus. Comme l'acétylène est plus léger que l'air, il y a peu de chances qu'il s'accumule à bas niveau. Cette propriété le rend sûr à utiliser dans toute installation de traitement ou dans les applications souterraines.
- Excellente qualité de soudage : L'acétylène est le gaz combustible le plus chaud lorsqu'il est combiné avec l'oxygène. Dans les bonnes applications, cela rend l'acétylène idéal pour souder différents matériaux en acier.
- Économie : L'oxyacétylène est bien connu pour sa flexibilité, et convient à diverses opérations d'usinage autres que le soudage, comme le brasage, la coupe, etc.
Dans les usines de remplissage de gaz acétylène et autres applications, les cylindres d'acétylène pour le soudage sont disponibles en diverses tailles. Cette flexibilité les rend faciles à trouver et à transporter comparé aux autres gaz combustibles.
Rexarc est l'un des principaux fabricants d'équipements pour le remplissage de cylindres d'acétylène pour le soudage. L'équipe de Rexarc vous aidera à comprendre les spécifications et les avantages supplémentaires de l'utilisation de l'acétylène pour le soudage au gaz.
À quoi sert le soudage oxy-combustible ?
Le soudage oxy-combustible est un procédé pour souder des types de métaux, y compris l'acier au carbone, les aciers alliés, la fonte, l'aluminium et le magnésium en utilisant de l'oxygène pur et du gaz combustible. Dans le soudage oxy-combustible, une torche est utilisée pour chauffer deux pièces de métal à une température qui produit un bain en fusion.
Comment travailler correctement avec un chalumeau oxyacétylénique
Allumer, régler et éteindre un chalumeau oxygène-acétylène est facile – surtout en suivant les procédures appropriées. En plus de ces instructions faciles à suivre, vous devez toujours suivre les procédures d'exploitation du fabricant de la torche.
Comment allumer, régler et éteindre correctement un chalumeau oxyacétylénique :
D'abord – avant d'essayer d'allumer la torche, suivez ces vérifications :
- Assurez-vous que les vis de réglage de pression des détendeurs sont desserrées !
- Assurez-vous que les vannes de la torche sont fermées !
- Tenez-vous à l'écart de l'avant du détendeur
- Ouvrez séparément et lentement les vannes des cylindres d'oxygène et d'acétylène
- Ajustez les vis de réglage de pression des détendeurs aux réglages de pression de pointe
- Ouvrez/fermez les vannes de la torche séparément et affinez les réglages de pression sur les détendeurs
- Appuyez sur le levier de coupe et ajustez la pression si nécessaire
Allumage et réglage de la torche (avec mélangeur à pression positive/égale) :
- Purgez séparément les conduites d'oxygène et de gaz combustible
- Ouvrez la vanne de gaz combustible d'un demi-tour
- Allumez la flamme avec un allumeur
- Augmentez le débit de gaz combustible jusqu'à ce que la flamme quitte l'extrémité de la pointe et qu'aucune fumée ne soit présente
- Diminuez jusqu'à ce que la flamme revienne à la pointe
- Ouvrez la vanne d'oxygène et ajustez pour une flamme neutre
- Appuyez sur le levier d'oxygène et faites les ajustements nécessaires
Extinction de la torche (avec mélangeur à pression positive/égale) :
- Fermez la vanne d'oxygène de la torche
- Fermez la vanne de gaz combustible de la torche
Si la torche/détendeurs et gaz ne sont plus utilisés pour un moment, suivez ces procédures :
- Fermez les vannes des cylindres d'oxygène et de gaz combustible
- Purgez séparément les conduites d'oxygène et de gaz combustible
- Assurez-vous que tous les manomètres des détendeurs indiquent 0
- Desserrez les vis de réglage de pression des détendeurs !
- Si vous utilisez dans un environnement commercial, signalez tout dommage, etc. à votre superviseur
N'oubliez pas de toujours suivre les règles de sécurité de base lors du travail avec l'équipement oxy-combustible.
Questions fréquentes
Qu'est-ce que le soudage oxyacétylénique ?
Le soudage oxyacétylénique, communément appelé soudage au gaz, est un procédé qui repose sur la combustion de l'oxygène et de l'acétylène. Lorsqu'ils sont mélangés dans les bonnes proportions dans un chalumeau à main ou chalumeau, une flamme relativement chaude avec une température d'environ 3 200 °C est générée.
Qu'est-ce que le soudage oxy-combustible ?
Dans le soudage oxy-combustible, un chalumeau de soudage est utilisé pour souder les métaux. Le soudage du métal résulte lorsque deux pièces sont chauffées à une température qui produit un bain de métal en fusion partagé. Le bain fondu est généralement alimenté avec du métal supplémentaire appelé métal d'apport. Le choix du matériau d'apport dépend des métaux à souder.
À quoi sert le soudage oxy-combustible ?
Le soudage oxy-combustible est un procédé pour souder des types de métaux, y compris l'acier au carbone, les aciers alliés, la fonte, l'aluminium et le magnésium en utilisant de l'oxygène pur et du gaz combustible. Dans le soudage oxy-combustible, une torche est utilisée pour chauffer deux pièces de métal à une température qui produit un bain en fusion.
Quel est le procédé de soudage oxyacétylénique ?
Le soudage oxyacétylénique, communément appelé soudage au gaz, est un procédé qui repose sur la combustion de l'oxygène et de l'acétylène. Lorsqu'ils sont mélangés dans les bonnes proportions dans un chalumeau à main ou chalumeau, une flamme relativement chaude est produite avec une température d'environ 3 200 °C.
Quels métaux peuvent être soudés avec l'oxyacétylène ?
Si le soudage oxyacétylénique est fait correctement, il peut être utilisé pour souder tous les métaux commerciaux. Les métaux qui sont soudés avec l'oxyacétylène incluent l'acier faiblement allié, l'acier à faible teneur en carbone, le fer forgé et la fonte.
Quel est le but du soudage oxyacétylénique ?
Le soudage au gaz oxyacétylénique est généralement utilisé pour les opérations de soudage et de coupe pour les métaux et alliages. Le soudage est généralement utilisé pour joindre plusieurs métaux en utilisant la chaleur générée par la combustion de gaz combustibles comme l'acétylène, l'hydrogène, le propane ou le butane avec un mélange d'oxygène.
Quels métaux peuvent être soudés avec l'oxyacétylène ?
Les métaux qui peuvent être soudés avec la flamme oxyacétylénique incluent le fer, l'acier, la fonte, le cuivre, le laiton, l'aluminium, le bronze ainsi que de nombreux alliages. La flamme oxyacétylénique est aussi utilisée pour la coupe de métal, la cémentation et le recuit.
Comment faites-vous le soudage oxy ?
Pourquoi l'électrode est-elle enrobée de flux ?
L'électrode est enrobée d'un mélange métallique appelé flux, qui dégage des gaz lors de sa décomposition pour prévenir la contamination de la soudure, introduit des désoxydants pour purifier la soudure, provoque la formation de scories protectrices, améliore la stabilité de l'arc et fournit des éléments d'alliage pour améliorer la qualité de la soudure.
Combien coûte une installation oxyacétylénique ?
Vous aurez besoin d'un cylindre de combustible et d'un cylindre d'oxygène pour faire fonctionner un système oxy-combustible n'importe quand, n'importe où. Le coût d'installation initial pour un système oxy-combustible de service moyen typique est de 230 $ à 500 $.
Quelle est la résistance du soudage au chalumeau ?
L'équipement de soudage au chalumeau est assez efficace et peut produire des températures de flamme allant jusqu'à 3 200 °C ou 5 620 °F. La machine de soudage au chalumeau est assez polyvalente et peut être utilisée pour une grande variété de projets, du plus petit gadget à la plus grande structure.
L'oxyacétylène peut-il couper l'acier inoxydable ?
Mais seuls les métaux dont les oxydes ont un point de fusion inférieur au métal de base lui-même peuvent être coupés avec ce procédé. Les métaux tels que l'aluminium et l'acier inoxydable ne peuvent pas être coupés avec l'oxycoupage en raison de la formation d'un oxyde qui empêche l'oxydation de se produire pleinement.
Quelle est la pression de l'oxyacétylène ?
La pression du gaz combustible est de 0,07 bar (1 psi – livre par pouce carré) ou moins. La pression d'oxygène varie entre 0,7 et 2,8 bar (10 à 40 psi), selon la taille de la pointe de la torche.
Pourquoi les rideaux sur le poste de soudage sont-ils si importants ?
Les rideaux et écrans de soudage ajoutent une couche de protection supplémentaire dans l'espace de travail de soudage, assurant que les travailleurs opérant à proximité de la zone de soudage ne sont pas exposés à la lumière UV nocive ou au risque de brûlures d'éblouissement.
Comment le flux adhère-t-il à une baguette de soudage ?
Alors que les ingrédients du flux brûlent dans l'arc de soudage, ils libèrent du gaz de protection pour protéger le bain de fusion en fusion des impuretés atmosphériques. Lorsque le bain de fusion refroidit, le flux forme des scories pour protéger le métal de soudure de l'oxydation et prévenir la porosité dans le cordon de soudure.
Quelle est la meilleure baguette de soudage pour l'acier inoxydable ?
Une électrode SMAW 309 ou 312 est un bon choix pour le soudage à la baguette de l'acier inoxydable, surtout pour les applications de maintenance ou réparation. Elle offre une haute résistance à la fissuration et une bonne résistance, et peut généralement joindre l'acier inoxydable déjà en service, même si le grade de matériau spécifique n'est pas connu.
Lequel est meilleur : coupeur plasma ou oxyacétylène ?
Vitesses plus rapides sur les métaux minces : Le plasma peut couper les métaux minces plus vite que l'oxycoupage, et avec une distorsion métallique minime ou nulle. Le plasma offre aussi de meilleures performances lors de la coupe de métaux empilés.
De combien le découpage plasma est-il plus rapide que la coupe oxy-combustible ?
Dans l'ensemble, le plasma produit des coupes plus précises et plus propres que l'oxycoupage avec une meilleure angularité, un kerf plus fin, une zone affectée par la chaleur plus petite, et peu ou pas de scories. Le plasma est au moins deux fois plus rapide que l'oxycoupage pour couper des métaux jusqu'à 25 mm d'épaisseur, et jusqu'à 12 fois plus rapide sur les matériaux plus minces.
Quelle taille de réservoirs oxyacétyléniques dois-je prendre ?
C'est une situation « plus grand c'est mieux », donc envisagez d'obtenir un réservoir plus grand comme un oxygène taille K et un acétylène #4. Si vous pouvez vous le permettre, je suggère d'en acheter deux de chaque, pour pouvoir les échanger et continuer à travailler au lieu de mettre le projet en attente jusqu'à ce que vous puissiez aller chez le revendeur pour une recharge.
L'oxyacétylène est-il obsolète ?
Au cours des dernières décennies, le soudage oxyacétylénique est devenu obsolète. Nos soudeurs à l'arc modernes ont plus de constance et soudent plus vite. Cependant, la coupe oxyacétylénique est encore un procédé couramment utilisé par des millions de soudeurs chaque jour.
Les chalumeaux oxyacétyléniques peuvent-ils couper l'aluminium ?
Non, l'oxyacétylène n'est pas pour couper l'aluminium. L'oxyacétylène (acétylène à partir de ce point) rendra l'aluminium assez chaud pour le faire fondre mais en aucun cas de manière nette.
De quoi avez-vous besoin pour le soudage oxyacétylénique ?
Composants d'équipement essentiels
- Corps de torche (ou poignée)
- Deux tubes de gaz séparés (à travers la poignée connectés aux tuyaux)
- Vannes de contrôle séparées.
- Chambre de mélange.
- Tube de flamme.
- Pointe de soudage.
Allumez-vous l'oxygène ou l'acétylène en premier ?
Vous pouvez commencer en ouvrant la vanne d'acétylène d'un huitième de tour et en allumant la flamme. Maintenant, ralentissez la flamme jusqu'à ce que la fumée soit réduite au minimum. Vous voyez la flamme se transformer en forme de plume vers la fin. Maintenant, ouvrez lentement la vanne d'oxygène et observez les flammes de préchauffage apparaître.
Quels sont les avantages du soudage oxyacétylénique ?
Avantages du soudage oxyacétylénique :
- C'est facile à apprendre.
- L'équipement est moins cher que la plupart des autres types d'équipements de soudage (MIG/TIG)
- L'équipement est plus portable que la plupart des autres types d'équipements de soudage (MIG/TIG)
- L'équipement Oxy/Acétylène peut aussi être utilisé pour « couper à la flamme » de grandes pièces de matériau.
Quels métaux pouvez-vous souder avec l'oxyacétylène ?
Les métaux qui peuvent être soudés avec la flamme oxyacétylénique incluent le fer, l'acier, la fonte, le cuivre, le laiton, l'aluminium, le bronze ainsi que de nombreux alliages. La flamme oxyacétylénique est aussi utilisée pour la coupe de métal, la cémentation et le recuit.
Processus de fabrication
- Soudure à froid expliquée : assembler le métal sans chaleur
- Soudage oxyacétylénique : principe et fonctionnement du soudage au gaz
- Comprendre les Flammes de Soudage : Types Neutre, Carburant et Oxydant
- Comprendre les cordons de soudure (bead welds) : types, techniques et applications
- Comprendre le soudage par projection par résistance : procédé, avantages et applications
- Machines de soudage par points portatives : définition, fonctionnement et avantages clés
- Comprendre les machines à souder par électrofusion : applications et avantages
- Soudage flash expliqué : guide rapide de cette technique de fabrication puissante
- Comprendre les machines à souder l'aluminium : technologie, avantages et applications