



Fondamentaux de la tribologie : réduire les coûts de maintenance dans les aciéries
Bases de la tribologie
Les dépenses de surveillance d'état et de maintenance des machines représentent un coût significatif dans une aciérie. La tribologie permet de réduire ces dépenses. Le terme « tribologie » a été inventé par le Dr H. Peter Jost en Angleterre en 1966. Le « Rapport Jost », remis au Parlement britannique (Ministère de l'Éducation et de la Science), estimait des économies potentielles de plus de 515 millions de livres par an pour l'industrie grâce à une meilleure application des principes et pratiques tribologiques. Pourtant, la tribologie n'est pas un domaine nouveau.
Étymologie : du grec « tribos » (frottement, frotter) + suffixe « -logie » (étude de). La tribologie est donc l'étude du « frottement » ou « l'étude des choses qui frottent ».
La tribologie est la science et la technologie des surfaces en interaction en mouvement relatif. Elle étudie (Fig 1) trois phénomènes fondamentaux : (i) le frottement, (ii) l'usure, (iii) la lubrification.
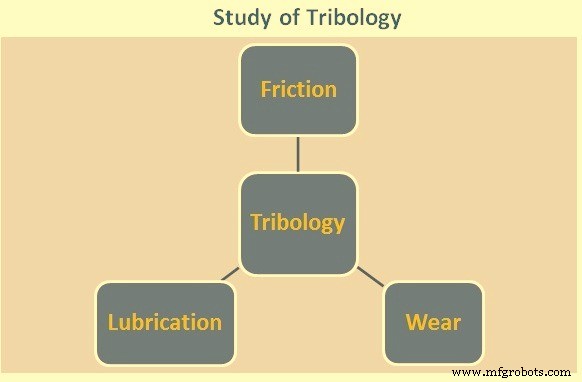
Fig 1 Étude de la tribologie
Science et technologie du frottement, de la lubrification et de l'usure, la tribologie est cruciale pour la conservation des matériaux et de l'énergie. C'est une connaissance ancienne, essentielle pour tout ce qui bouge, mais en tant que discipline scientifique, elle est relativement récente.
Bien que l'une des plus anciennes disciplines d'ingénierie, la tribologie reste l'une des sciences classiques les moins développées. Raisons : ce n'est pas une discipline unique, ni bien représentée par des processus d'état stationnaire. Elle implique toutes les complexités des matériaux.
La tribologie est multidisciplinaire : génie mécanique (organes de machine : paliers lisses, roulements, engrenages), science des matériaux (résistance à l'usure), technologie des surfaces (topographie, revêtements), chimie des lubrifiants et additifs. Disciplines émergentes : (i) biotribologie (usure, frottement, lubrification des prothèses articulaires), (ii) nanotribologie (frottement et usure aux échelles micro/nano).
Dans toute machine, de nombreux composants fonctionnent par frottement mutuel (paliers, engrenages, cames, pneus, freins, segments de piston...). Parfois on recherche un faible frottement (économie d'énergie), parfois un fort frottement (freins). La tribologie s'applique à tous les secteurs industriels, y compris la sidérurgie.
Avec les avancées technologiques, la conservation matière/énergie devient cruciale. L'usure est une cause majeure de gaspillage matière : sa réduction génère d'importantes économies. Le frottement est une cause principale de dissipation d'énergie : un meilleur contrôle frictionnel permet des économies substantielles. La lubrification est le moyen le plus efficace de contrôler l'usure et réduire le frottement.
La tribologie consiste à introduire une substance entre les surfaces de contact de pièces en mouvement pour réduire le frottement et dissiper la chaleur. Le choix du meilleur lubrifiant et la compréhension de son mécanisme d'action pour séparer les surfaces (paliers, autres composants) constituent un domaine d'étude majeur.
La lubrification vise à minimiser le frottement entre deux surfaces en interaction en mouvement relatif. Le frottement existe car aucune surface solide n'est microscopiquement lisse. Même les surfaces les mieux usinées présentent pics et vallées (« rugosité »). Au contact, seuls les pics se touchent réellement. Ces contacts supportent la charge normale, se déforment plastiquement et se soudent à froid. Selon l'intensité de la charge, de plus en plus de pics entrent en contact : la « surface réelle » de contact augmente, contrairement à la « surface apparente » (géométrique). Ce phénomène est l'adhérence.
On pense que le frottement est causé par cette adhérence. Pour déplacer deux telles surfaces l'une par rapport à l'autre, une force est nécessaire pour cisailler ces contacts : c'est la force de frottement. La tribologie aide à mieux conceptualiser les problèmes de frottement, usure et lubrification impliqués dans le mouvement relatif entre surfaces.
Science complexe aux possibilités limitées de calcul théorique du frottement et de l'usure, la tribologie est fortement liée aux applications pratiques, valorisant le travail empirique et l'expérience. Les propriétés tribologiques sont cruciales pour les matériaux en contact ; le système est sensible aux conditions opératoires et à l'environnement. Comprendre le comportement tribologique requiert physique, chimie, métallurgie, mécanique → science interdisciplinaire. En optimisant frottement et usure dans les applications technologiques (composants machines, systèmes de travail des métaux), on préserve à la fois l'environnement et les coûts.
Frottement
Le frottement se définit comme la résistance au mouvement d'un corps par rapport à un autre, crucial dans les opérations de travail des métaux. Ce n'est pas un paramètre matériau, mais une réponse système sous forme de force de réaction. Il dépend de : température, humidité, charge, propriétés mécaniques, topographie de surface. La loi de frottement (loi d'Amontons-Coulomb) décrit le coefficient de frottement (M) comme le rapport entre force tangentielle (Ft) et force normale (Fn) :
M = Ft / Fn
Cette loi est valable pour les contacts tribologiques aux pressions de contact ordinaires (la plupart des contacts) et est souvent appelée « frottement de Coulomb ». Lors du contact, le frottement se divise généralement en deux composantes : (i) composante adhésive (Ma), (ii) composante de labour (Mp).
M = Ma + Mp
- Composante adhésive : liée aux matériaux en contact, contrôlée par la force adhésive agissant sur les zones de contact réel (aspérités de surface). Force adhésive = force pour rompre les liaisons inter-surfaces lors du glissement. L'adhérence des deux solides dépend de la chimie des surfaces tribologiques à l'interface de glissement.
- Composante de labour : origine dans la force de déformation lors du labour du matériau le plus tendre par les aspérités du plus dur, liée à la topographie de surface. Particules d'usure durcies par déformation agissent aussi en labour. S'y ajoute la déformation d'aspérités (niveau micro).
Mécanismes d'usure
Dans les contacts tribologiques, l'usure résulte de l'interaction entre deux surfaces en contact → enlèvement progressif de matière de surface (perte de matière). L'usure, comme le frottement, est un paramètre système. Mécanismes principaux : usure abrasive, adhésive, de fatigue, tribiochimique. Typiquement, plusieurs mécanismes coexistent. Interrelation frottement-usure : souvent faible frottement = faible usure, mais pas règle générale (exemples d'usure élevée malgré faible frottement).
Usure adhésive
Dommage quand deux corps métalliques frottent sans agent abrasif délibéré. L'usure abrasive = dommage par matériau plus dur introduit entre deux surfaces frottantes. Sévérité : dépend taille/angularité particules abrasives et rapport dureté métal/abrasif.
L'usure adhésive provient du cisaillement des contacts entre aspérités de deux solides en mouvement relatif. Déformations élastique/plastique des aspérités → zone de contact où forces de liaison créent forte adhérence et soudure des surfaces. Usure adhésive = séparation dans le volume des aspérités du matériau plus tendre (pas à l'interface) → enlèvement matière.
Surface réelle de contact = somme des zones d'aspérités soudées. Glissement → enlèvement matière mesurable en volume ou perte de masse. Plus courant : taux d'usure ou coefficient d'usure. Taux d'usure = volume d'usure par distance de glissement et charge.
Usure abrasive
Déformation plastique significative du matériau de surface. Se produit quand l'une des surfaces en contact est substantiellement plus dure que l'autre = abrasion à deux corps. L'abrasion survient aussi quand des particules dures sont introduites dans le système tribo : abrasion à trois corps (particule libre) ou deux corps (particule fixée sur une surface). Le matériau plus dur peut être usé abrasivement. Aspérités/particules dures et pointues pressées dans la surface plus tendre → écoulement plastique autour du dur. Mouvement tangentiel → le dur raye le tendre (action de labour) → usure + rayures/sillons. Classification fine : micro-coupe, micro-fatigue, micro-éclatement. Taux d'usure abrasive défini comme pour l'adhésive.
Usure de fatigue
Essentielle dans outillages/matrices chargés cycliquement (ex. cylindres). En compression, contraintes de cisaillement générées sous la surface. Chargements répétés → micro-fissures (souvent sous surface, au point faible : inclusion, particule de seconde phase). Chargements/déchargements successifs → propagation micro-fissure, coalescence des vides. Taille critique atteinte → changement de direction vers la surface → détachement particule feuilletée = délamination ; si particule grosse = écaillage (spalling). Chargement normal + glissement → contrainte de cisaillement max vers la surface → fissures de fatigue depuis défauts de surface.
Comme tout processus d'usure, influencé par nombreuses variables. Pour réduire : éviter concentreurs de contraintes externes/internes, assurer interface forte matrice/particules seconde phase. Complication en travail à chaud : chauffage brutal → dilatation surface → contraintes surface/cœur ; refroidissement post-contact → nouvelles contraintes. Combinées aux contraintes de charge → fatigue thermique → réseau mosaïque de fissures = crazing ou fire-cracking. Fatigue = rupture catastrophique possible (ex. rupture complète de cylindres).
Usure tribiochimique
Processus d'usure dominé par réactions chimiques dans le contact → matière consommée. Conditions environnementales + mécanismes de contact mécaniques = importance capitale. Action chimique (diffusion, dissolution) n'est pas mécanisme d'usure isolé, toujours en combinaison/interaction avec autres mécanismes. Plus exact : considérer mécanismes d'usure mécaniques + effets chimiques comme paramètre d'influence modifiant les propriétés de surface.
Formation de film tribo
Températures/pressions locales élevées au contact de deux corps glissants → cisaillement local, fracture des surfaces. Températures locales → accélération réactions chimiques ou fusion locale → usure. Mais ces conditions peuvent aussi permettre formation de film tribo aux nouvelles propriétés tribologiques. Deux groupes :
- Film de transformation : transformation surface d'origine par déformation plastique, transformation de phase, diffusion... sans transfert matière.
- Film de dépôt : uniquement par transfert matière (molécules surface opposée, environnement, débris d'usure).
Topographie, réactivité chimique, adhérence influencent la formation du film tribo.
Lubrification
Les lubrifiants visent principalement à réduire frottement (souvent vibrations) et usure. Agents interposés entre deux surfaces en mouvement relatif pour minimiser le frottement. Sélection et application selon fonctions attendues. Fonctions principales :
- Contrôler le frottement
- Contrôler l'usure
- Contrôler la température
- Contrôler la corrosion
- Éliminer les contaminants
- Former un joint (graisse)
Réduction du frottement par deux mécanismes :
- Séparation complète des surfaces solides → mouvement relatif = cisaillement dans le lubrifiant → frottement = résistance au cisaillement du lubrifiant.
- Séparation incomplète → forces de frottement réduites par glissement entre fines couches de faible frottement adsorbées sur les surfaces.
Moins de frottement = moins de chaleur = température plus basse.
Réduction de l'usure aussi par séparation (totale/partielle) des surfaces solides. Le lubrifiant abaisse la température, évacue particules d'usure, empêche contaminations extérieures.
Résidus de lubrifiant peuvent poser problème (ex. résidus outil→tôle acier → gêne laquage carrosseries). Parfois détergents agressifs nécessaires pour nettoyer. Le lubrifiant lui-même peut être inacceptable (santé/environnement).
Lubrifiants : fluides ou solides, pas nécessairement huile/graisse. Ex. : métaux, oxydes, sulfures, graphite... Types courants :
- Lubrifiants liquides – huiles minérales (base, + additifs, synthétiques)
- Lubrifiants quasi-solides (graisses)
- Lubrifiants solides
Choix selon exigences d'application.
Lubrifiants liquides
Préférés : entraînement hydraulique entre pièces mobiles. Outre la séparation, ils évacuent la chaleur. Critère principal de sélection : effet minimal de la température sur la viscosité. Inertes vis-à-vis surfaces métalliques et autres composants.
Raffinage moderne → lubrifiants de qualité à partir de nombreux bruts. Raffinerie ne produit que coupes de base de différentes viscosités, impropres à l'usage direct. Mélanges pour viscosité cible + additifs pour améliorer autres qualités.
Lubrifiants liquides synthétiques : liquides huileux, neutres, non issus du pétrole brut. Propriétés proches des lubrifiants pétroliers. Applications où huiles pétrolières inutilisables. Classes chimiques : di-esters, esters organo-phosphates, polymères silicones...
Caractéristiques importantes des lubrifiants
- Masse volumique spécifique : rapport poids d'un volume donné à 15°C / eau.
- Viscosité : résistance à l'écoulement. Plus haute = plus de résistance. Ex. : eau peu visqueuse (coule libre) vs mélasse (visqueuse, coule lentement). Film d'huile idéal sur palier = viscosité adaptée pour séparer deux surfaces métalliques.
- Vitesse du palier et viscosité : alliées pour bon film d'huile. Vitesse lente → viscosité plus élevée (huile plus épaisse). Vitesse rapide → viscosité plus faible (huile plus fluide).
- Charges sur palier : huile doit avoir viscosité suffisante pour supporter la charge. Définition technique : force pour déplacer surface plane 1 cm² sur autre à 1 cm/s, séparées par couche liquide 1 cm. Unité : « poise » = viscosité absolue.
- Viscosité cinématique : rapport viscosité absolue / masse volumique à la température de mesure. Unité : « stokes ». Pratique : temps (secondes) pour écouler quantité donnée dans tube capillaire standard → secondes Saybolt universelles à 40°C ou 100°C.
- Indice de viscosité (VI) : expression numérique de l'effet de la température sur la viscosité.
- Point d'écoulement (pour point) : température où l'huile reste fluide. Capacité à travailler à basse température.
- Point d'éclair : température où vapeurs s'enflamment. Capacité à travailler à haute température sans risque incendie.
Purification et fabrication confèrent de bonnes qualités aux huiles lubrifiantes. Mais elles restent sujettes à contamination et décomposition en conditions sévères. D'où additifs (composés chimiques/agents) pour améliorer/stabiliser. Additifs modernes classés en : (i) protection du lubrifiant en service (anti-détérioration), (ii) protection contre produits nocifs combustion carburant, (iii) amélioration propriétés physiques existantes ou apport nouvelles caractéristiques.
Utilisation très large : huiles légères instruments/broches → graisses épaisses engrenages, huiles automobiles, huiles de coupe, fluides hydrauliques. >50 caractéristiques d'huiles de base améliorables par additifs. Propriétés requises additifs : (i) solubilité huile de base, (ii) insolubilité/absence réaction solution aqueuse, (iii) ne pas foncer l'huile, (iv) faible volatilité, (v) stabilité mélange/stockage/usage, (vi) pas d'odeur défavorable.
Types d'additifs et leurs fonctions
- Antioxydant : augmenter durée vie huile/machine, prévenir oxydation
- Inhibiteur de corrosion : protéger alliages paliers et surfaces métalliques
- Détergents : propreté surfaces lubrifiées
- Inhibiteur de rouille : éliminer rouille en présence eau/humidité
- Abaisseur de point d'écoulement : améliorer fluidité basse température
- Améliorateur d'indice de viscosité : réduire taux variation viscosité avec température
- Antimousse : prévenir mousse stable
- Agent extrême pression (EP) : améliorer résistance film et capacité portance
Plus de 300 huiles lubrifiantes industrielles/automobiles. Classification courante : (i) huiles broche, (ii) huiles engrenages, (iii) huiles paliers générales, (iv) huiles moteurs électriques, (v) huiles cylindres vapeur, (vi) huiles turbines, (vii) huiles compresseurs air, (viii) huiles compresseurs réfrigération, (ix) huiles hydrauliques, (x) huiles de coupe, (xi) huiles automobiles. Chaque type a caractéristiques adaptées à son application.
Lubrifiants quasi-solides (graisses)
Lubrifiant semi-solide. Généralement huile minérale + savon spécial → mélange plastique. Savon = épaississant. Additifs comme pour huiles. Avantages :
- Applications moins fréquentes → économie lubrifiant + maintenance
- Joint contre entrée poussière/salissures
- Gouttes/projections quasi éliminées
- Joints moins coûteux pour paliers graissés
- Lubrification résiduelle même si palier négligé longtemps
- Propriété adhérente → rouille réduite même machine à l'arrêt
Composants principaux : savons + huiles minérales. Savons : graisses animales/végétales ou acides gras. Additifs + parfois charges pour caractéristiques spéciales.
Classification par savon utilisé. Propriétés fortement influencées par type de savon. Types courants :
- Base calcium : aspect lisse, très résistant à l'eau. Graisses alimentaires (palme, coton) + chaux hydratée. Nécessite eau comme stabilisant. Ne supporte pas >80°C (séparation huile/savon → particules savon dures/abrasives → rayures paliers).
- Base sodium : jusqu'à 120°C. Structure fibreuse → supporte fortes charges roulements billes/rouleaux. Moins résistant à l'eau.
- Base baryum : jusqu'à 175°C+. Bonne résistance eau.
- Base lithium : haute température + excellente résistance eau. Aussi pour basse température.
Pour températures/charges très élevées : graisses sans savon (bentonite modifiée, gels silice + fluides synthétiques). Certaines graisses à savon + fluides synthétiques (au lieu d'huiles minérales). Additifs comme pour huiles : antioxydants, inhibiteurs corrosion, agents EP, inhibiteurs rouille, additifs adhérence.
Deux caractéristiques vitales :
- Consistance : en dixièmes de mm. Test ASTM D217-52T (pénétration). NLGI (USA) classe les graisses par lectures de pénétration.
- Point de goutte (drop point) : température passage quasi-solide → liquide (conditions test prescrites). ASTM D566-42. Indicateur qualitatif résistance chaleur.
Lubrifiants solides
Minces films solides interposés entre deux surfaces frottantes pour réduire frottement/usure. Besoin croissant avec avancées technologiques. Caractéristiques : faible résistance au cisaillement, faible dureté, forte adhérence au substrat, continuité, auto-réparation (film se reforme si rompu), sans impuretés abrasives, stabilité thermique, inertie chimique. Composés inorganiques : graphite, disulfure de molybdène, disulfure de tungstène, nitrure de bore ; organiques : stéarates Al, Zn, Na, Li, cires. Applications où huiles pétrolières conventionnelles échouent (conditions extrêmes).
Processus de fabrication
- Perçage par friction expliqué : coupe par chaleur pour trous plus rapides et plus propres
- Les Applets Java : Bases et différences clés
- Conception de layout PCB essentielle : maîtriser les fondamentaux
- Comprendre le coefficient de frottement du polyuréthane pour une conception optimale
- Matériau de friction fritté : définition, avantages et applications industrielles
- Étriers de frein expliqués : fonctionnement et maintenance pour tracteurs
- Comprendre les pompes : Fondamentaux et applications
- Fraiseuses horizontales : bases et choix du bon modèle
- Maîtriser le soudage par friction : techniques, avantages et applications