



Sélectionner la finition de surface idéale pour vos composants usinés CNC
La finition de surface est l'étape finale de l'usinage CNC. La finition peut être utilisée pour éliminer les défauts esthétiques, améliorer l'apparence d'un produit, fournir une résistance et une résistance supplémentaires, ajuster la conductivité électrique, et bien plus encore.
Avec toutes les options de finition de surface disponibles, comment les gestionnaires de produits et les concepteurs peuvent-ils s'assurer de choisir la meilleure ? Heureusement, il existe quelques finitions courantes qui offrent des avantages uniques, et il s'agit simplement de comprendre les spécifications de chaque option.
Finition courantes pour pièces usinées CNC
État d'usinage (As-machined)
L'usinage CNC produit une pièce avec une finition « état d'usinage » ou « état de fraisage » dès que le processus de fabrication est terminé. La pièce aura de petites marques d'outils et imperfections visibles. La rugosité moyenne de surface est d'environ 3,2 µm. Les pièces en état d'usinage ont les tolérances dimensionnelles les plus serrées et sont extrêmement abordables à produire car le post-traitement n'est pas nécessaire.
Cette finition est un bon choix pour ceux qui sont plus préoccupés par l'intégrité dimensionnelle que par l'esthétique. Cependant, les pièces avec des finitions en état d'usinage ne se classent pas très haut en termes de protection. Leur rugosité et l'absence de revêtement protecteur les rendent sensibles aux éraflures, aux rayures et aux égratignures.
Anodisation
L'anodisation est un processus électrochimique qui épaissit la couche d'oxyde naturelle d'une pièce usinée CNC pour la rendre plus épaisse, plus dense, électriquement non conductrice et plus durable.
Ce processus ne peut être effectué qu'en utilisant des alliages d'aluminium ou de titane car ils conduisent bien l'électricité. Pendant l'anodisation, l'alliage est immergé dans un bain d'électrolyte acide et agit comme une anode. Une fois qu'une cathode est placée dans le réservoir d'anodisation et qu'un courant électrique traverse l'acide, les ions oxygène de l'électrolyte et les atomes de l'alliage se combinent à la surface de la pièce.
L'anodisation se décline en deux variétés différentes — Type II et Type III. Le processus global de finition est le même, mais les types II et III nécessitent que la pièce soit immergée dans une solution d'acide sulfurique dilué.
L'anodisation de type II, également connue sous le nom d'« anodisation décorative » (car le revêtement fini peut être transparent ou coloré), produit des revêtements jusqu'à 25 µm d'épaisseur. La plage d'épaisseur de revêtement pour les pièces transparentes est de 4 à 8 µm et de 8 à 12 µm pour les pièces teintes en noir. Ce processus produit une pièce lisse, élégante et résistante à la corrosion et à l'usure.
L'anodisation de type III, également connue sous le nom d'« anodisation dure », peut produire des revêtements anodiques jusqu'à 125 µm d'épaisseur. Les pièces avec ce revêtement ont une densité élevée et sont encore plus résistantes à l'usure que l'anodisation de type II.
Dans l'ensemble, les finitions anodisées sont durables et promettent un bon contrôle dimensionnel. Les finitions anodisées sont les mieux utilisées dans les applications d'ingénierie à haute performance, en particulier pour les cavités internes et les petites pièces. Elles sont parmi les finitions les plus esthétiques pour les pièces usinées CNC, mais ont souvent un prix plus élevé.
Revêtement en poudre
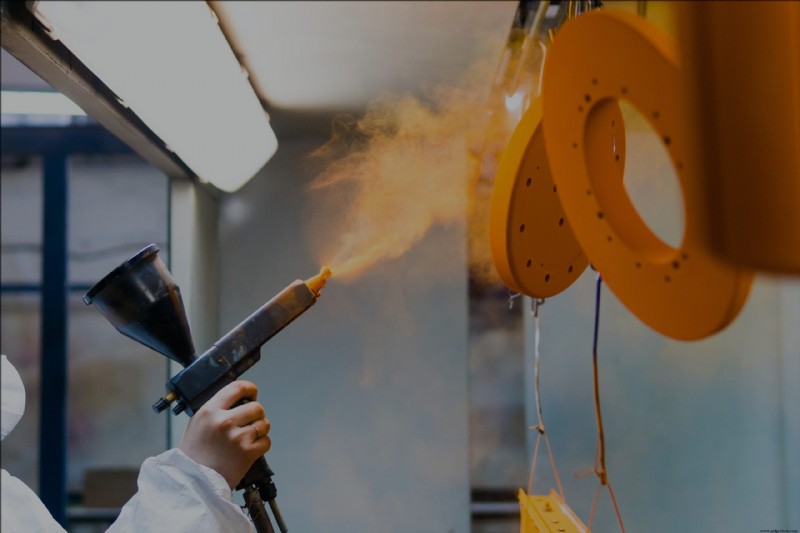
Le revêtement en poudre ressemble beaucoup à la peinture par pulvérisation. D'abord, la pièce est apprêtée avec un revêtement phosphatant ou chromant pour la rendre plus résistante à la corrosion. Ensuite, la pièce est « peinte » avec un revêtement en poudre sec provenant d'un pistolet pulvérisateur électrostatique et cuite dans un four chauffé à au moins 200 °C. Plusieurs couches peuvent être appliquées pour augmenter l'épaisseur, qui peut atteindre 72 µm.
Seul, cette finition crée une fine couche protectrice sur la pièce usinée CNC qui est solide, résistante à l'usure et esthétiquement agréable. Ce processus peut être combiné avec le grenaillage pour augmenter la résistance à la corrosion de la pièce et créer une plus grande uniformité dans la texture et l'apparence.
Contrairement à l'anodisation, une finition par revêtement en poudre est compatible avec tous les métaux, moins cassante et offre une plus grande résistance aux chocs. Cette finition convient à de nombreuses applications fonctionnelles, mais peut être particulièrement bien adaptée aux applications militaires.
Cependant, le revêtement en poudre offre généralement moins de contrôle dimensionnel qu'une finition anodique, et le revêtement en poudre n'est pas recommandé pour une utilisation dans de petits composants ou des surfaces internes. De plus, le prix plus élevé du revêtement en poudre pourrait le rendre prohibitif pour les grandes séries de production.
Grenaillage (Bead Blasting)
Le grenaillage est utilisé pour ajouter une finition de surface mate ou satinée à une pièce usinée CNC. Pendant ce processus, un pistolet à air comprimé projette des millions de billes de verre sur la pièce, éliminant efficacement les marques d'outils et les imperfections, créant une finition granuleuse uniforme. Contrairement à d'autres finitions, y compris l'anodisation et le revêtement en poudre, le grenaillage n'ajoute aucune propriété chimique ou mécanique à la pièce — c'est purement visuel. Contrairement au revêtement en poudre, qui ajoute du matériau à une pièce, le grenaillage est une finition réductrice, ce qui signifie qu'il enlève du matériau de la pièce. C'est une considération importante si votre pièce a des tolérances strictes.
Le grenaillage est l'une des finitions de surface les plus abordables, mais il doit être exécuté manuellement. En tant que tel, ceux qui envisagent le grenaillage comme finition de surface doivent être prêts à engager le coût d'un opérateur formellement formé à ce processus, et reconnaître que le résultat final dépendra largement de la compétence de l'opérateur. La taille et la qualité des billes affecteront également la finition finale.
Obtenez des conseils d'experts sur la finition de vos pièces usinées CNC
En résumé, une finition de post-traitement telle que l'anodisation ou le revêtement en poudre sera probablement une option efficace pour les pièces qui n'ont pas besoin d'être parfaites visuellement mais doivent maintenir leurs dimensions d'origine. Protéger ou renforcer une pièce en aluminium ou en titane peut bénéficier de l'anodisation. Si la pièce ne peut pas être anodisée mais nécessite de la résistance et de la résistance aux chocs, le revêtement en poudre fournit une alternative efficace. Enfin, si la rentabilité est une priorité plus élevée que la tolérance — et que la pièce n'exige pas une finition brillante — le grenaillage peut être la voie préférable.
Les ingénieurs, concepteurs et gestionnaires de produits feraient bien de consulter un expert en fabrication pour s'assurer qu'ils font le bon choix pour leur prochain projet. Les experts de Fast Radius sont bien versés dans tout ce qui concerne la fabrication, de la conception de produits et du prototypage à la fabrication à grande échelle. Notre équipe peut vous aider à choisir la finition la meilleure pour votre pièce usinée CNC et à vous assurer d'arriver sur le marché avec un produit fini solide et élégant.
Contactez-nous dès aujourd'hui — nous serions ravis de parler de votre vision. Si vous êtes prêt à en savoir plus sur l'usinage CNC et d'autres processus de fabrication, jetez un œil au centre de ressources Fast Radius.
Prêt à fabriquer vos pièces avec Fast Radius ?
Demandez un devis
Technologie industrielle
- Les meilleurs accessoires pour exploiter pleinement le potentiel de votre Raspberry Pi
- Choisir la bonne machine de découpe plasma CNC pour votre atelier : guide pratique
- Choisir la finition de surface SPI idéale pour les pièces moulées par injection
- Intel Edison IoT : Choisir le Bon Mini-Ordinateur pour Votre Prototype
- Choisir le godet mini-pelle idéal pour performance optimale
- Comment choisir la fraiseuse-perceuse idéale pour vos projets
- Découvrez la scie circulaire compacte idéale pour chaque travail de coupe
- Top 5 des techniques de fraisage CNC pour élever la précision de conception
- Guide d'expert pour choisir le meilleur équipement Cat® pour votre ferme