



Guide complet du moulage par injection : processus, types et meilleures pratiques
Le moulage par injection est une méthode de production permettant de créer rapidement de grandes quantités de produits identiques. Processus : buse hautement pressurisée remplit divers moules de matière fondue.
Moules d'injection à tirage direct typiques : deux moitiés — noyau et cavité — qui se séparent, permettant éjection efficace. Pour qu'un moule à tirage direct soit conçu, la pièce doit pouvoir être éjectée le long de la ligne de démoulage sans obstruction. Simple en apparence, cette exigence place en réalité des limitations significatives aux ingénieurs et designers.
Caractéristiques de design obstruant l'éjection le long de la ligne de démoulage = sous-coupes (undercuts) — mais pas nécessairement à éviter. Au contraire, fonctionnalités utiles comme clips, loquets, ports/trous latéraux, filetages verticaux, raccords à barbes = tous exemples de sous-coupes, couramment utilisés équipements médicaux et produits plastiques grand public. Avant éjection pièce avec sous-coupes, la portion du moule créant la sous-coupe doit d'abord être retirée.
Les actions (cames, releveurs, coulisseaux, etc.) sont des fonctionnalités spéciales conçues dans le moule permettant moulage sous-coupes, mais se rétractant pour permettre éjection droite. Actions augmentent coûts/délais outillage, mais dépense supplémentaire souvent rentabilisée en permettant pièces viables géométries complexes.
Voici les actions les plus courantes.
1. Cames
Dispositifs simples écartant surfaces sous-coupe de la pièce, permettant ouverture moule. Type courant : goupille angulaire contrôlant mouvement action, ouvrant/fermant même vitesse que reste moule. Cames = complexité géométrique bien plus grande sans setup/ajustements externes supplémentaires pendant production.
Goupille came doit être surveillée sur cycle vie production : acier = compressible/flexible → charge additionnelle compresse goupille → qualité pièces incohérente.
2. Releveurs (lifters)
Libèrent sous-coupes internes ou faces internes sans dégage. Après refroidissement, releveur pousse à angle, retire section sous-coupe du moule, se rétracte pendant éjection. Au lieu de goupille angulaire, releveurs actionnés par presse injection poussant contre plaques éjectrices.
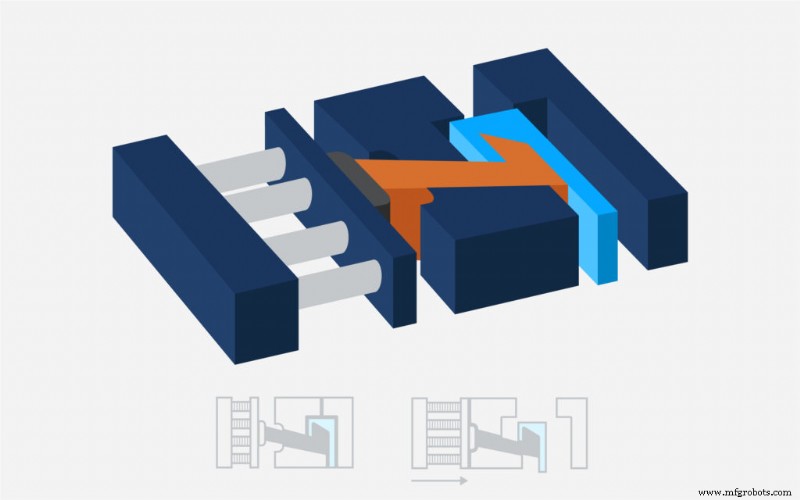
Releveur basique se retire simultanément éjection — seulement perpendiculaire ligne démoulage. Se déplace à angle relatif noyau moule, mais latéralement relatif pièce → surfaces sous-coupe éjectées même taux que retrait releveur. Caractéristiques internes (dégage, nervures, bossages) doivent être modifiées pour accommoder amplitude mouvement releveur.
3. Coulisseaux (sliders)
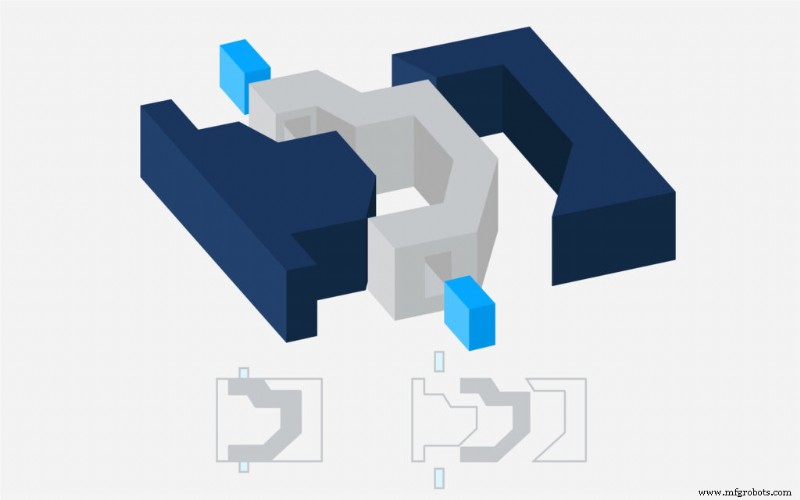
Contrairement releveurs, coulisseaux libèrent sous-coupes externes. Similaires cames, goupilles angulaires fixées noyau moule tirent coulisseau loin pièce finie → éjection facile. Peuvent aussi être actionnés électroaimant/hydraulique.
4. Dévissage (unscrewing)
Pièces avec filetages — vis, fixations — complexes à retirer moules. Filetages externes faciles intégrer design moule, si filets perpendiculaires ligne démoulage. Filetages internes et externes non-perpendiculaires = mécanisme dévissage externe requis. Action insérée moule avant injection, puis dévissée pièce après prise matière.
5. Noyau rétractable (collapsible core)
Actions noyau rétractable utiles pour libérer sous-coupes circulaires. Pièces moulées directement autour action, noyau s'effondre une fois matière prise. Permet retrait facile action + pièce du moule. Peut aussi créer filetages.
Les actions rendent les géométries sous-coupe possibles
Sous-coupes = designs géométriquement complexes utiles, mais difficulté éjection moule. Solution fabricants : intégrer actions dans outillage production, permettant libération facile fonctionnalités sous-coupe sans endommager pièce.
L'aide d'un partenaire fabrication numérique à la demande de confiance comme Fast Radius simplifie tout cycle produit — prototypage, outillage, post-production, fulfillment. Équipe dédiée designers, ingénieurs, chefs produit travaille sans relâche chaque job pour pièces matériaux haute qualité, livrées à l'heure. Processus si efficaces qu'on répercute souvent économies temps/coût aux clients. Contactez-nous pour démarrer.
Technologie industrielle
- Maîtriser la découpe laser : précision, puissance et guide pratique
- Dureté Shore démystifiée : guide complet pour ingénieurs et designers
- Maîtriser les Condensateurs MFD : Points Clés et Applications
- Matériaux de Masque de Soudure : Caractéristiques Clés, Utilisations et Avantages pour la Conception PCB
- Assemblages bois : techniques essentielles, types et conseils pour des joints solides
- Maîtriser l'assemblage à queue d'aronde : techniques, outillage et astuces
- Assemblage à mi-bois : guide complet pour bois, métal et plastique
- Le guide ultime de la finition bois : techniques, produits et conseils
- Le guide complet du contreplaqué : propriétés, usages, types et fabrication