



Planification de processus expliquée : étapes, types et avantages clés
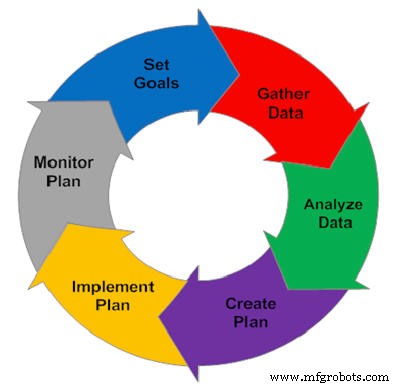
Dans cet article, vous apprendrez ce qu'est la planification de processus, ses exigences, les étapes, les types, les avantages, les inconvénients et la séquence des activités. Commençons par la définition.
Qu'est-ce que la planification de processus ?
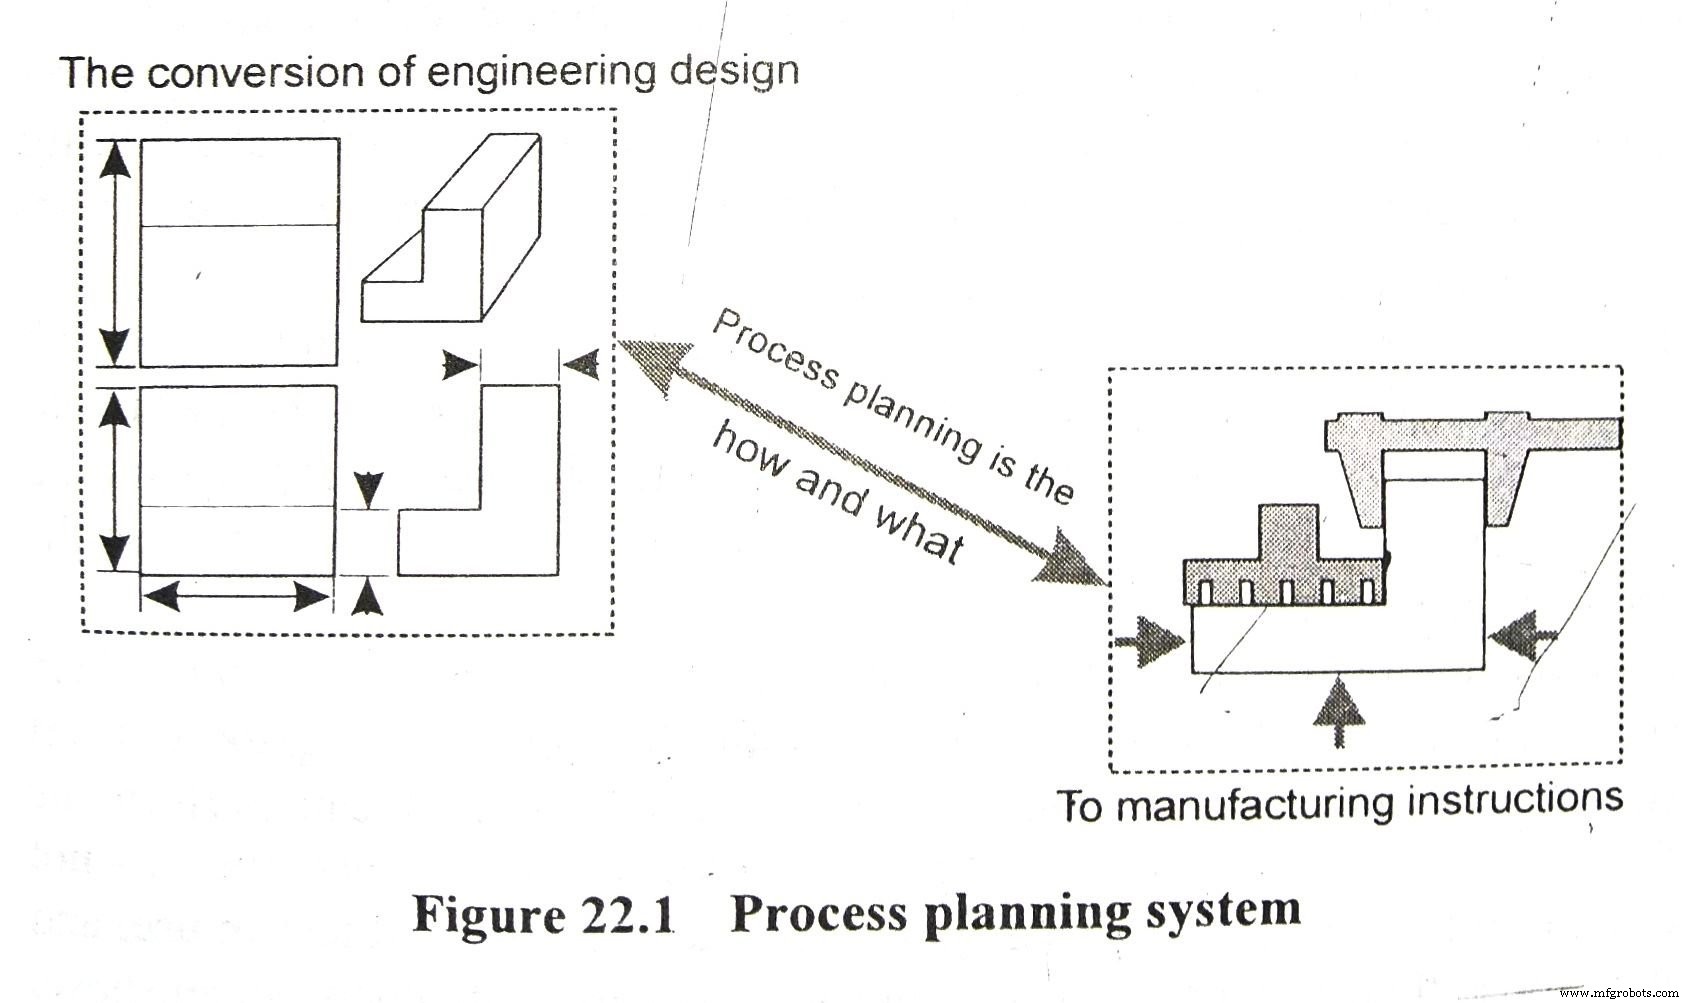
La planification de processus est la procédure utilisée pour élaborer une liste détaillée des opérations de fabrication nécessaires à la production d'une pièce ou d'un produit. C'est le lien entre la conception du produit et sa fabrication.
Elle établit une séquence efficace d'opérations, sélectionne les équipements et outillages appropriés, et spécifie leurs opérations de manière à ce que le produit réponde à toutes les exigences des spécifications, au coût minimum et avec une productivité maximale.
Il existe deux façons de générer des plans de processus :
- Planification de processus manuelle
- Planification de processus assistée par ordinateur (CAPP)
Exigences pour la planification de processus
Un bon plan de processus doit satisfaire aux exigences suivantes :
- Description brève de la pièce à fabriquer définissant clairement sa fonction de service.
- Spécifications et normes stipulant la fonction de service.
- Plans de travail de la pièce avec spécifications complètes.
- Plan de l'ébauche.
- Données sur la quantité de pièces à fabriquer par période, pièces de rechange par unité.
- Quantité totale de pièces à fabriquer par période.
- Données d'équipement : spécifications et capacités des machines-outils, autres équipements disponibles, disposition et chargement des équipements en atelier.
- Conditions d'organisation de la production : usine nouvelle ou existante, équipements disponibles, possibilité d'acquérir de nouveaux équipements.
- Localisation de l'usine.
- Disponibilité de la main-d'œuvre.
- Date de début et date de livraison.
Après avoir compris les exigences de base, passons aux étapes de la planification de processus.
Étapes de la planification de processus
Le but est de déterminer et décrire le meilleur processus pour produire une pièce. Les étapes suivantes peuvent être suivies :
- Se familiariser avec la fonction de service de la pièce.
- Étudier et analyser critique les spécifications de fabrication et normes (précision, rendement, efficacité, etc.).
- Connaître la production annuelle du produit.
- Étudier et analyser les plans de travail pour vérifier la faisabilité et corriger les erreurs.
- Déterminer quelles pièces fabriquer et lesquelles acheter, avec identification complète et quantités requises.
- Établir la liste des matières premières (qualité, quantité, forme, taille, propriétés spéciales).
- Sélectionner le procédé le plus économique pour obtenir les ébauches et déterminer les quantités pour le coût.
- Déterminer le procédé de fabrication le plus économique selon engagements de production, date de livraison, quantité, norme de qualité.
- Déterminer la meilleure séquence d'opérations pour chaque pièce dans un procédé donné.
- Sélectionner les machines-outils réalisant les opérations avec les précisions requises.
- Sélectionner accessoires et équipements (montages, dispositifs, matrices, gabarits) pour augmenter le taux de production.
- Disposer les équipements et postes, calculer les charges machines, corriger le processus.
- Réviser le processus pour corriger erreurs et lacunes découvertes en production réelle.
- Déterminer les étapes d'inspection, procédures et gabarits limites pour inspecter avec précision et rapidité.
- Déterminer temps de préparation et temps standard par opération, fixer les taux de rémunération.
- Déterminer le type de main-d'œuvre pour l'exécution réussie.
- Déterminer le coût estimé du produit pour vérifier sa compétitivité sur le marché.
La planification de processus est dynamique : elle simplifie le traitement en tenant compte des évolutions technologiques, et les planificateurs doivent analyser les procédures de production.
Spécifications de fabrication
Le document principal listant les spécifications est le plan de détail. Il spécifie :
- Dimensions et précision d'usinage avec tolérances géométriques.
- Précision de coordination des surfaces avec tolérances.
- Zones soumises à traitement thermique et type requis.
- Qualité de surface.
- Méthode d'usinage pour obtenir la finition spécifiée si nécessaire.
- Zones de revêtement protecteur avec type et épaisseur.
- Repères de mesure des dimensions sur pièce finie.
- Procédures d'inspection spéciales (rayons X, essais hydrauliques) si requis.
Les spécifications doivent être coordonnées au maximum avec le processus d'usinage et l'inspection. Des modifications mineures peuvent être apportées pour réussir la planification.
Détermination de l'ébauche
La planification commence par la sélection des ébauches. La taille et les spécifications de l'ébauche et de la pièce finie sont interdépendantes et déterminent les grandes lignes des opérations d'usinage et de finition.
La précision de l'ébauche (selon son mode de fabrication) et les spécifications de la pièce finie déterminent les grandes lignes du processus d'usinage et sa subdivision en opérations d'ébauche, semi-finition et finition.
Sélection des machines-outils
L'étape suivante est la sélection des machines-outils, largement déterminée par le choix de la méthode d'usinage. Les principes régissant les processus d'usinage doivent être la base de la sélection. Facteurs à considérer :
- Taille, forme et matériau de la pièce.
- Précision et finition de surface requises.
- Rendement requis et capacité de production de la machine.
- Puissance de la machine (suffisante pour l'opération).
- Rentabilité de l'opération.
- Facilité et commodité d'utilisation.
Tableaux de disponibilité
Liste des machines-outils classées par catégories (tours, tours à tourelle, automatiques, etc.) avec identification, modèle, emplacement, état, outillage disponible, vitesses et avances. Pour les machines neuves, vitesses et avances proviennent des catalogues. Indispensable pour sélectionner des machines pour un nouveau produit dans une usine existante.
Tableaux de charge des machines
Montrent quelles machines sont inoccupées et lesquelles sont chargées. Le planificateur sélectionnera la machine disponible pour l'opération. Le planificateur de processus s'y intéresse moins que le planificateur de production.
Tableaux de capacité
Montre la capacité réelle d'une machine à effectuer le travail, c'est-à-dire quelle fraction de sa capacité nominale elle peut encore réaliser satisfaisamment. Une machine s'use et perd en précision. Ce tableau guide le planificateur dans le choix des machines appropriées.
Planification de la séquence des opérations
Déterminer la meilleure séquence d'opérations est crucial pour la réalisation d'un produit conçu pour la production. Coût et qualité du produit sont étroitement liés à la séquence. Une séquence différente entraîne des temps d'opération, de transport, d'outillage différents (surfaces de référence et de serrage différentes).
Dans une usine neuve, le planificateur a plus de liberté. Dans une usine existante, la séquence doit tenir compte des équipements disponibles et de leur charge. Le planificateur doit alors disposer de :
- Liste des machines disponibles.
- Liste des outillages polyvalents disponibles.
- Capacité des équipements.
- Tableaux de charge des machines.
- Données standards.
Principes fondamentaux pour planifier la séquence d'opérations optimale :
- Sélection des surfaces de référence (datum) : influence toutes les opérations et inspections ultérieures. Une surface non usinée peut servir de référence pour la première opération seulement ; ensuite, seules les surfaces usinées peuvent servir de référence.
- Usiner en premier les surfaces dont l'usinage ne réduit pas appreciablement la rigidité de la pièce.
- Effectuer les opérations internes avant les externes. Raisons : surfaces internes moins susceptibles d'être endommagées lors des manipulations, elles offrent de meilleurs moyens de maintien et assurent la concentricité entre diamètres intérieurs et extérieurs.
- Commencer par l'enlèvement de la plus grosse couche de matière. Les passes lourdes révèlent les défauts internes (fonte, forge) plus tôt que les passes légères. La pièce est libérée des contraintes internes, évitant le gauchissement. Forces de coupe/serrage importantes affectent la précision des surfaces finies d'autres parties → machines dédiées au dégrossissage. Passes lourdes (finitions grossières) sont plus rapides et moins chères (main-d'œuvre moins qualifiée) que les finitions fines.
- Les opérations risquant de révéler des défauts (rebuts) doivent être placées le plus tôt possible pour minimiser l'investissement dans les opérations secondaires.
- Les opérations de finition en fin de séquence pour éviter d'endommager les surfaces finies, de modifier leurs dimensions et coordinations.
- Dégrossissage et finition sur machines séparées pour ne pas perturber la précision des machines de finition par les charges lourdes du dégrossissage.
- Introduire des étapes d'inspection : (a) après dégrossissage, (b) avant opérations dans d'autres ateliers, (c) avant opérations laborieuses/importantes (ex: préparation surfaces de référence) et après, (d) après la dernière opération d'usinage.
- Coordonner la séquence d'usinage avec les opérations de traitement thermique (vitale pour les pièces mécaniques). La déformation après traitement thermique impose d'augmenter les surépaisseurs pour les opérations ultérieures afin de corriger la forme géométrique.
- La manutention est indispensable (matières premières, pièces en cours, produits finis, emballages, rebuts). Séquence d'opérations et manutention sont étroitement liées. C'est un levier majeur de réduction des coûts (grosse part du coût de fabrication). Tendance moderne : mécaniser la manutention où possible.
- Éviter l'attente des matières en magasin et en cours de process (coûts associés). Les localiser au plus près du point d'utilisation pour coût minimum.
La séquence n'est pas rigide. Elle varie selon les produits et même pour un même produit. Il y a toujours place à l'amélioration : révision continue pour de meilleures méthodes, productivité accrue, coûts réduits.
Fiche de planification de processus
La fiche de planification de processus est un enregistrement détaillé où toutes les informations sur les opérations nécessaires à la fabrication d'une pièce sont listées sous forme tabulaire. Aussi appelée fiche d'analyse, fiche d'instruction, fiche d'opération ou fiche de conception de processus. Un exemple est donné dans le Tableau 22.1.
La description des opérations et leurs éléments doit donner une information extrêmement concise mais complète sur ce qui doit être fait et pourquoi. Les données doivent indiquer clairement comment et avec quoi le travail sera fait, et si possible le temps requis.
La forme de ces fiches varie selon les conditions de production. Leur caractère dépend de l'échelle de production et de l'importance du produit. Différents types sont utilisés dans les concepts de fabrication existants et les organisations conçant de nouvelles usines.
Dans la majorité des cas, les informations suivantes figurent :
- Informations sur la pièce : nom, dessin, fonction de service si possible.
- Informations sur l'ébauche : matériau, taille du stock, caractéristiques.
- Descriptions et numéros des opérations et de leurs éléments.
- Informations sur l'équipement : machines, accessoires, outils, équipements auxiliaires.
- Données sur montages, dispositifs, outils : description, tailles, codes.
- Éléments de temps standard : temps de réglage, manipulation, usinage, etc.
- Qualification de l'opérateur pour chaque opération.
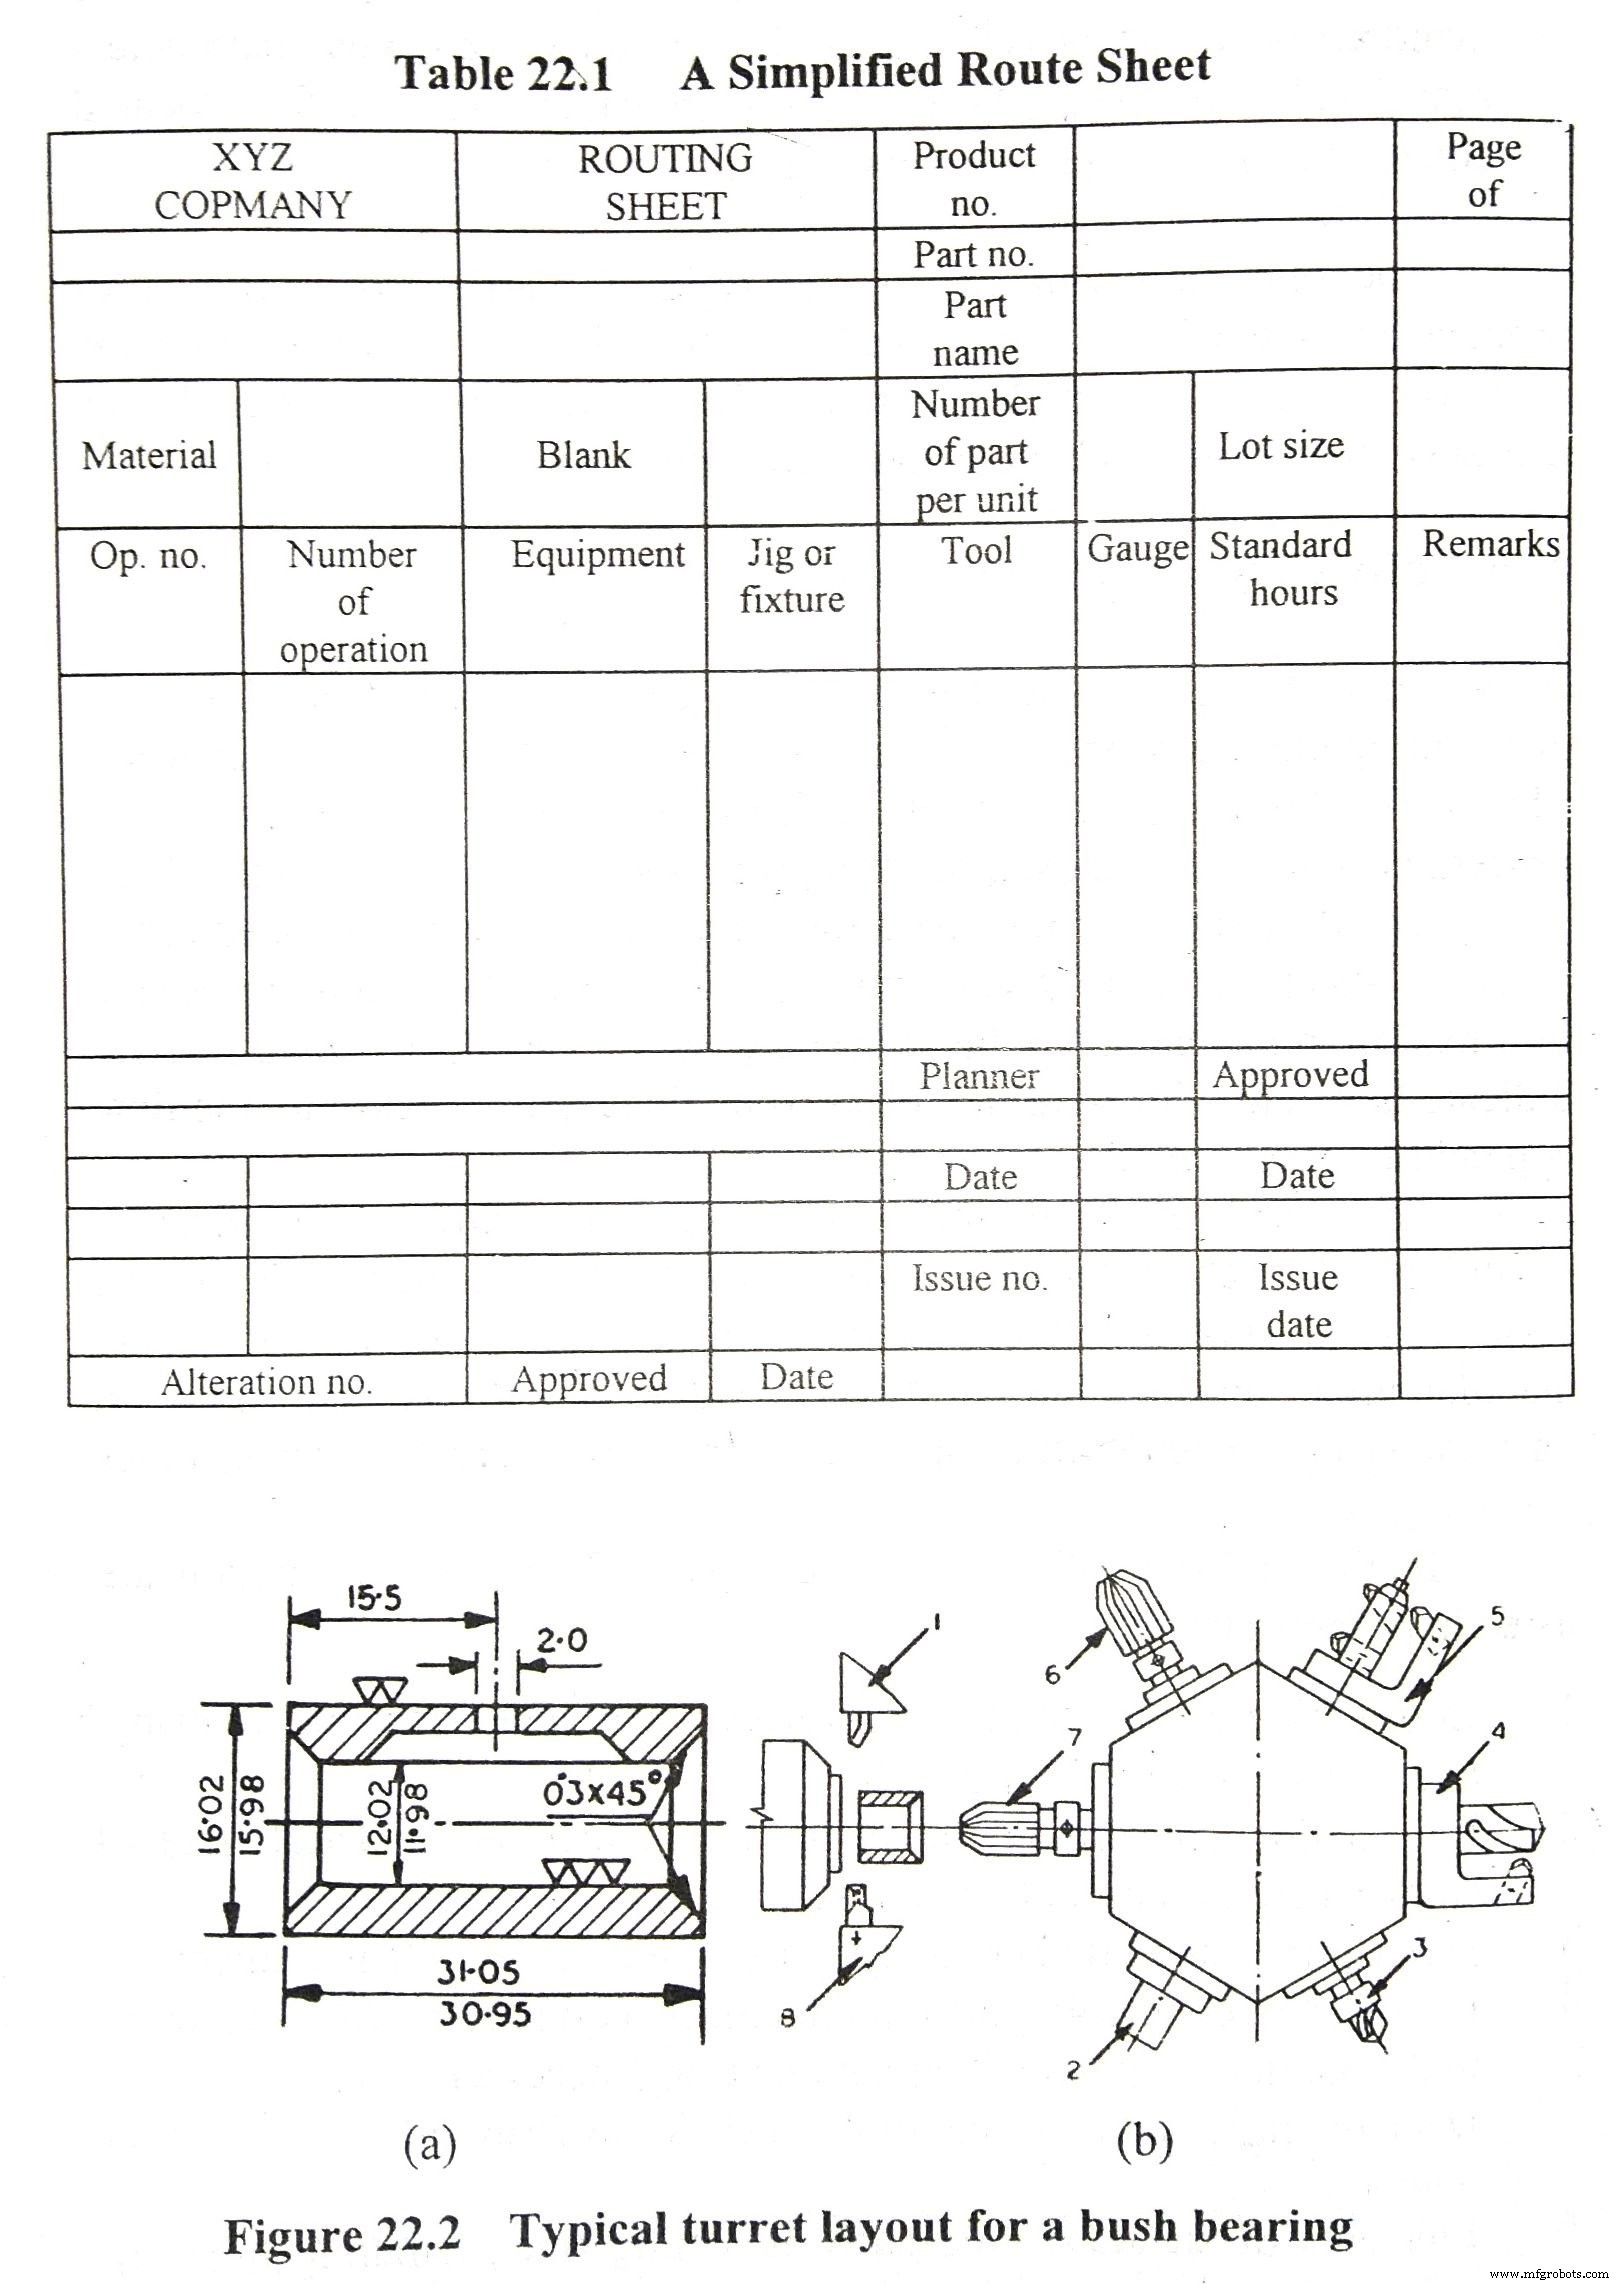
Pour la planification des opérations d'usinage, on dessine fréquemment des croquis d'opération pour chaque opération, montrant les surfaces à usiner avec les tolérances souhaitées.
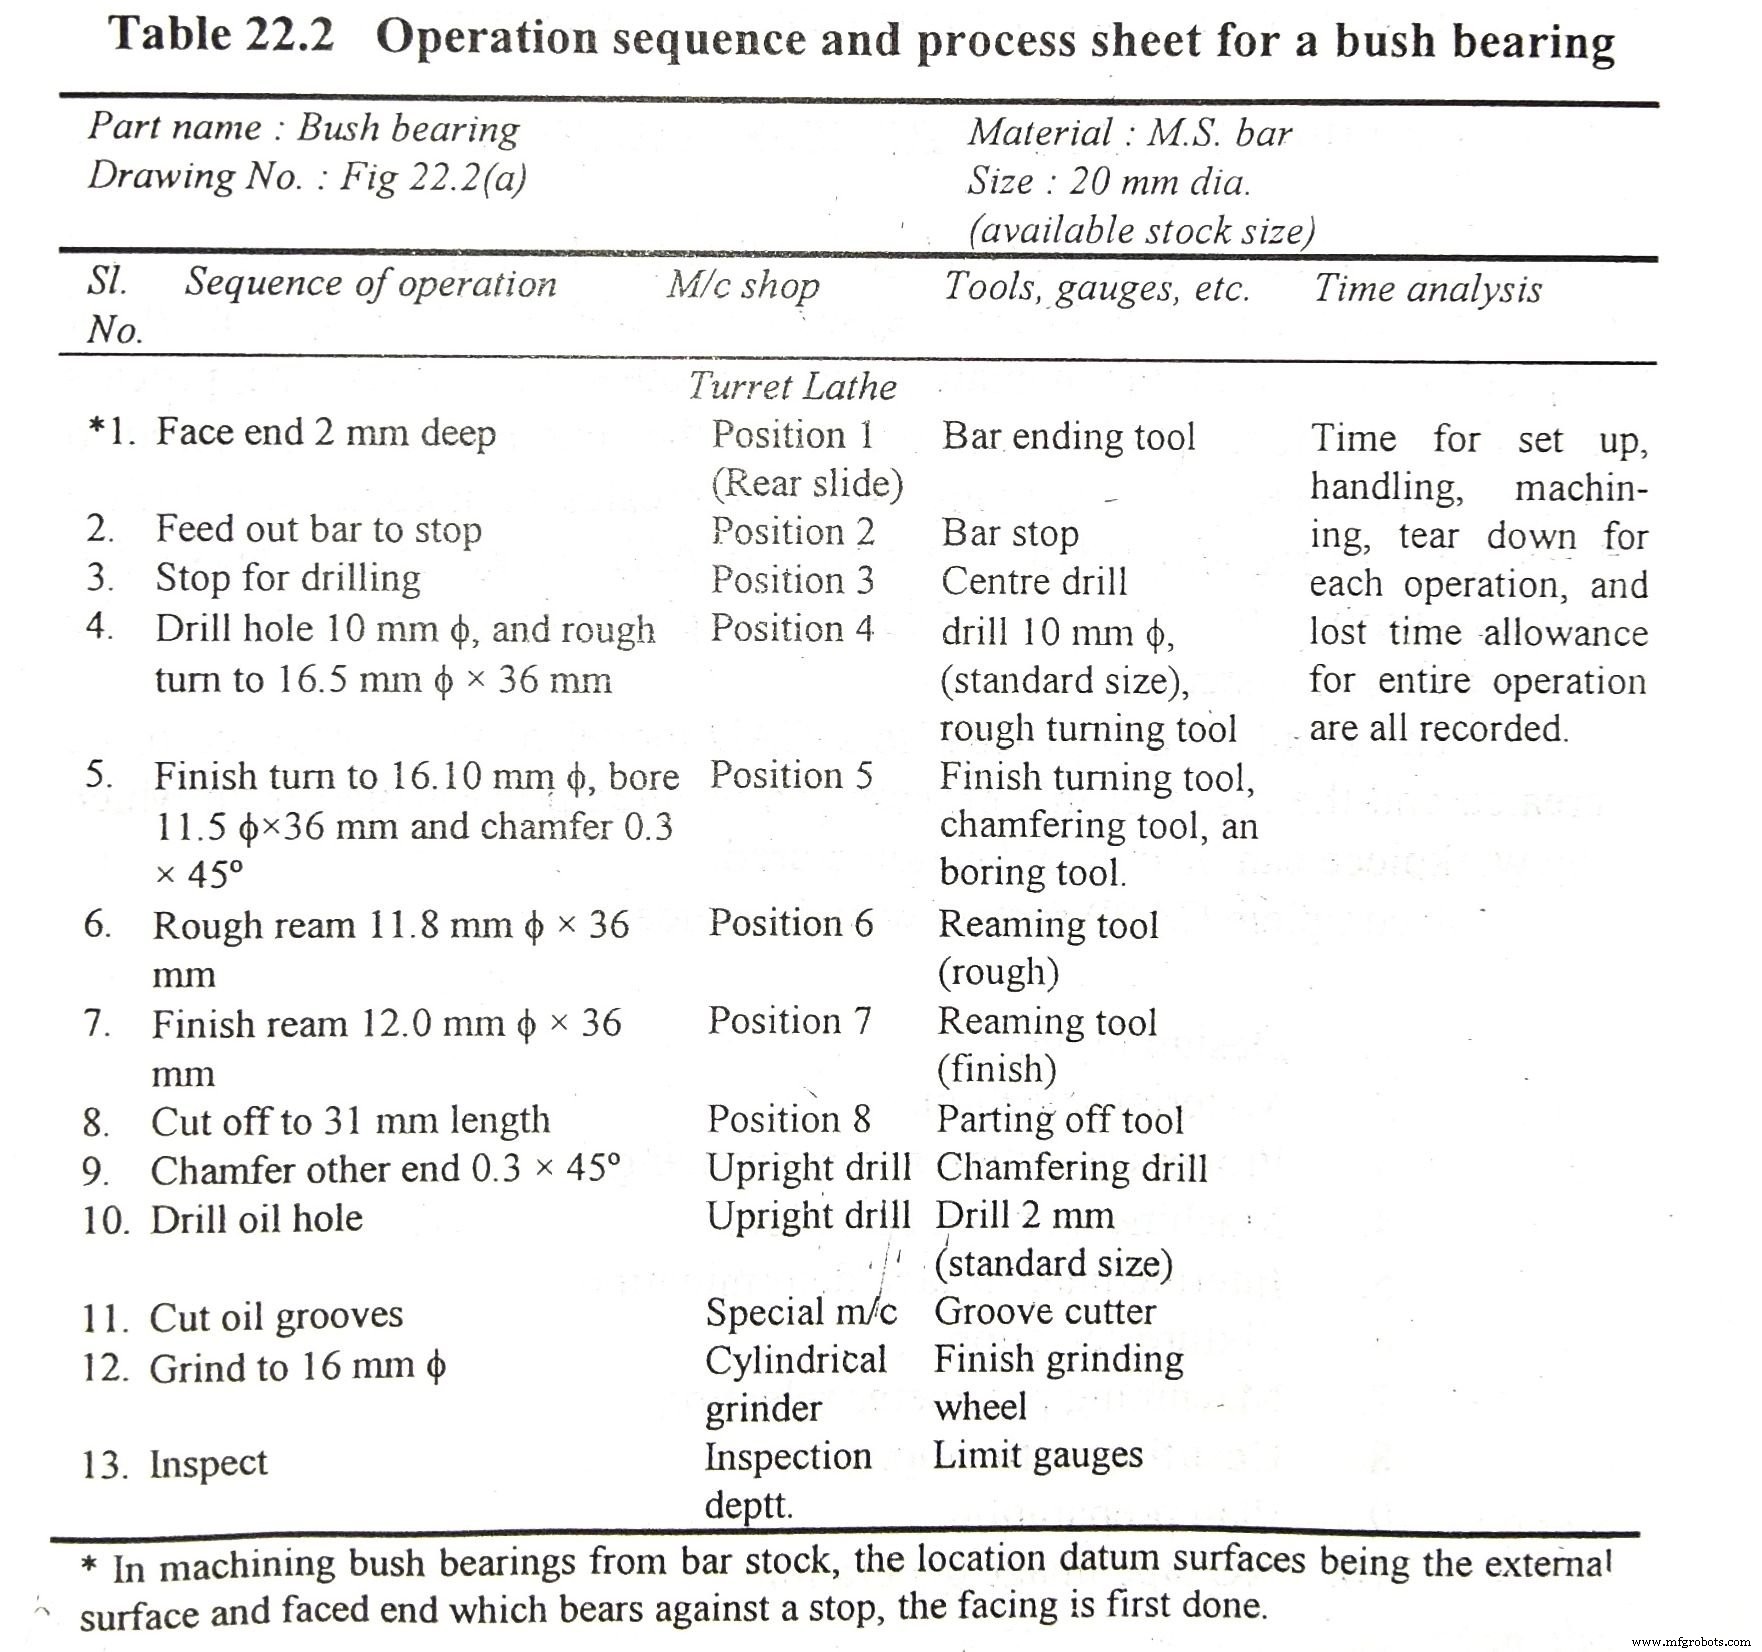
Exemple de séquence d'opérations
Inconvénients de la planification de processus manuelle (MPP)
- Les MPP sont largement subjectives.
- La qualité du plan dépend directement de la compétence et de l'expérience du planificateur.
- L'incorporation de modifications de processus est extrêmement difficile.
- Les changements technologiques ou de taille de lots nécessitent des changements de plan. Les MPP réagissent lentement.
- Difficile de vérifier si le plan est cohérent et optimisé. S'il ne l'est pas, il spécifiera des outillages et matières excessifs.
- Fastidieux de rechercher manuellement les plans de pièces similaires dans la documentation volumineuse de l'entreprise.
Planification de processus assistée par ordinateur (CAPP)
La Planification de Processus Assistée par Ordinateur (CAPP) est devenue le lien le plus critique pour les systèmes intégrés CAO/FAO. La CAPP applique les ordinateurs pour assister le planificateur humain dans l'exécution de la fonction de planification. Elle réduit non seulement le temps et l'effort pour préparer des plans cohérents, mais crée une interface automatisée entre la Conception Assistée par Ordinateur (CAO) et la Fabrication Assistée par Ordinateur (FAO) pour une intégration complète.
L'entrée est un modèle CAO de la pièce à créer, le résultat est un plan de processus détaillé pour la fabriquer.
Un système CAPP complet inclurait :
- Entrée de conception.
- Sélection du matériau.
- Sélection et séquençage des processus.
- Sélection machine et outil.
- Détermination des surfaces intermédiaires.
- Sélection des dispositifs de serrage.
- Sélection des paramètres d'usinage.
- Estimation coût/temps.
- Préparation du plan.
- Génération d'image de bande NC.
Deux approches de base pour la planification automatisée :
- Variante
- Générative
1. Méthode Variante
La planification de processus par variante exploite les similarités entre composants et recherche dans une base de données le plan standard pour la famille de pièces à laquelle appartient le composant. Le plan est récupéré et modifié pour créer un plan adapté à la nouvelle pièce.
Deux étapes opérationnelles :
- Étape préparatoire
- Étape de production
Étape préparatoire
Les composants existants sont codés, classés et groupés en familles de pièces. La classification et le codage offrent un moyen relativement aisé d'identifier les similarités. Les familles sont formées en regroupant les pièces similaires.
Divers schémas de codification : MICLASS, DCLASS, OPITZ, CODE. Une fois les familles formées, chaque famille se voit attribuer un plan standard (ensemble de processus d'usinage communs pour fabriquer les pièces de la famille).
Étape de production
Le composant entrant est codé selon ses caractéristiques géométriques ou exigences de traitement, avec le même schéma. Le code obtenu sert à l'assigner à une famille. Si le codage est efficace, la pièce est similaire aux autres de sa famille. Un plan pour la nouvelle pièce s'obtient en modifiant le plan standard (de sa famille) récupéré de la base.
2. Méthode Générative
La Planification de Processus Assistée par Ordinateur Générative (GCAPP) synthétise l'information de fabrication pour créer un plan pour un nouveau composant. Logiques de décision et méthodes d'optimisation sont encodées dans le système, minimisant ou éliminant l'intervention humaine.
Un système génératif produit un plan complet à partir du dessin technique ou fichier CAO.
Trois domaines d'un système GCAPP :
- Définition du composant via fichier CAO : caractéristiques et spécifications de la pièce.
- Identification, capture et représentation de la connaissance du planificateur : raisonnement sur sélection/séquençage des processus.
- Compatibilité de la logique du planificateur.
En GCAPP, les spécifications de conception sont entrées. La logique de décision reconnaît le matériau d'ébauche et les caractéristiques d'usinage. Elle détermine les séquences optimales d'opérations avec types et emplacements optimaux de dispositifs.
Inconvénients de la GCAPP
- Utilisation limitée à ce jour. Les informations requises (tolérances) ne sont pas habituellement dans le modèle CAO.
- Beaucoup de connaissances doivent être ajoutées au système pour gérer tous types de pièces.
- Complexité algorithmique et effort de calcul énorme → certains systèmes se spécialisent dans des géométries spécifiques. Quelques-uns vérifient la fabricabilité et suggèrent des modifications de conception si nécessaire.
Vous avez appris les étapes, la définition, les types, les séquences d'activités, avantages et inconvénients des différents types de planification de processus. Partagez cet article et donnez votre avis en commentaire.
Technologie industrielle
- Techniques de test logiciel : types, avantages et inconvénients
- Machines Virtuelles : Types, Architecture et Avantages Clés
- Le brochage expliqué : procédé, mécanisme et principaux types
- Forgeage : Procédé, types, matériaux et applications
- La Cémentation Expliquée : Définition, Types et Procédé de Durcissement de l'Acier
- La fonderie métallique : définition, types et processus
- Maîtriser l'usinage : Étapes clés pour des pièces constantes et de haute qualité
- Explorer les 4 types fondamentaux de processus de fabrication
- Processus d'assemblage PCB : guide étape par étape pour la précision et la qualité