



Optimiser les réglages de rétraction Ender 3 : Dites adieu au stringing sur Pro & V2
Si l'on pense à l'impression 3D, la première chose qui vient à l'esprit est une machine qui fond du plastique pendant qu'un extrudeur se déplace le long de 3 axes orthogonaux en formant un objet solide. Cela semble très simple, mais dès qu'on commence à creuser dans cette technologie, on découvre rapidement qu'il y a d'innombrables paramètres qui déterminent la façon dont cela se passe.
Selon le type de modèle, les réglages de rétraction peuvent faire ou défaire vos impressions. Si vous possédez une imprimante Ender 3 (ou toute machine de type Bowden), les réglages de rétraction suivants seront définitivement utiles :
Étant une imprimante de type Bowden, l'Ender 3 nécessite une distance de rétraction plus longue et il est recommandé d'activer le « Mode Combing » et de le régler sur « Within Infill ». De plus, réglez la Distance de rétraction à 6 mm, la Vitesse de rétraction à 20 mm/s, le Nombre maximum de rétractions à 5, et la Fenêtre de distance d'extrusion minimale à 10 mm.
Si vous ne voulez pas passer par tout l'essai-erreur que nous avons fait pour trouver les réglages idéaux pour créer des impressions de haute qualité sur votre Ender 3, consultez absolument nos profils Cura adaptés spécifiquement à la série Ender 3 (Vous pouvez les obtenir tous pour seulement 7 $).
Qu'est-ce que la rétraction et pourquoi est-elle importante en impression 3D ?
Comme vous le savez peut-être déjà, la hotend reçoit le filament de l'extrudeur, qui pousse le matériau à travers une roue dentée. Cette poussée génère une augmentation de pression à l'intérieur de la buse. Si la température est suffisante et que les steps du moteur d'extrudeur sont correctement calibrés, le plastique commencera à s'écouler dans la quantité exacte requise pour créer le modèle désiré.
Le problème avec ce mécanisme est qu'il reste une pression résiduelle à l'intérieur du corps de chauffe après que le moteur d'extrudeur se soit arrêté, ce qui force le filament à continuer de s'écouler par la seule sortie libre qu'il a (c.-à-d. la buse). Lorsque l'impression nécessite que la hotend se déplace d'un point à un autre sans déposer de matériau, il est nécessaire de soulager cette pression résiduelle, afin d'éviter que le plastique ne « s'échappe » pendant ce mouvement.
La façon d'y parvenir est d'inverser la rotation du moteur pas-à-pas de l'extrudeur, de sorte que quelques millimètres de filament sortent de la hotend et compensent ladite pression. Cette inversion de rotation s'appelle « rétraction » et est un paramètre fondamental pour obtenir des objets imprimés avec une bonne finition de surface.
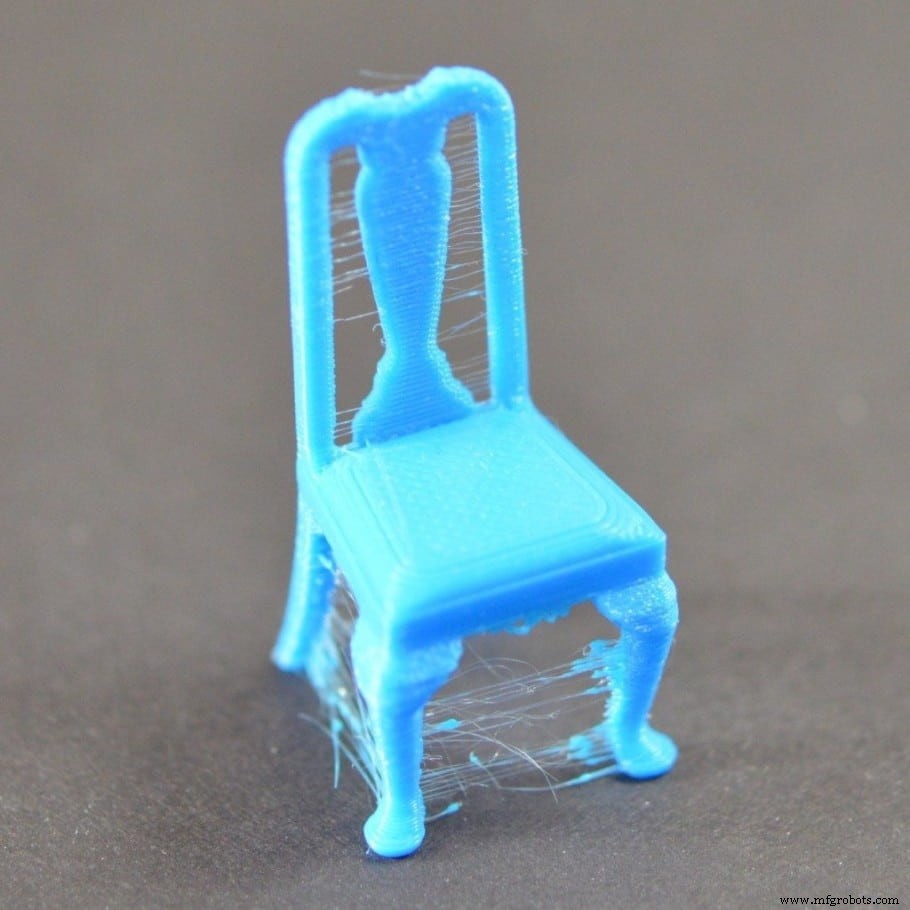
Le matériau sur-extrudé de la buse deviendra plus fin au fur et à mesure que la hotend se déplace, laissant un « fil » ou une « ficelle » entre deux parois de la pièce. C'est ce qu'on appelle le « stringing » (filage) et peut être évité (ou du moins minimisé) par certains paramètres d'impression. Vous n'avez peut-être pas entendu ce terme auparavant, mais je suis presque sûr que vous l'avez déjà vu. Regardez l'image suivante d'une chaise qui présente une bonne quantité de stringing.
Paramètres liés à la rétraction
Premièrement, nous devons nous assurer que la case « activer la rétraction » est cochée, pour accéder aux paramètres de rétraction. À partir de maintenant, nous nous concentrerons sur les réglages de Cura. Vous trouverez des paramètres équivalents sur de nombreux trancheurs.
Je dois préciser que j'utiliserai la nomenclature de Cura, mais les mêmes principes s'appliquent définitivement à tous les trancheurs.
Distance de rétraction (Retraction Distance)
La distance de rétraction dit à l'imprimante combien de millimètres de filament rétracter quand c'est nécessaire. Rétracter une distance très petite ne résoudra probablement pas le stringing, alors qu'exagérer cette valeur fera qu'aucun plastique ne sera disponible dans la buse pendant les premiers instants de la prochaine extrusion.
Pour éviter cela, il y a le réglage dit de « priming » (amorçage), qui renvoie le filament à la même position qu'avant la rétraction. C'est-à-dire, si 5 mm de filament ont été rétractés, après le déplacement entre deux points sans extrusion, 5 mm de filament seront repoussés dans la buse.
Souvent, le modèle en question nécessite trop de rétractions séquentielles pendant une très courte période. Si la distance de rétraction est trop élevée, les dents de l'engrenage qui pousse le filament commenceront à le broyer. Si le filament devient trop fin, les engrenages ne le pousseront pas mais glisseront contre lui. En conséquence, plus aucun filament ne sera extrudé, et l'impression sera évidemment complètement ruinée.
Pour éviter cela, nous allons établir la distance de rétraction minimale possible qui nous permet d'atténuer le stringing. La plage de 3 à 6 mm fonctionne généralement pour la plupart des imprimantes 3D de type Bowden. Vous pouvez commencer avec une distance de rétraction de 3 mm et l'augmenter de 1 mm si vous le jugez nécessaire.
Alors que les imprimantes Ender 3 sont sur le marché depuis plusieurs années et sont connues pour leur fiabilité, de nombreux utilisateurs choisissent de modifier leurs réglages pour obtenir de meilleurs résultats. L'une des modifications les plus courantes est de la transformer en système d'extrusion directe. Bien que nous ne recommandions pas de modifier un design éprouvé (sauf si vous êtes extrêmement confiant dans vos compétences d'ingénierie), vous pouvez essayer et tirer vos propres conclusions.
L'un des avantages d'un système direct drive est un contrôle plus précis des rétractions. Pour ce type d'imprimantes, commencez avec une distance de 0,5 mm et augmentez-la par incréments de cette même valeur jusqu'à obtenir un résultat optimal.
Nombre maximum de rétractions (Maximum Retraction Count)
Ce paramètre nous permet de définir le nombre maximum de rétractions qui peuvent être effectuées sur le même segment de filament. Ainsi, le broyage du filament mentionné ci-dessus peut être évité. Commencez par régler cette valeur dans la plage de 5 à 10. La valeur par défaut de Cura est 100, mais c'est bien trop élevé.
Fenêtre de distance d'extrusion minimale (Minimum Extrusion Distance Window)
Ici, vous pouvez définir la longueur du segment de filament auquel les rétractions spécifiées dans « Maximum Retraction Count » seront appliquées. Comme les rétractions seront entre 3 et 6 mm, une valeur appropriée est 10 mm. Ainsi, vous serez sûr que le filament ne sera pas endommagé par des rétractions excessives.
Vitesse de rétraction (Retraction Speed)
Cela spécifie à quelle vitesse l'extrudeur tournera en marche arrière. Il doit être assez rapide pour empêcher le filament de fuir par la buse, mais pas excessivement car une vitesse excessive demandera une puissance que le moteur de l'extrudeur ne pourra pas fournir, le faisant perdre des pas. Une bonne valeur pour commencer est 20 mm/s. Vous pourrez ensuite toujours augmenter cette valeur via un test de stringing (liens ci-dessous).
Vitesse d'amorçage (Retraction Prime Speed)
Cette valeur vous permet de régler la vitesse à laquelle le matériau est réintroduit dans la buse. Ce paramètre vous permet de contrôler la façon dont la hotend est prête à continuer d'extruder comme si de rien n'était.
La vitesse de rétraction est divisée en deux paramètres différents pour une bonne raison. Lors du retrait du filament, la pression est plus élevée au début de la rétraction qu'à la fin, ce qui soulage la contrainte sur l'engrenage de l'extrudeur. D'autre part, pendant l'amorçage, la pression (et donc la force dans l'engrenage) augmente de plus en plus.
Pour cette raison, l'amorçage peut endommager le filament plus que la rétraction. Nous vous recommandons d'utiliser une vitesse de 5 mm/s inférieure dans ce paramètre par rapport à celle que vous avez définie dans « Retraction Speed ».
Quantité d'amorçage supplémentaire (Extra Prime Amount)
Avec ce paramètre, vous pouvez compenser la quantité de matériau perdue à cause du suintement (oozing). Si vous réglez correctement la distance et la vitesse de rétraction, vous n'aurez pas besoin de compenser quoi que ce soit, donc nous vous recommandons de laisser ce paramètre à 0 et d'effectuer les tests de calibrage à la place. (liens ci-dessous)
Réglages de rétraction recommandés pour une imprimante Ender 3 (Pro / v2)
En raison du fait que les imprimantes Ender 3 sont définitivement l'une des plus populaires (sinon la plus), j'entrerai dans les réglages spécifiques que je recommande et que j'utilise aussi sur ma propre machine. Bien que toutes les imprimantes soient quelque peu uniques, ces réglages serviront d'excellent point de départ.
- Mode Combing : ACTIVÉ et réglé sur « Within Infill »
- Distance de rétraction : 6 mm
- Vitesse de rétraction : 20 mm/s
- Nombre maximum de rétractions : 5
- Fenêtre de distance d'extrusion minimale : 10 mm
Ces réglages seront utiles pour toutes les imprimantes de type Bowden. Vous pouvez évidemment affiner ces valeurs et les améliorer pour vos besoins spécifiques. Des tests d'impression conçus pour réduire spécifiquement le stringing aideront à accélérer l'affinage. Je les liste tous à la fin de cet article.
Vous serez peut-être aussi surpris d'apprendre que l'impression de figurines (miniatures) nécessite une configuration de rétraction spécifique pour donner les meilleurs résultats. Évidemment, je les listerai aussi tout de suite !
Réglages de rétraction recommandés pour l'impression de figurines avec une Ender 3 (Pro / v2)
- Mode Combing : ACTIVÉ et réglé sur « Within Infill »
- Distance de rétraction : 6 mm
- Vitesse de rétraction : 45 mm/s
- Nombre maximum de rétractions : 10
- Fenêtre de distance d'extrusion minimale : 10 mm
Il est intéressant de savoir que le Z-hop, un paramètre qui lève l'axe Z d'une courte distance avant de se déplacer sans extruder et le rabaisse à nouveau quand il atteint le prochain point d'impression, augmente considérablement le stringing (peu importe le calibrage que vous avez fait précédemment). Je recommande fortement de le désactiver, surtout si vous avez atteint un réglage optimal des paramètres.
Personnellement, cette vidéo de Makers Muse était inestimable quand j'ai rencontré ce problème pour la première fois.
Pourquoi le « Mode Combing » est-il recommandé ?
Le problème avec le stringing est qu'il rend la surface extérieure de votre objet désagréable à regarder. Si le stringing ne se produisait qu'à l'intérieur de l'objet, nous ne serions pas dérangés. Par conséquent, la rétraction n'a de sens que lorsque la buse se déplace d'un point à un autre à travers une zone qui n'a pas de couches imprimées en dessous. En activant le mode combing, vous pouvez ordonner au trancheur de ne déplacer la hotend qu'à l'intérieur des zones imprimées (chaque fois que c'est possible).
Il y a 4 options différentes disponibles, mais ma préférée est « within infill ». Bien qu'elle augmente le temps d'impression, elle réduit le nombre de rétractions au minimum strictement nécessaire.
Tests de calibrage rétraction et stringing
Tour de température (Temperature Tower)
Bien que nous ne l'ayons pas encore mentionné, un paramètre d'impression qui affecte sérieusement le stringing est la température de la hotend. Plus elle est chaude, plus le filament s'écoulera facilement, ce qui augmentera grandement le suintement de la buse. À cause de cela, la première chose à faire est de calibrer la température de votre imprimante jusqu'à obtenir les meilleurs résultats. Pour ce faire, je vous recommande d'imprimer le test suivant, qui consiste en une tour de température qui augmente de 5 °C à intervalles de couches bien définis.
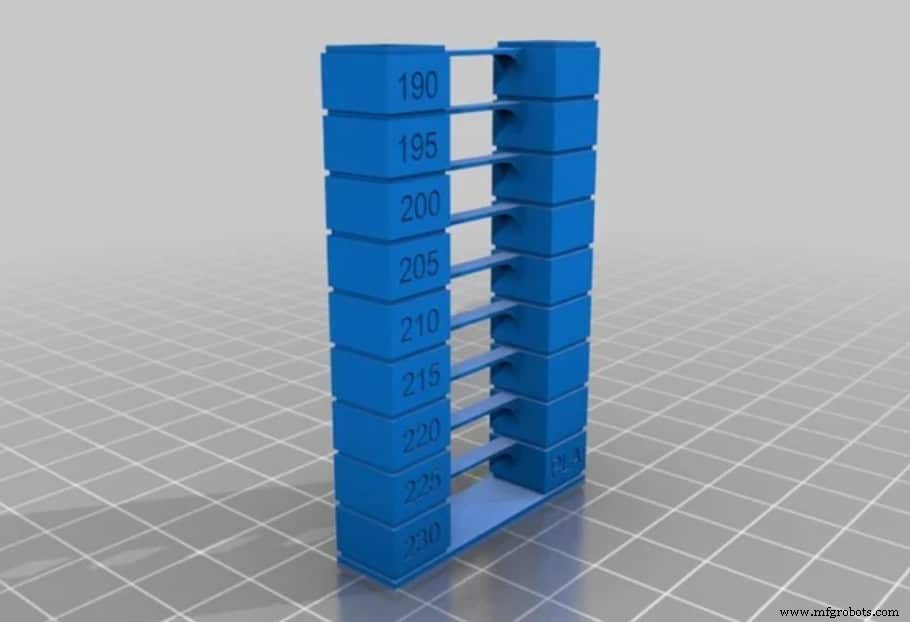
Si vous cliquez sur « Thing files », vous verrez un fichier G-code déjà compatible avec l'Ender 3. N'utilisez pas votre programme de tranchage pour générer un G-code comme vous le faites d'habitude, car il ne fera pas varier la température tout au long de l'impression. L'utilisation de différents processus dans Cura est une option, mais le fichier joint fonctionne parfaitement.
Test de stringing de base (Basic Stringing Test)
Une fois la température calibrée, désactivez les rétractions dans votre trancheur et imprimez le fichier suivant. Regardez l'image et devinez ce qu'il essaie d'évaluer.
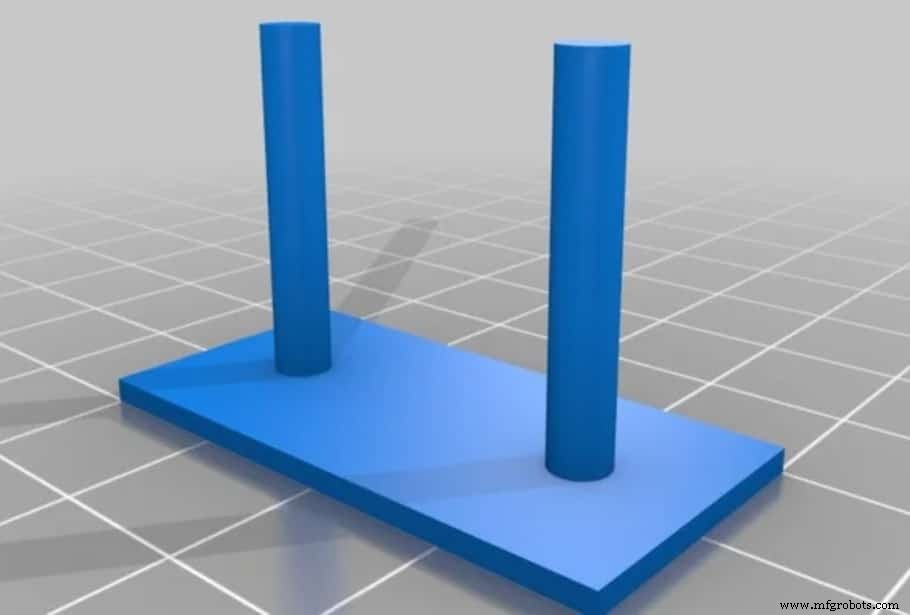
Le résultat sera une pièce pleine de fils entre les deux cylindres. Réactivez les rétractions et comparez le résultat avec la pièce nouvellement imprimée. À partir de là, augmentez ou diminuez les valeurs de Vitesse de rétraction et Distance de rétraction jusqu'à ce que les deux cylindres soient correctement imprimés et qu'il n'y ait pas de fils entre eux.
Outil de calibrage de rétraction (Retraction Calibration Tool)
Si vous n'êtes pas déjà émerveillé par la grandeur de la communauté de l'impression 3D, jetez un œil à cet outil en ligne gratuit que quelqu'un a créé. Il nous permet de créer un G-Code pour des tests compatibles avec notre imprimante spécifique. Les instructions sont très détaillées et utiles, mais assurez-vous de les lire.
Questions fréquemment posées (FAQ)
La rétraction est-elle la même pour les systèmes Bowden et Direct Drive ?
Bien que l'activation de la rétraction soit utile quel que soit le type d'imprimante, les machines de type Bowden nécessitent généralement une distance de rétraction plus grande comparée aux imprimantes à entraînement direct.
La raison est la suivante : les imprimantes 3D qui utilisent le système Bowden (comme l'Ender 3) placent l'extrudeur loin de la hotend, et le filament est canalisé à travers un tube PTFE. Comme le tube a un diamètre interne de 2 mm et le filament un diamètre de 1,75 mm, le jeu entre eux nécessite que cette différence soit compensée en augmentant la distance de rétraction.
Les systèmes d'extrusion directe n'ont pas ce problème, et le retrait du filament tend à ne pas être un si gros problème.
Essentiellement, les systèmes Bowden nécessitent une distance de rétraction beaucoup plus longue.
La rétraction est-elle la même pour tous les types de filaments ?
Heureusement, le PLA est un polymère très stable, il est donc possible d'ajuster notre imprimante pour obtenir presque pas de stringing. La même chose arrive avec l'ABS, bien qu'il présente d'autres problèmes comme le warping et les fissures. D'autres matériaux, comme le PETG, nécessitent une température beaucoup plus élevée pour fondre, ce qui favorise la formation de fils en refroidissant.
Les matériaux flexibles, comme le TPU, se compressent pendant l'extrusion et s'étirent pendant la rétraction, donc il n'est pas très pratique d'activer la rétraction pour l'imprimer. Dans ce cas, le stringing est inévitable.
En plus des réglages de rétraction, l'humidité dans le filament peut aussi augmenter la probabilité de stringing, c'est pourquoi je recommande toujours de stocker nos bobines dans un contenant hermétique, avec beaucoup de sachets de gel de silice.
Si vous ne voulez pas passer par tout l'essai-erreur que nous avons fait pour trouver les réglages idéaux pour créer des impressions de haute qualité sur votre Ender 3, consultez absolument nos profils Cura adaptés spécifiquement à la série Ender 3 (Vous pouvez les obtenir tous pour seulement 7 $).
Conclusion
Maintenant, vous avez une meilleure compréhension de tous les réglages de rétraction disponibles et comment ils doivent être configurés différemment selon notre type d'imprimante (Bowden ou Direct Drive). Les imprimantes de type Bowden, comme l'Ender 3 (Pro et v2), nécessitent des distances de rétraction plus longues. En résumé, vous devriez activer « Combing Mode » et le régler sur « Within Infill ». La Distance de rétraction devrait être 6 mm, la Vitesse de rétraction 20 mm/s, le Nombre maximum de rétractions 5, et la Fenêtre de distance d'extrusion minimale 10 mm.
Consultez notre section produits recommandés
Nous avons créé une section de produits recommandés qui vous permettra d'éliminer les conjectures et de réduire le temps passé à rechercher quelle imprimante, quel filament ou quelles mises à niveau acheter, car nous savons que cela peut être une tâche très décourageante et qui mène généralement à beaucoup de confusion.
Nous avons sélectionné une poignée d'imprimantes 3D que nous considérons comme bonnes pour les débutants, les intermédiaires et même les experts, facilitant ainsi la décision. Les filaments et les mises à niveau listés ont tous été testés par nos soins et soigneusement sélectionnés, donc vous savez que celui que vous choisirez fonctionnera comme prévu.
impression en 3D
- Mise à niveau silencieuse des ventilateurs pour Ender 3 Pro et V2 – Guide étape par étape avec photos
- Réduire le bruit de la série Ender 3 : Astuces éprouvées pour une impression 3D plus silencieuse
- Guide étape par étape : Remplacement de la buse sur Ender 3, Ender 3 Pro et Ender 3 V2
- Nettoyage de la buse Ender 3 : Débouchage rapide et facile pour des impressions fiables
- Résine vs Filament : Comparatif des coûts FDM et SLA pour l'impression 3D
- Comprendre les températures de transition vitreuse des filaments 3D et comment les optimiser
- Calibrage précis du Z-Offset sur Ender 3 : guide étape par étape
- Test Ender 3 Pro : Guide d'achat 2022 et évaluation du rapport qualité-prix
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D