



Polymérisation autoclave vs hors autoclave : quelle méthode offre une performance composite supérieure ?
La fibre de carbone, découverte en 1958, captive depuis longtemps les ingénieurs par sa combinaison exceptionnelle de résistance, légèreté et rigidité. Elle affiche une résistance à la traction dix fois supérieure à l'acier ne pesant qu'une fraction de la masse, la rendant indispensable dans la conception automobile et aérospatiale.
En 1981, la McLaren MP4/1 a été pionnière d'un châssis composite en fibre de carbone, et aujourd'hui plus de 60 % de la Formule 1 Team McLaren Mercedes est construite à partir de ces composites avancés.
Malgré ses avantages de performance, le coût de production élevé de la fibre de carbone pousse scientifiques et ingénieurs à rechercher des voies de fabrication plus efficaces et rentables. Deux approches largement utilisées sont la polymérisation en autoclave et la polymérisation hors autoclave (OOA). Laquelle est le meilleur choix ?
Différences clés
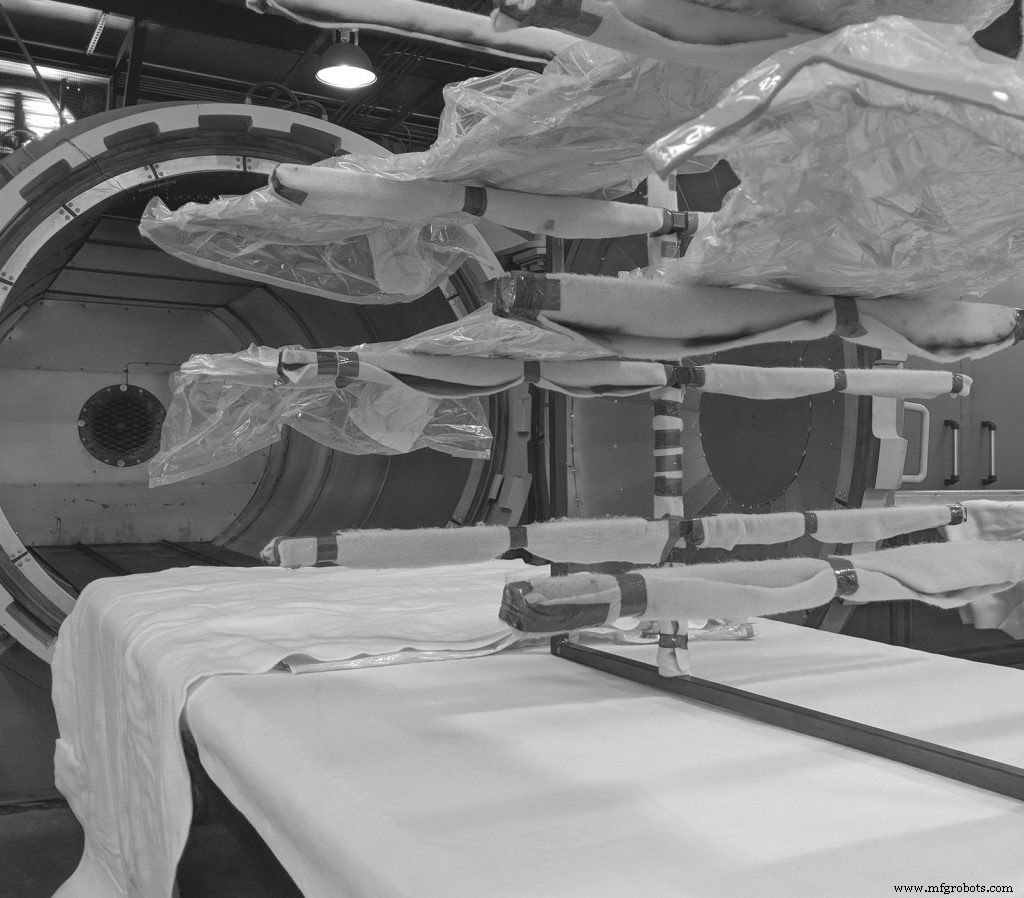
Les autoclaves sont la bête de somme traditionnelle : un récipient sous pression qui polymérise les composites sous haute pression et température. Ils exigent un investissement capital important, consomment de grandes quantités d'énergie et limitent la taille des composants. De plus, les autoclaves offrent un ajustement limité en cours de processus des sacs sous vide ou de l'outillage, et leurs temps de cycle lents plafonnent le volume de production.
La polymérisation OOA reproduit la qualité de l'autoclave en scellant le stratifié dans un moule fermé et en appliquant vide, pression et chaleur par des moyens alternatifs — éliminant les vides et atteignant la teneur en fibres désirée sans autoclave.
Préimprégné carbone hors autoclave
Le préimprégné en fibre de carbone est l'une des techniques les plus sophistiquées pour la fabrication de composites. Les préimprégnés OOA présentent une faible teneur en résine et une finition de surface supérieure, offrant une performance structurelle exceptionnelle.
Les préimprégnés OOA polymérisent à des températures nettement plus basses — typiquement 93 °C ou 121 °C — comparé aux 177 °C requis par les processus d'autoclave conventionnels. Le préimprégné non polymérisé est également plus facile à manipuler ; il peut être découpé à la main et placé précisément dans des moules complexes, le rendant idéal pour des pièces plus petites et complexes.
OOA dans l'aérospatial
La NASA a once évalué la faisabilité d'un autoclave massif de 12 m × 24 m (40 pi × 80 pi) pour polymériser des barils de lanceurs de 10 m de diamètre. Le coût projeté dépassait 40 millions $ pour la construction, plus 60 millions $ pour l'installation, sans compter les dépenses continues en azote et électricité.
De telles barrières financières ont incité à l'exploration de méthodes OOA pour les composites à grande échelle. Le Lockheed Martin X‑55 Advanced Composite Cargo Aircraft (ACCA) illustre ce changement : un fuselage de 18 m (60 pi) entièrement fabriqué en matériau composite avancé utilisant huit panneaux MTM‑45 polymérisés par VBO.
Choisir entre autoclave et OOA
En combinant des techniques OOA innovantes avec la polymérisation en autoclave traditionnelle, SMI livre des composants composites hautement personnalisables et de haute qualité. Notre engagement envers la technologie de pointe assure que l'avenir de la fabrication composite reste à la fois évolutif et rentable.
Curieux de savoir combien coûterait la fabrication de vos pièces composites avec SMI ? Contactez-nous aujourd'hui pour en savoir plus.
fibre
- Câble à fibre optique monomode vs multimode : différences clés expliquées
- Soudage avant (forehand) vs arrière (backhand) : différences clés et quand utiliser chaque technique
- Fer vs Acier : différences clés expliquées
- Clous taillés vs clous en fil : comprendre les différences clés pour la construction
- Plasma vs Découpe Laser : différences clés et quand utiliser chacun
- Tournage vs fraisage de dressage : comprendre les différences clés
- Moulage par compression vs moulage par injection : différences clés et choix du bon procédé
- Impression 3D vs fabrication additive : comprendre les différences clés
- Découpe laser CO₂ vs Nd:YAG : différences clés expliquées