



Maîtriser le cycle d'alésage G86 pour fraisage CNC Fanuc
Cycle d'alésage G86
Le cycle d'alésage Fanuc G86 est utilisé pour aléser des trous.
L'outil se déplace jusqu'au fond du trou en avance, puis se rétracte en avance rapide.
Format du cycle d'alésage G86
G86 X Y Z R F K
Paramètres
X Y – Données de position du trou.
Z – Profondeur d'alésage (Absolue).
R – Position de départ de l'outil au-dessus du trou.
F – Vitesse d'avance de coupe.
K – Nombre de répétitions (si requis).
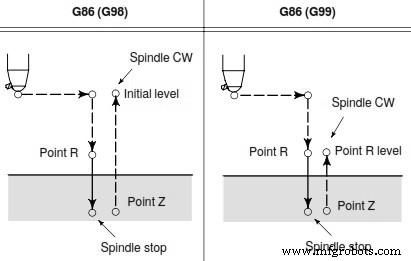
Fonctionnement du cycle d'alésage G86
- Après positionnement sur les axes X et Y, avance rapide jusqu'au point R.
- Alésage effectué du point R au point Z.
- Lorsque la broche s'arrête au fond du trou, l'outil se rétracte en avance rapide.
Position de retour de l'outil
Le plan de retour dépend des G-Codes G98, G99.
Si G98 est spécifié avec le cycle d'alésage G86, l'outil retourne au niveau initial.
Si G99 est spécifié, l'outil retourne au niveau R.
Exemple de programme cycle d'alésage G86
M3 S2000 G90 G99 G86 X300. Y–250. Z–150. R–100. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Tormach Duality Lathe : Référence complète des G-Codes
Codes d'alarme Haas CNC expliqués : Guide de dépannage
commande numérique par ordinateur
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Comprendre cycle filetage G78 programmation tour Fanuc
- Référence complète des G-codes fraiseuse Hurco pour opérateurs CNC
- Référence complète codes G Fanuc pour programmation CNC
- ECS G86 Cycle alésage avec fonction arrêt broche