



Haas G04 Temps d'arrêt : Délais précis en secondes et millisecondes
La commande Haas G04 Temps d'arrêt est utilisée pour provoquer un délai ou une pause dans le programme. Le bloc contenant G04 retardera l'exécution pour le temps spécifié dans le code P.
Pendant le temps d'arrêt, le mouvement des glissières est arrêté, mais la broche continue de tourner à la vitesse programmée et le liquide de refroidissement reste actif.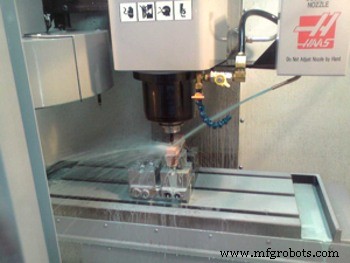
Commande Haas G04 Temps d'arrêt
Format commande Haas G04 Temps d'arrêt
G04 P_
Haas G04 Temps d'arrêt est un code G non modal et appartient au groupe G-code 00.
Exemples
G04 P1.0 (pour un délai de 1,0 seconde) G04 P2.5 (pour un délai de 2,5 secondes)
Exemple
G04 P10.0 (Ceci retardera le programme de 10 secondes.)
Notez l'utilisation du point décimal
G04 P10. (est un temps d'arrêt de 10 secondes, voir le point à la fin) G04 P10 (est un temps d'arrêt de 10 millisecondes. Pas de point décimal)
Applications Haas G04 Temps d'arrêt
Attrape-pièce
Lors de la programmation de l'attrape-pièce dans un programme, vous devez utiliser un code G04 entre M53 et M63 pour faire une pause au bac de l'attrape-pièce en position ouverte assez longtemps pour couper la pièce et la laisser tomber dans le collecteur.
Orientation broche
Cercle de trous 3 trous @ 120° sur cercle 3″
G00 X3.0 Z0.1 G98 M19 P0 G04 P2. (Temps d'arrêt pour stabilisation moteur; durée dépend configuration) M14 M133 P2000 G01 Z-0.5 F40.0 G00 Z0.1 M19 P120 G04 P2. (Temps d'arrêt pour stabilisation moteur; durée dépend configuration) M14 G01 Z-0.5 G00 Z0.1 M19 P240 G04 P2. (Temps d'arrêt pour stabilisation moteur; durée dépend configuration) M14 G01 Z-0.5 G00 Z0.1 M15 M135
commande numérique par ordinateur
- Gene Haas : bâtir un héritage CNC et un empire du sport automobile
- Surveillance avancée de la durée de vie d'outil pour DATRON V9 Expert
- Maîtriser le Calcul du Temps de Cycle d'Usinage CNC pour la Fabrication de Précision
- Fraisage-tournage CNC de précision : gain de temps, réduction des coûts
- Simplifier le Calcul du Temps de Pause G04 : Méthode Pratique et Économique
- Maîtriser la commande Fanuc G04 Temps d'arrêt pour temporisation CNC précise
- Guide complet des M-Codes Haas Fraiseuse : Fonctions, réglages & usage
- Comprendre la commande Siemens Sinumerik RET : Retour vers cibles spécifiques
- Temporisation Fanuc G04 : Maîtriser les commandes pause CNC