



Siemens Sinumerik 840D CYCLE97 : Filetage Précis Cylindrique & Conique
Avec le Cycle de Filetage CYCLE97 Sinumerik 840D, on peut usiner des filets cylindriques et coniques, intérieurs et extérieurs, à pas constant, en usinage longitudinal ou de face. Filet simple ou multiple. Pour filets multiples, les tours individuels sont usinés séquentiellement.
L'enfonce est automatique. Choix : enfonce constant par passe ou section de coupe constante.
Filet droite/gauche déterminé par le sens de rotation broche, programmé avant le cycle.
Ni override avance ni override broche n'affectent les blocs de filetage. L'override broche ne doit pas changer pendant le filetage.
Format Sinumerik CYCLE97
CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, TDEP, FAL, IANG, NSP, NRC, NID, VARI, NUMT, _VRT)
Explication Paramètres Sinumerik CYCLE97
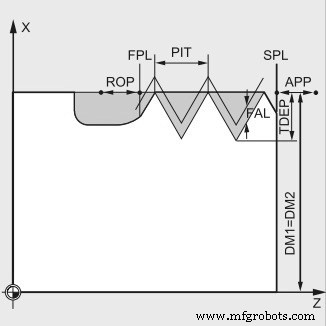
Cycle Filetage Siemens Sinumerik 840D CYCLE97
PIT (Pas de Filet)
Valeur du pas (sans signe). Le pas est une valeur parallèle à l'axe, sans signe.
MPIT (Pas comme Taille Filet)
Pas comme taille filet. Pour filets métriques cylindriques, on peut spécifier le départ comme taille via MPIT (M3 à M60).
SPL (Point Départ Longitudinal)
Point de départ en axe longitudinal.
FPL (Point Fin Longitudinal)
Point de fin en axe longitudinal.
DM1 (Diamètre Départ)
Diamètre au point de départ.
DM2 (Diamètre Fin)
Diamètre au point de fin.
APP (Chemin d'Entrée)
Chemin d'entrée (sans signe).
ROP (Chemin de Sortie)
Chemin de sortie (sans signe).
TDEP (Profondeur Filet)
Profondeur de filet (sans signe).
FAL (Surépaisseur Finition)
Surépaisseur finition (sans signe). Enlevée après ébauche en une passe.
IANG (Angle d'Enfonce)
Angle d'enfonce (« + » pour enfonce sur flanc, « – » pour enfonce alterné). Pour enfonce perpendiculaire à la direction de coupe, mettre zéro (ou omettre, défaut zéro). Pour enfonce sur les flancs, valeur absolue max = moitié angle flanc de l'outil.
NSP (Décalage Point Départ)
Décalage point départ pour premier tour (sans signe). Angle définissant le point de la première coupe du premier départ sur la circonférence. 0.0001 à +359.9999°. Si omis, premier tour commence à 0°.
NRC (Nombre Passes Ébauche)
Nombre de passes d'ébauche (sans signe).
NID (Nombre Passes à Vide)
Nombre de passes à vide (sans signe).
VARI (Type Usinage)
Définition type usinage filet (1…4). VARI définit interne/extérieur et technologie d'enfonce en ébauche :
1 = Extérieur Enfonce Constant
2 = Intérieur Enfonce Constant
3 = Extérieur Section Coupe Constante
4 = Intérieur Section Coupe Constante
NUMT (Nombre Tours Filet)
Nombre de tours de filet (sans signe). Pour filet multiple, NUMT donne le nombre de départs. Pour filet simple, mettre zéro ou omettre. Les tours sont répartis uniformément ; le premier défini par NSP.
_VRT (Distance Rétraction)
Distance rétraction variable selon diamètre initial, incrémentale (sans signe). Si _VRT = 0 (non programmé), rétraction = 1 mm. Toujours selon unité programmée (pouce/métrique).
commande numérique par ordinateur
- Maîtriser la nomenclature variables système Sinumerik 840D : astuces et bonnes pratiques
- Maîtriser la Programmation Sinumerik 840D CNC : Guide Expert Cycles Filetage Avancés
- Maîtriser le Panneau Opérateur Sinumerik 840D : Guide Complet
- Maîtriser le cycle de filetage G76 : Guide coupe filetage CNC
- Coupe filetage externe efficace cycle G76 Fanuc 21i, 18i, 16i
- Sinumerik 840D CYCLE81 : Maîtriser cycles perçage/centrage programmation CNC
- Télécharger gratuitement les manuels Siemens Sinumerik 808D commande CNC
- Maîtriser le filetage sur Siemens Sinumerik 802D SL : Guide programmation CYCLE97
- Comprendre la commande Siemens Sinumerik RET : Retour vers cibles spécifiques