



Portiques vs Montages : Différences clés et insights de conception pour l'excellence manufacturière
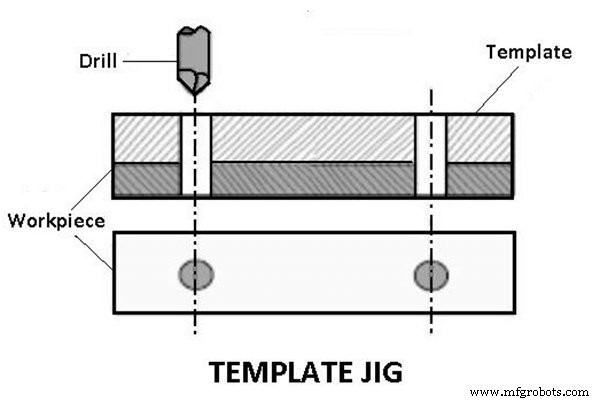
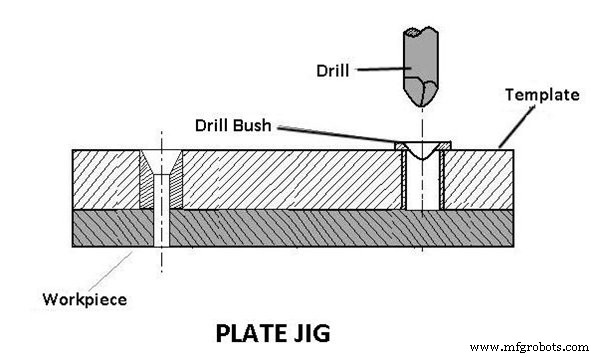
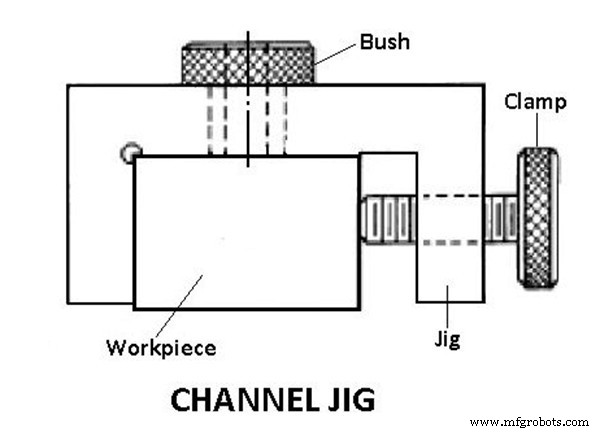
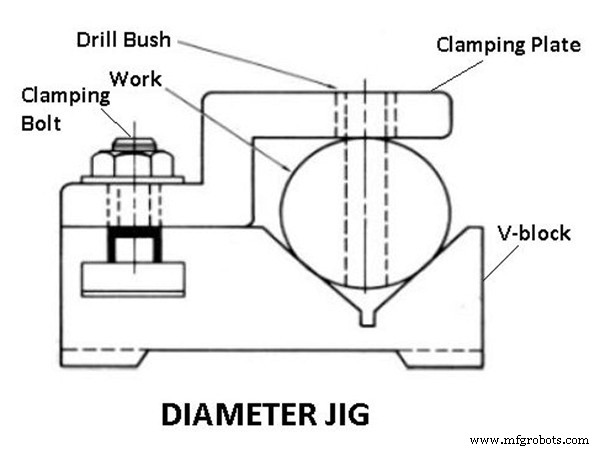
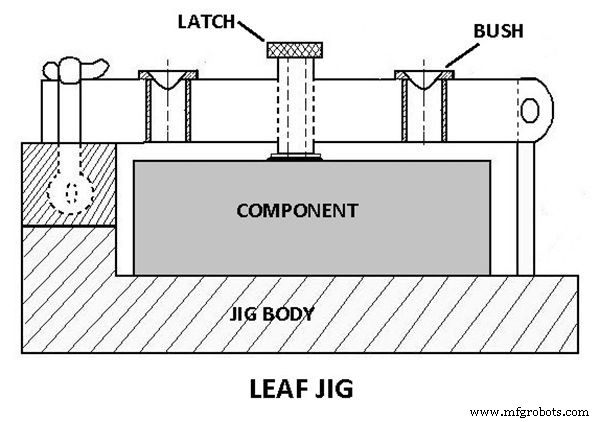
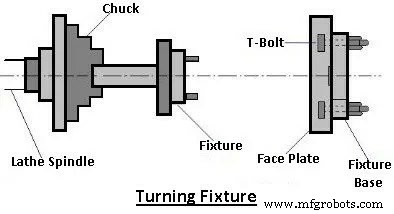
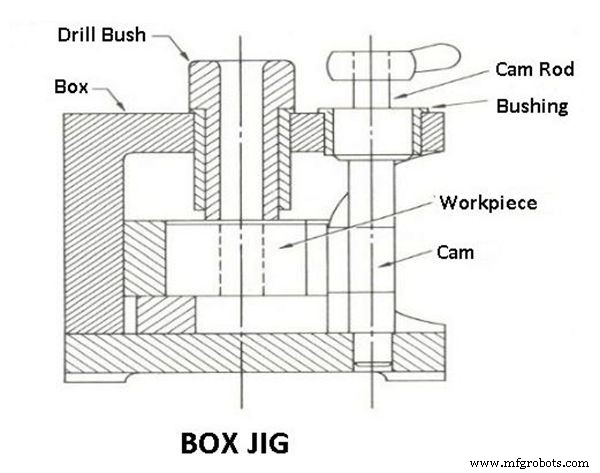
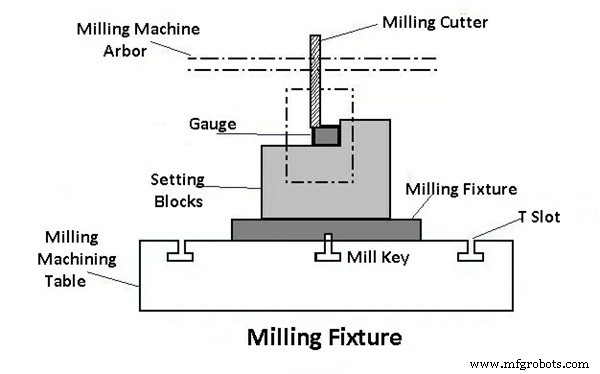
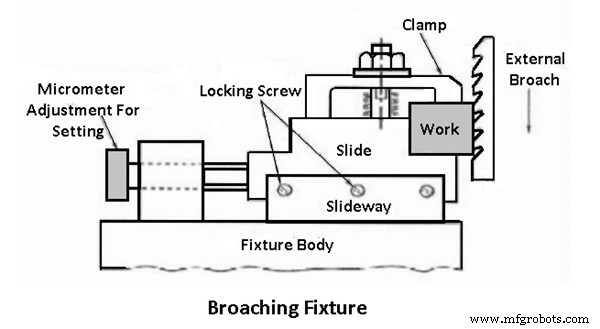
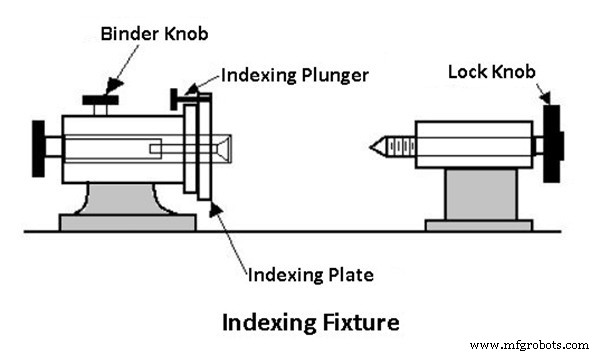
Quelle est la différence entre portique (jig) et montage (fixture) ? On les voit souvent ensemble. Pourtant, ils ne sont pas interchangeables malgré leurs objectifs comparables. Examiner comment ils améliorent la qualité de fabrication, réduisent les coûts de production et automatisent le travail aide à mieux comprendre les nuances entre ces technologies de fabrication. Des concepts manufacturiers innovants — Production Allégée (Lean), Fabrication Cellulaire, Changement Rapide d'Outillage (SMED), Analyse du Temps de Takt — ont été intégrés aux processus de production. Pour ces approches, une multitude d'instruments efficaces, peu coûteux et de dispositifs de maintien de pièce est nécessaire. Lisez la suite pour en savoir plus sur la différence entre portique et montage. Les portiques sont des outils utilisés pour maintenir et positionner la pièce pendant le processus de production, ainsi que pour guider les outils de coupe. En d'autres termes, un portique maintient la pièce et guide l'outil pour augmenter la reproductibilité, la précision et la productivité des pièces fabriquées. Un portique de perçage (drill jig) est un exemple courant. Il guide la perceuse pour faire des trous aux emplacements souhaités. L'utilisation de portiques de perçage accélère considérablement la fabrication. Voici les principaux types de portiques : Le modèle le plus simple. La plaque, qui a deux trous, sert de gabarit pour la pièce à usiner et y est fixée. Les trous du gabarit guident la perceuse, et les trous sur la pièce sont percés aux mêmes positions relatives que ceux du gabarit. Le portique à plaque d'angle améliore le gabarit : des trous de perçage sont ajoutés sur la surface du gabarit. Avec ce portique, un espacement précis des trous peut être maintenu lors du perçage de composants massifs. Un portique à canal a une section transversale en forme de canal. Tourner le bouton moleté positionne et serre le composant à l'intérieur du canal. La douille de perçage guide l'outil. Le perçage de trous radiaux sur une pièce cylindrique ou sphérique peut se faire avec un portique à diamètre. Le chargement et le déchargement s'effectuent grâce à un volet sur le portique. Pour percer des trous dans des pièces à brides circulaires, on utilise un portique annulaire. Les trous sont percés en guidant l'outil à travers les douilles tandis que la pièce est solidement fixée au corps de perçage. Ce type a une conception en forme de boîte dans laquelle la pièce est maintenue fermement pour pouvoir être percée ou usinée sous divers angles simultanément. Les montages sont des outils de fabrication qui permettent l'automatisation du processus de production. Dans les processus industriels automatisés, on en trouve partout. Ils maintiennent et guident les automobiles pendant le soudage et l'assemblage. Par exemple, ils sont nécessaires sur une ligne d'assemblage automobile. Pour contrôler la qualité des processus de fabrication, ils peuvent aussi maintenir un produit en place pendant qu'un scan optique ou laser l'examine. Il est presque impossible de traverser une usine sans rencontrer un montage. Les tours ont des dispositifs de maintien typiques : mors, porte-outils, entre-pointes, mandrins ou plateaux, facilitant le maintien de pièces régulières. Mais maintenir des pièces de forme complexe peut être un défi. Dans un mandrin à 4 mors ou avec des mors souples formés, des pièces complexes simples peuvent aussi être maintenues. En revanche, les pièces aux formes complexes doivent être maintenues par des montages de tournage. Les pièces sont fixées par ces montages, généralement montés sur le nez de la broche ou un plateau. Les pièces sont maintenues par des montages de fraisage, couramment fixés sur le nez de la broche ou un plateau. La table est déplacée et positionnée par rapport à la fraise pour obtenir le résultat souhaité. Avant le processus, les pièces sont placées dans la base du montage et serrées. Pour positionner, maintenir et supporter les pièces pendant des opérations comme le brochage de clavettes ou de trous, ces montages sont utilisés sur divers types de machines à brocher. Brochage de trous traversants à traction interne avec plaque de serrage comme montage. Les rectifieuses utilisent divers montages pour positionner, maintenir et supporter les pièces pendant le rectifiage. Des dispositifs de maintien comme mandrins, mandrins, etc. peuvent être utilisés conjointement. La construction de ce montage n'a pas besoin d'être aussi robuste que les montages de fraisage car il ne subit pas les mêmes charges de coupe lourdes. Plusieurs composants doivent être usinés sur diverses surfaces pour que leurs surfaces ou formes usinées soient uniformément espacées. Pour usiner autant de surfaces que possible, ces éléments doivent être indexés un nombre correspondant de fois. Un mécanisme d'indexage approprié est intégré dans les dispositifs de maintien (portiques ou montages). Un montage d'indexage est un montage incluant un dispositif d'indexation. Pour couper des filets internes dans des trous percés, les montages de taraudage sont conçus pour maintenir et stabiliser des pièces identiques. Les pièces de forme irrégulière et déséquilibrées nécessitent toujours des montages spécifiques, surtout pour le taraudage en série. Un montage maintenant deux pièces identiques simultanément et permettant leur usinage simultané à deux stations différentes est appelé montage duplex. Les montages de soudage maintiennent et supportent les divers composants pour éviter la distorsion des structures soudées. Le serrage doit être léger mais ferme, et les pièces de serrage placées assez loin de la zone de soudage. Pour résister aux forces de soudage, le montage doit être extrêmement solide et rigide. Le but de ces montages est de maintenir les diverses pièces de l'assemblage dans leurs positions relatives correctes. Portique vs montage, quelle est la différence ? Deux instruments principaux sont utilisés en production de série : portiques et montages. On les confond souvent, pourtant ils remplissent des fonctions distinctes. Les portiques guident l'outil de coupe vers un point précis sur la pièce, prédéfini. Un montage soutient et positionne la pièce. Contrairement au portique, le montage ne guide pas l'outil sur la pièce. Comparés aux montages, les portiques sont plus compacts et nécessitent moins de poids pour être stables sous de fortes pressions de coupe et vibrations. Contrairement aux montages, les portiques peuvent être tenus ou fixés à une table selon la tâche et ne nécessitent pas d'outils supplémentaires. Une sélection soignée des portiques et montages améliore significativement l'économie du processus de fabrication en permettant un fonctionnement fluide, une production simplifiée et une transition rapide. Ils compensent les limites de la machine CNC sur une pièce. Ils sont conçus pour fournir un montage sécurisé et maintenir la fiabilité de la position de la pièce pendant l'usinage. Voici les différents rôles de l'outillage et du montage pour l'usinage CNC sur mesure : Un objectif principal est de fournir un montage sécurisé de la pièce pendant l'usinage. Ils sont conçus sur mesure pour s'adapter à la pièce usinée. Ils offrent un maintien personnalisé quand la pièce doit être tenue à un angle spécifique ou serrée selon une forme particulière. Un montage personnalisé fiable est crucial pour prévenir les imprécisions dues aux vibrations et à l'arrachement d'outil. Exemples : étaux, mandrins, pointes, montages de fraisage, diverses plaques de maintien. Les portiques et montages protègent la pièce pendant l'usinage. Ils aident à maintenir la finition de surface désirée et le dépassement radial (runout) correct. Les manchons, bagues et montages de masquage sont conçus pour pièces sur mesure où la finition de surface est contrôlée. Cela protège la surface de la pièce finie des copeaux/barbotes métalliques des différents processus d'usinage. De plus, les centres d'usinage personnalisés sont conçus pour pièces sur mesure avec des tolérances strictes sur le runout global. Portiques et montages sont essentiels pour maintenir la précision dimensionnelle et de position. Ils maintiennent la pièce au bon emplacement et orientation pendant l'usinage. Pour ces raisons, les montages sont un moyen pratique d'incorporer la prévention d'erreurs (poka-yoke) pour minimiser les erreurs dues aux facteurs humains. Les montages contrôlent la position, l'orientation et la stabilité en contraignant les degrés de liberté de la pièce. Cela se fait avec des goupilles, serrages, plans et fixations dans la conception du montage. Les plans supportent la pièce, les serrages permettent un montage ajustable tout en restant démontables, et les goupilles assurent un contrôle précis de position pour des caractéristiques spécifiques. En usinage de pièces sur mesure, des caractéristiques comme trous et rainures sont contrôlées à des positions précises où l'usinage peut être difficile à cause de contraintes de montage, d'où la conception de montages. Les montages sont le moyen le plus fiable d'usiner des caractéristiques de pièce difficiles. Les montages permettent d'usiner plusieurs pièces sur mesure tout en maintenant leur qualité. Ils assurent la cohérence de pièce en pièce. Exemples de contrôles de caractéristiques nécessitant de la cohérence : planéité, parallélisme, perpendicularité. Les montages éliminent le processus fastidieux d'inspection lors du chargement d'une pièce. Un montage conçu pour une pièce spécifique rend tout le processus CNC « plug-and-play ». Le travail de l'opérateur se limite à charger la pièce car tout le contrôle de position et le référencement sont déjà gérés dans le montage. De nombreux fabricants CNC font cela pour gagner du temps de préparation précieux pour d'autres processus à valeur ajoutée. Exemples : montages SMED (échange de matrice en une minute), montages de fraisage, mors souples, montages de fraisage hexagonaux, etc. Préparation préalable à la conception incluant : La conception a généralement une structure unique, donnant l'impression d'une complexité limitée, surtout avec la vogue des montages hydrauliques qui simplifient la structure mécanique. Mais sans étude détaillée, des problèmes inévitables surviennent. Points à considérer :Qu'est-ce qu'un portique (jig) ?
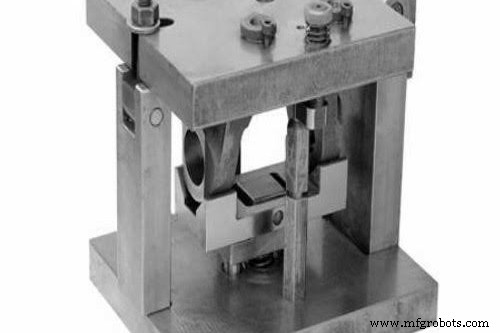
Types de portiques
1. Portique gabarit (Template jig)
2. Portique à plaque (Plate jig)
3. Portique à canal (Channel jig)
4. Portique à diamètre (Diameter jig)
5. Portique à volet (Leaf jig)
6. Portique annulaire (Ring jig)
7. Portique boîte (Box jig)
Qu'est-ce qu'un montage (fixture) ?
Types de montages
1. Montage de tournage (Turning fixture)
2. Montage de fraisage (Milling fixture)
3. Montage de brochage (Broaching fixture)
4. Montage de rectification (Grinding fixture)
5. Montage d'alésage (Boring fixture)
6. Montage d'indexage (Indexing fixture)
7. Montage de taraudage (Tapping fixture)
8. Montage duplex (Duplex fixture)
9. Montage de soudage (Welding fixture)
10. Montage d'assemblage (Assembly fixture)
Portiques vs Montages : Quelle est la différence ?
Pourquoi les portiques et montages sont-ils importants en usinage CNC ?
1. Maintien de la pièce
2. Protection des pièces
3. Contrôle de position / Prévention d'erreurs (Fool Proofing)
4. Cohérence des pièces
5. Réduction des temps de préparation
Méthodes et étapes de base pour concevoir portiques et montages
Considérations de conception des portiques et montages
commande numérique par ordinateur
- Structures vs Unions en C : Guide pratique
- C vs C++ : Différences clés et quand choisir chacun
- C vs Java : Comparatif complet des fonctionnalités, de l'histoire et des applications
- Python vs JavaScript : Différences Clés, Fonctionnalités et Quand Choisir Chaque Langage
- Python vs Ruby : Comparatif Complet des Fonctionnalités, Avantages et Cas d'Usage
- Portique vs Montage : Différences clés pour l'excellence manufacturière
- Comprendre les gabarits et montages : outils clés pour la fabrication de précision
- Comprendre les Moteurs DC vs AC : Différences Clés et Guide d'Achat
- Acier Inoxydable Condition A vs Condition B : Différences Clés Expliquées