



Soudage vs Brasage : Différences Clés pour un Assemblage Métallique Optimal
Le soudage et le brasage sont deux procédés d'assemblage permanent majeurs en industrie métallique. La différence fondamentale réside dans la température par rapport au point de fusion du métal de base.
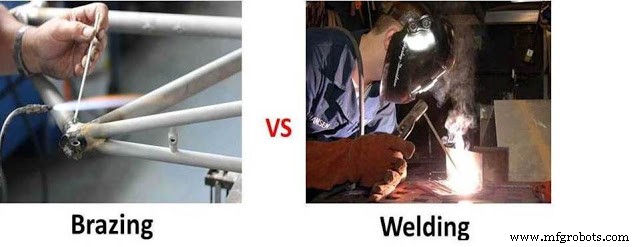
Tableau Comparatif : Soudage vs Brasage
| N° | Critère | Soudage (Fusion) | Brasage |
|---|---|---|---|
| 1 | Principe | Fusion des métaux de base (avec ou sans apport) | Métaux de base restent solides. Assemblage par métal d'apport (brasure) fondu seulement. |
| 2 | Température | > Point de fusion métal de base (~1500–3600°C selon métal/procédé) | < Point de fusion métal de base. Typique 600–900°C (brasage fort), <450°C (brasage tendre/soudure). |
| 3 | Propriétés métal de base | Modifiées (ZAT - Zone Affectée Thermique : trempe, revenu, contrainte, grain grossi) | Quasi inchangées (faible apport thermique). |
| 4 | Résistance Mécanique Joint | La plus élevée (proche métal de base si bien fait) | Inférieure au soudage (limité par résistance brasure ~300–500 MPa). |
| 5 | Métal d'Apport | Optionnel (soudage autogène possible) | Obligatoire (brasure). |
| 6 | Propreté Surfaces | Impérative (dégraissage, désoxydation, brossage) | Recommandée, mais brasure + flux tolèrent mieux légères souillures. |
| 7 | Métaux Dissemblables | Difficile (dilution, fragilité, fissures). Souvent impossible. | Excellente aptitude (acier/cuivre, acier/carbure, cuivre/aluminium...). |
| 8 | Dimensions Assemblage | Grandes structures (charpentes, tuyauteries, coques) | Petites/moyennes pièces (échangeurs, outillage carbure, électronique, bijouterie). |
| 9 | Tenue Température Service | Bonne (jusqu'à ~0,5-0,7 Tf métal base) | Limitée par Tf brasure (ramollissement > 200-400°C selon alliage). |
Quand Choisir Quoi ?
Choisir le SOUDAGE si :
- Résistance mécanique maximale requise (structure portante).
- Métaux similaires (acier/acier, inox/inox, alu/alu).
- Gros volumes, fortes épaisseurs.
- Service haute température.
- Étanchéité absolue (soudage pénétrant).
Choisir le BRASAGE si :
- Assemblage métaux dissemblables (ex: tube cuivre sur raccord acier, plaquette carbure sur corps acier).
- Préserver propriétés métal de base (pas de ZAT dure, pas de déformation).
- Pièces complexes, minces, sensibles à la chaleur.
- Séries moyennes/grandes, automatisable (brasage four, induction, flamme).
- Joints propres, esthétiques, peu de reprise.
- Électronique (brasage tendre/soudure <450°C).
Note sur le "Soudage-Brasage" (Braze Welding)
Technique hybride : apport de brasure (fil/baton) dans un joint préparé en V (comme soudage), sans fusionner les bords. Combine remplissage facile (brasure) et géométrie joint soudage. Utilisé réparation fonte, acier galvanisé, assemblages hétérogènes épais.
Le choix optimal dépend toujours du couple (métaux, géométrie, charge, température, volume, coût). Une analyse conjointe bureau d'études / soudeur / fournisseur consommables est recommandée.
Maîtriser le Filetage au Tour : Procédure Pas à Pas
Soudage à l'Arc vs Soudage au Gaz : Différences Essentielles
Processus de fabrication
- Structures vs Unions en C : Guide pratique
- C vs C++ : Différences clés et quand choisir chacun
- C vs Java : Comparatif complet des fonctionnalités, de l'histoire et des applications
- Soudage avant (forehand) vs arrière (backhand) : différences clés expliquées
- Fabrication métallique vs soudage métallique : qu'est-ce qui les distingue ?
- Fabrication Métallique vs Soudage : Différences Clés Expliquées
- Soudage vs Brasage : Différences Clés des Techniques d'Assemblage
- Brasage vs Soudure : Différences Clés Expliquées
- Moteurs 2 temps vs 4 temps : différences clés expliquées