



Impact de l'air emprisonné dans les systèmes hydrauliques : effets et solutions
L'air dans l'huile hydraulique est l'ennemi silencieux n°1. Invisible au repos, il se manifeste par du bruit, de l'instabilité, de l'érosion, et une usure accélérée. Comprendre comment il entre, ce qu'il fait, et comment l'éliminer est indispensable pour tout responsable maintenance ou concepteur hydraulique.
Rappel : qu'est-ce qu'un système hydraulique ?
Circuit fermé où un fluide incompressible (huile) transmet la puissance d'une pompe vers des actionneurs (vérins, moteurs) sous le contrôle de vannes. La compressibilité quasi nulle de l'huile est la clé de la rigidité, de la précision, et de la réactivité du système. L'air, lui, est hautement compressible.
Comment l'air entre-t-il dans le circuit ?
| Voie d'entrée | Mécanisme | Prévention |
|---|---|---|
| Aspiration pompe | Fuite sur raccords/tuyau aspiration (dépression), niveau bas réservoir, vortex, joint pompe défaillant | Étancheité parfaite aspiration, niveau haut, tuyau court/gros Ø, pas de coude serré, joint arbre neuf |
| Retour réservoir | Jet d'huile dans l'air (retour au-dessus niveau), pas de déflecteur, retour trop près aspiration | Retour SOUS niveau, diffuseur/déflecteur, distance maxi aspiration-retour, chicanes réservoir |
| Maintenance / intervention | Ouverture circuit (flexibles, filtres, composants) sans purge ultérieure | Procédure purge obligatoire, remplissage par le bas (pompe de remplissage + filtre), purgeurs points hauts |
| Huile neuve | Air dissous (9-12 % vol à l'atm) + micro-bulles piégées lors remplissage | Huile stockée propre, remplissage lent par le bas, dégazage réservoir (temps repos) |
| Vannes proportionnelles / servo | Effet Venturi en orifice → dépression locale → dégazage (air dissous → bulles) | Pression retour suffisante (> 5-10 bar), pré-pressurisation réservoir (0,5-1 bar azote) |
| Cavitation | Dépression locale > pression vapeur → bulles vapeur (pas air, mais même effet compressible + érosion) | Aspiration soignée, viscosité adaptée, T° contrôlée, pompe non sur-vitesse |
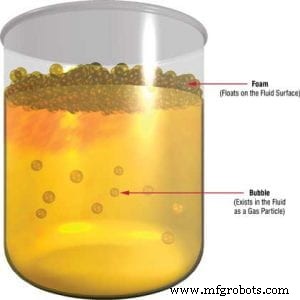
Conséquences de l'air emprisonné (air libre + air dissous dégazé)
1. Compressibilité → Perte de rigidité et de précision
Module de compressibilité huile+air ≈ 100-1000× plus mou que huile pure. Résultat : actionneur « mou », positionnement imprécis, vibrations, instabilité boucles asservies, temps de réponse allongés.
2. Cavitation érosive (implosion bulles)
Bulles entraînées en zone haute pression → implosion violente → micro-jets liquide → érosion surfaces (pistes pistons, plaques palettes, engrenages, sièges vannes). Bruit caractéristique « gravier / marteaux ». Destruction rapide.
3. « Diesel effect » (auto-inflammation)
Bulle air + huile vaporisée compressée adiabatiquement → température locale > 1000 °C → inflammation mélange → détonation → choc mécanique + dégradation huile (carbone, acides). Rare mais destructeur (carters fissurés, arbres cassés).
4. Oxydation accélérée de l'huile
Interface air/huile augmentée + température locale haute → oxydation rapide → augmentation TAN (indice acide), dépôts (vernis, boues), perte additifs, viscosité instable.
5. Perte de puissance lubrifiante
Film d'huile rompu par bulles → contact métal-métal → usure adhésive, grippage (paliers, pistons, cames).
6. Dysfonctionnement composants sensibles
- Servo-vannes / proportionnelles : instabilité, hystérésis, dérive.
- Pompes à pistons : cavitation plaque de distribution, usure prématurée.
- Vannes de régulation : chasse, instabilité pression.
Comment détecter la présence d'air ?
- Visuel : Huile mousseuse dans réservoir, bulles dans tube de niveau, aspect laiteux (émulsion air/huile fine).
- Auditif : Bruit « grognement » pompe (cavitation/aération), « marteaux » (implosion), sifflement (fuites air).
- Comportement : Actionneurs mous, lents, instables, vibrations, à-coups, non-répétitivité positionnement.
- Mesure : Dégazeur / analyseur air dissous (coûteux, rare). Test pratique : prélever huile sous pression dans bouteille transparente → observer dégazage (bulles remontent) en 5-10 min.
- Analyse huile labo : Teneur en air dissous (rarement dosé), mais TAN↑, viscosité↓, particules↑ = indices indirects.
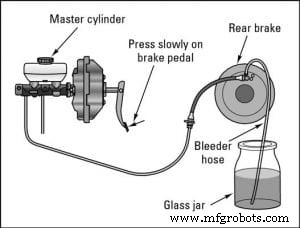
Comment éliminer l'air (dégazage / purge) ?
Prévention par la conception (la meilleure méthode)
- Réservoir : Volume 3-5×Q_max. Déflecteur entrée retour. Retour SOUS niveau. Chicanes. Respirateur filtre 3 µm + déshydratant. Niveau min/max/alarme. Chauffage si T° < 0 °C.
- Aspiration : Pompe en charge (idéal) ou hauteur < 0,3 m. Tuyau court, gros Ø, pas de coude 90°, pas de rétrécissement. Joint arbre neuf.
- Purgeurs : Points hauts circuit (vérins, distributeurs, échangeurs). Purgeurs automatiques (flotteur) ou manuels accessibles.
- Pré-pressurisation réservoir : 0,5-1 bar azote (accumulateur membrane ou bouteille + régulateur) → empêche dégazage, améliore aspiration, réduit cavitation.
Procédure de purge après intervention / mise en service
- Remplir réservoir huile neuve filtrée (chariot 3 µm) par le bas (raccord bas réservoir).
- Purger pompe : desserrer raccord pression pompe, démarrer moteur 1-2 s (point mort), resserrer quand huile coule sans bulles.
- Actionner chaque vérin/moteur à fond de course (x3-5) sans charge, vitesse lente. Ouvrir purgeurs points hauts.
- Actionner distributeurs toutes positions. Vérifier niveau réservoir (remplir si baisse).
- Mise en pression progressive : 25 %, 50 %, 75 %, 100 % P_nom. Surveiller bruit, T°, fuites, niveau.
- Laisser tourner 15-30 min à régime nominal, cycles complets. Vérifier niveau final. Refermer purgeurs.
Si air persistant (cas difficiles)
- Chariot de filtration/dégazage sous vide (élimine air dissous + eau).
- Accumulateur à membrane pré-chargé sur retour pompe (amortit pulsations, sépare air).
- Vérifier absence fuite aspiration (test fumée, savon, ultrasons).
- Vérifier absence fuite côté tige vérins (joints tige) qui aspire air à la rentrée.
- Réduire temporairement la pression de service (si possible) pour faciliter dégazage naturel.
Risques d'un système hydraulique aéré non traité
- Destruction pompe (cavitation, grippage) en < 100 h.
- Destruction servo-vannes / proportionnelles (érosion sièges, bouchage orifices).
- Arrêt imprévu machine (instabilité, perte contrôle).
- Risque explosion (Diesel effect) si forte compression bulles air/huile.
- Coût flushing complet + remplacement multi-composants = 10-50× coût prévention.
Conclusion : l'air n'a pas sa place dans l'huile hydraulique
Un système hydraulique sain est totalement exempt d'air libre et maintient l'air dissous au minimum (pré-pressurisation, T° contrôlée, pas de dépression locale).
Les 3 piliers :
- Conception : Réservoir désaérant, aspiration soignée, purgeurs, pré-pressurisation.
- Mise en service / maintenance : Remplissage par le bas filtré, procédure purge rigoureuse, jamais d'huile sale.
- Surveillance : Visuel (mousse, niveau), auditif (bruit anormal), comportement (mou, instable), analyse huile (TAN, viscosité, particules).
Détecté tôt, l'air s'élimine par une purge soignée. Laissé faire, il détruit le système de l'intérieur. La vigilance quotidienne sur le réservoir (niveau, aspect, mousse) est le meilleur retour sur investissement en maintenance hydraulique.
Équipement industriel
- Composants clés d'un système d'air comprimé fiable
- Facteurs clés qui annulent la garantie de votre compresseur d'air industriel
- Comprendre les sécheurs d'air comprimé : Types, avantages et guide de sélection
- Facteurs clés influençant la performance de l'huile dans les systèmes hydrauliques
- Systèmes hydrauliques : fondamentaux et applications réelles
- Comprendre les Systèmes de Ventilation : Garder l'Air Intérieur Sain et Frais
- Le système de fabrication américain : histoire, techniques et impact
- Identifier les risques du système d'air qui pourraient compromettre votre installation
- Maîtriser le tuyautage d'air comprimé : meilleures pratiques design, maintenance, performance