



Presses Pliantes Avancées & Machines à Tôles — Solutions CNC de Précision
La catégorie des machines à tôles serait difficile à imaginer sans l'un de ses piliers — les presses plieuses CNC/CN. Malgré le fait qu'aujourd'hui un grand nombre de différentes presses plieuses soient utilisées, elles ont toutes des composants similaires.
Nous examinerons à la fois les plus nécessaires et celles qui sont apparues suite au désir des fabricants d'équipement d'améliorer leur produit et, en fait, la technologie de pliage sur presses plieuses.
Acheter presses plieuses CNC
Chaque machine, malgré le fabricant et le nom de marque, se compose d'un bâti, d'un montant mobile et d'un montant fixe, d'un entraînement du montant mobile et d'un système de fixation de l'outil. Déjà à ce stade, il y a des différences évidentes entre les conceptions existantes.
De plus, les presses plieuses modernes ont un système de butées arrière, de compensation de flèche, d'autres fonctions et dispositifs auxiliaires. Tout cela est contrôlé par le CNC, qui peut effectuer d'autres fonctions utiles.
Composants des Presses Pliantes
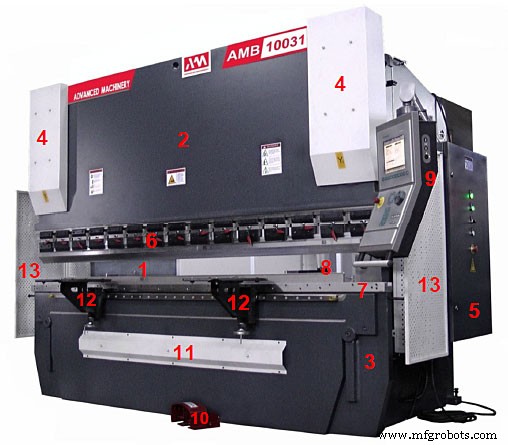
- 1) Bâti
- 2) Montant supérieur (mobile)
- 3) Montant inférieur (fixe)
- 4) Vérins hydrauliques de l'entraînement du montant supérieur (sous les carters)
- 5) Armoire électrique
- 6) Système de fixation du poinçon
- 7) Système de fixation de la matrice
- 8) Butées arrière
- 9) Panneau de commande CNC
- 10) Pédale de commande
- 11) Système de bombage (sous le carter)
- 12) Supports de tôle avant
- 13) Protections de sécurité
Construction des Presses Pliantes. Bâti.
En général, deux types de bâti de presses plieuses sont utilisés. Certaines machines sont équipées d'un bâti en C et d'autres presses plieuses ont un bâti en O. Examinons de plus près les avantages et inconvénients de chaque type de bâti.
Presses Pliantes à Bâti Type C
Le bâti en forme de C est le plus courant pour les presses plieuses. Le nom du bâti vient de la forme des côtés gauche et droit de la machine, ayant une ouverture pour les pièces et l'installation de l'outil.
Cette ouverture est souvent appelée « gueule », et les dimensions géométriques de l'ouverture sont la profondeur et la hauteur du所谓 « col ». Les montants mobile et fixe sont installés sur le bâti à l'avant de sorte que la distance entre les parois latérales soit inférieure à la longueur des montants, définissant à la fois la longueur maximale de pliage et la largeur principale de la machine dans le sens de la largeur.
La conception à bâti C présente plusieurs avantages :
- La largeur de la machine est plus étroite en largeur (généralement égale à la longueur de pliage ou la dépassant légèrement) ;
- plus d'espace pour l'installation d'outils larges et lourds sur le côté ;
- la possibilité d'extraire des pièces complexes par le côté ;
- La possibilité d'utiliser plusieurs machines en tandem pour le pliage de pièces très longues. Cette conception est souvent appelée « Tandem ».
Les inconvénients des configurations à bâti C sont :
espace limité avec la gueule lors du pliage de pièces de longueur maximale — elles peuvent buter contre les parois latérales ;
à charges élevées, le bâti commence à « s'ouvrir » de sorte qu'un déplacement apparaît non seulement dans le plan vertical, mais aussi dans le plan horizontal.
En conséquence, la position relative du poinçon et de la matrice change — leurs axes de travail ne coïncident pas.
Machine Presse Pliante à Bâti O
Le bâti en O se compose également de deux parois latérales, mais ici elles sont beaucoup plus petites et situées sur les côtés des montants de travail. Chaque paroi latérale n'a qu'un trou non-verbal pour le montage de l'outil. Par conséquent, toutes les caractéristiques distinctives du bâti C sont copiées « exactement à l'inverse »
Inconvénients :
à conditions égales, une largeur hors tout plus grande ;
une ouverture limitée pour l'installation de l'outil depuis le côté ; par conséquent, le système de fixation est le plus souvent utilisé, permettant l'installation de l'outil par le bas et par le haut ;
Il est impossible d'extraire des pièces complexes par le côté ;
Il est impossible de combiner les machines en tandem.
Avantages :
les parois latérales ne limitent pas les pièces complexes sur toute la longueur du pliage ;
la charge sur les parois porteuses est répartie uniformément et de petits écarts de géométrie ne se produisent que dans le plan vertical. Cela rend le pliage plus précis et prévisible.
Il existe également des machines avec un montant inférieur mobile. Dans cette configuration, tout le système d'entraînement du montant est situé en bas de la machine, ce qui simplifie la conception et la maintenance. Le centre de gravité est beaucoup plus bas, donc la machine est plus stable.
Le principal inconvénient se manifeste dans l'utilisation quotidienne de la machine. Le poinçon reste toujours immobile, et la matrice monte à chaque pliage. Avec elle, la butée arrière doit être relevée, et surtout, l'opérateur doit également soulever la pièce.
Dans la grande majorité des machines modernes, le montant inférieur est fixe et fait partie du bâti. Tout le système d'entraînement du montant supérieur est situé au sommet de la machine. Ce schéma est beaucoup plus commode pour l'opérateur, et les solutions de conception modernes permettent de le mettre en œuvre.
Merci d'avoir lu nos articles, restez informés sur le monde industriel et Exapro en nous suivant sur Exapro Hub, Facebook, Twitter et LinkedIn.
Équipement industriel
- Formage de tôle : techniques et applications pour la fabrication moderne
- Pliage de Tôle de Précision : Fabrication Fiable et Économique
- Machines de soudage laser Trumpf : révolution dans la fabrication de tôlerie
- Prévenir les blessures en tôlerie : conseils de sécurité pour travailleurs et employeurs
- Plieuses vs Plieuses à rabats (Folders) : choisir la meilleure solution de formage métal
- Choisir entre une plieuse à tôles et une presse plieuse pour votre atelier
- Top 5 Avantages des Plieuses à Tôle pour la Fabrication Moderne
- Top 10 Avantages des Presses Plieuses pour l'Efficacité en Fabrication
- Maîtriser le pliage sur presse plieuse : trois techniques essentielles