



Fraisage à haute efficacité (HEM) pour le micromécanique : techniques et avantages
Ce qui suit n'est qu'un des plusieurs billets de blog pertinents au fraisage à haute efficacité et au micromécanique. Pour atteindre une compréhension complète de cette méthode d'usinage populaire, consultez l'un des billets HEM additionnels ci-dessous !
Introduction au Fraisage à Haute Efficacité I Usinage à Haute Vitesse vs HEM I Comment Combattre l'Amincissement de Copeau I Plongée dans la Profondeur de Coupe I Comment Éviter 4 Types Majeurs d'Usure d'Outil I Introduction au Fraisage Trochoïdal
Avantages de l'utilisation de l'HEM avec l'outillage miniature
Le Fraisage à Haute Efficacité (HEM) est une technique d'ébauche qui utilise une profondeur de coupe radiale (RDOC) plus faible, et une profondeur de coupe axiale (ADOC) plus élevée. Cela retarde le taux d'usure d'outil, réduisant la chance de défaillance et prolongeant la durée de vie de l'outil tout en boostant la productivité et les Taux d'Enlèvement de Matière (MRR). Parce que cette méthode d'usinage booste le MRR, l'outillage miniature (<.125") et le micromécanique est communément négligé pour les opérations HEM. De plus, de nombreux ateliers n'ont pas non plus les capacités de RPM élevés nécessaires pour voir les bénéfices de l'HEM pour l'outillage miniature. Cependant, si utilisé correctement, l'outillage miniature peut produire les mêmes bénéfices de l'HEM que l'outillage de plus grand diamètre.
Avantages de l'HEM :
- Durée de vie et performance d'outil prolongées.
- Temps de cycle plus rapides.
- Économies de coûts globales
Prévenir les défis courants en micromécanique
L'utilisation d'outillage miniature pour l'HEM, bien que bénéfique si effectuée correctement, présente des défis que tous les machinistes doivent garder à l'esprit. Savoir quoi surveiller est une première étape cruciale vers le succès.
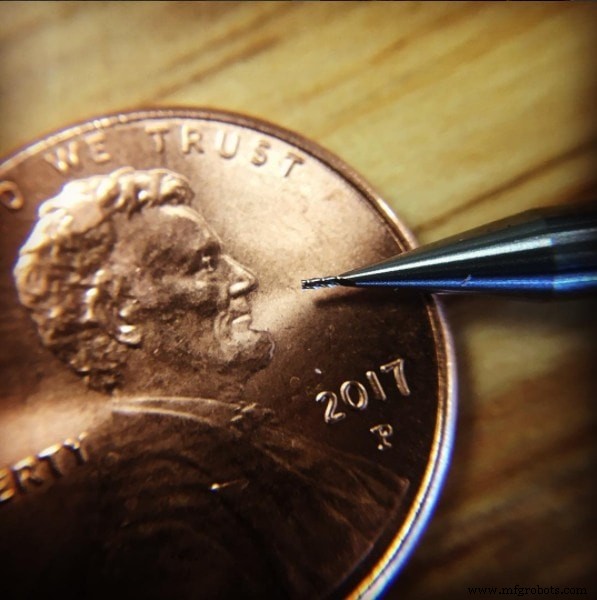
Fragilité et casse d'outil avec l'outillage miniature
La casse est l'un des principaux défis associés à l'utilisation du micromécanique à haute efficacité avec des outils miniatures en raison de la fragilité de l'outil. Le runout de broche et vibrations, la déflexion d'outil, les incohérences de matériau, et le chargement inégal sont juste quelques-uns des problèmes qui peuvent mener à un outil cassé. Pour prévenir cela, plus d'attention doit être portée à la configuration de machine et au matériau pour assurer que les outils ont la plus haute chance de succès.
Comme règle générale, l'HEM ne devrait pas être considéré lors de l'utilisation d'outils avec des diamètres de coupe inférieurs à 0,031". Bien que possible, l'HEM peut encore être prohibitivement difficile ou risqué à des diamètres inférieurs à 0,062", et votre application et machine doivent être considérées soigneusement.
Techniques pour prévenir la défaillance d'outil :
- Assurez-vous que la pièce est sécurisée et supportée.
- Utilisez la longueur totale et la longueur de coupe les plus courtes possibles.
- Vérifiez le runout de l'outil dans la broche et utilisez des porte-outils shrink-fit si possible.
- Choisissez un revêtement optimisé pour votre matériau.
Gérer la chaleur excessive et le choc thermique en micromécanique
En raison de la petite nature de l'outillage miniature et des vitesses de fonctionnement élevées qu'ils requièrent, la génération de chaleur peut rapidement devenir un problème. Lorsque la chaleur n'est pas contrôlée, la pièce et l'outillage peuvent expérimenter de la fissuration thermique, fusion, brûlure, built-up edge, ou déformation.
Pour combattre la chaleur élevée, le fluide de coupe est souvent utilisé pour diminuer la température de surface du matériau ainsi qu'aider à l'évacuation des copeaux et la lubrification. Cependant, il faut faire attention à s'assurer que l'utilisation du fluide de coupe ne refroidit pas le matériau trop rapidement ou inégalement. Si une méthode de fluide de coupe inappropriée est utilisée, un choc thermique peut se produire. Le choc thermique arrive quand un matériau se dilate inégalement, créant des micro-fissures qui se propagent à travers le matériau et peuvent le fissurer, déformer, ou changer ses propriétés physiques.
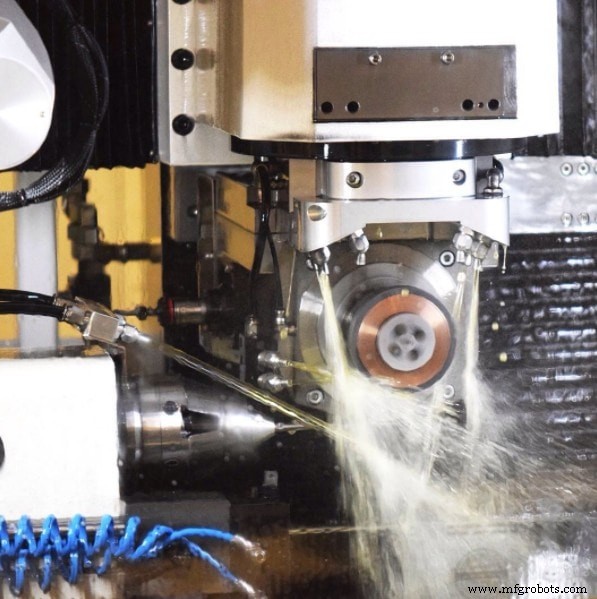
Techniques pour prévenir la chaleur et le choc thermique :
- Faites tourner votre outil revêtu à sec ou avec air comprimé tout en assurant une évacuation de copeaux suffisante.
- Choisissez un revêtement optimisé pour votre matériau.
- Utilisez de l'outillage avec une géométrie spécifique à votre matériau de pièce.
- Diminuez la vitesse (RPM).
Points clés à retenir
Si effectué correctement, le micromécanique avec outillage miniature (<.125") peut récolter les mêmes bénéfices de l'HEM que l'outillage de plus grand diamètre : usure d'outil réduite, taux de production de pièces accéléré, et plus grande précision d'usinage. Cependant, plus de soin doit être pris pour surveiller le processus d'usinage et prévenir la fragilité d'outil, la chaleur excessive, et le choc thermique.
Regardez cet exemple de parcours d'outil HEM (fraisage trochoïdal) étant exécuté avec une fraise en bout Harvey Tool 3/16" en aluminium.
commande numérique par ordinateur
- Qu'est-ce qu'un poinçon (punch tool) ? Guide essentiel pour menuisiers
- Comment le nombre de goujures influence la performance des fraises en bout
- Techniques essentielles d'entrée d'outil pour l'usinage de précision
- Maîtriser le fraisage trochoïdal : guide complet
- Maîtriser la profondeur de coupe : stratégies périphériques, rainurage et HEM pour un fraisage précis
- Choisir les bons grades d'acier à outils pour une performance optimale
- Micromachinage : techniques avancées, opportunités de marché et défis émergents
- Ajouter un Nouvel Outil sur votre Machine CNC : Guide Étape par Étape
- Référence Complète G-Codes Mazak Série M pour Opérateurs CNC